
 EN

Коли виробникам потрібно збільшити обсяги випуску без утрати якості, 2-контактний роз’єм стає одним із найважливіших стратегічних компонентів у виробничій лінії. Роз’єм із двома контактами — це компактний електричний інтерфейс із двома клемами, що використовується в автомобільних проводках, промислових системах керування, побутовій електроніці та зборках розподілу електроенергії. Оскільки роз’єм із двома контактами присутній практично в усіх сегментах проводки, обсяги його виробництва постійно високі, що робить автоматизацію критично важливим фактором для підтримки необхідного темпу випуску та економічної ефективності.
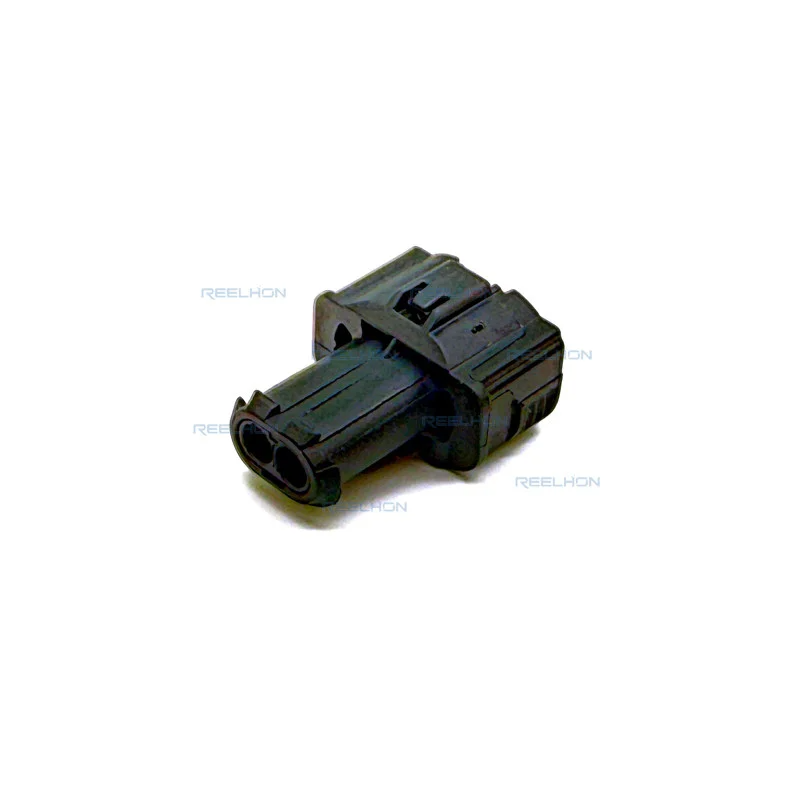
Проблема високопродуктивного виробництва роз’ємів із двома контактами полягає не лише у збільшенні кількості одиниць. Ключове завдання — виготовляти кожен роз’єм із двома контактами точно відповідно до заданих специфікацій: зі стабільним розташуванням контактів, надійним зачепленням фіксатора корпусу та повторюваними розмірними допусками протягом мільйонів циклів. У цій статті розглядається, як організовані виробничі системи для виконання цих вимог, які технології автоматизації застосовуються та як контроль якості інтегровано на кожному етапі виробничого процесу роз’ємів із двома контактами.
Основні етапи виробництва 2-контактного роз’єму
Штампування та формування контактів
Кожен 2-контактний роз’єм починається з його контактів. Штампування контактів виконується за допомогою прогресивних штампів на високошвидкісних пресах, які можуть формувати й різати контакти з мідного сплаву зі швидкістю понад кілька сотень ходів на хвилину. Для 2-контактного роз’єму контакт повинен мати точну геометрію, щоб забезпечити правильну глибину вставляння та силу електричного контакту всередині корпусу. Будь-яке відхилення розмірів контакту впливає на надійність з’єднання 2-контактного роз’єму, що особливо важливо в автомобільних та промислових умовах, де постійно діють вібрації та термічні цикли.
Після штампування контактні елементи піддаються поверхневому металопокриттю, зазвичай оловом або золотом, залежно від вимог застосування 2-контактного роз’єму. Товщина покриття контролюється для забезпечення відповідності 2-контактного роз’єму вимогам щодо стійкості до корозії та опору контакту. Автоматизовані лінії нанесення покриття «рулон-рулон» безпосередньо постачають продукцію на станції інспекції контактних елементів, де системи технічного зору перевіряють геометрію та повноту покриття перед тим, як контактні елементи надходять на етап збирання. Саме така тісна інтеграція між штампуванням та металопокриттям забезпечує високопродуктивне виробництво 2-контактних роз’ємів без жодних компромісів у якості.
Формування корпусу та контроль розмірів
Корпус двополюсного роз’єму виготовлюється методом лиття під тиском з термопластичних смол, таких як PA66 або PBT, які обрані завдяки оптимальному співвідношенню міцності, стійкості до високих температур і хімічної стабільності. У масовому виробництві багатопорожнинні форми працюють безперервно, щоб забезпечити відповідність швидкості поставки контактних виводів. Кожен корпус має дозволяти контактному виводу двополюсного роз’єму защелкуватися на правильну глибину за допомогою фіксуючого язичка, який надійно утримує вивід проти зусиль витягування. Варіації розмірів між порожнинами форми є значним ризиком, тому виробничі команди використовують статистичний контроль процесу для моніторингу розмірів корпусів у всіх порожнинах у реальному часі.
Технології автоматизації при збиранні двополюсних роз’ємів
Автоматизовані системи встановлення контактних виводів
Ручне вставляння контактів не може задовольнити вимоги щодо швидкості чи узгодженості у високопродуктивному виробництві 2-контактних роз’ємів. Автоматизовані машини для вставляння контактів отримують контакти на стрічкових носіях, відокремлюють їх та нарізають потрібної довжини, а потім вставляють кожен контакт у корпус 2-контактного роз’єма з контролюваною силою вставляння. Машина реєструє криві сили вставляння для кожного зібраного 2-контактного роз’єма. Будь-яке відхилення від стандартної кривої сили вставляння, яке може свідчити про неправильне положення контакту або пошкодження корпусу, призводить до автоматичного відхилення цього 2-контактного роз’єма до його подальшого переміщення вниз за технологічним процесом. Саме ця можливість контролю сили забезпечує значну перевагу в якості автоматизованих ліній порівняно з ручною збіркою під час виробництва 2-контактних роз’ємів.
Сучасні автоматизовані системи встановлення для 2-контактного роз’єму можуть обробляти сотні одиниць на годину, зберігаючи майже нульовий рівень пошкоджень контактів. Ці системи також є переналаштовуваними, що дозволяє одному верстату перемикатися між різними варіантами 2-контактних роз’ємів шляхом заміни інструменту для встановлення та коригування параметрів зусилля в програмному забезпеченні керування. Така гнучкість є обов’язковою для підприємств, які виробляють кілька сімейств 2-контактних роз’ємів для різних автомобільних або промислових платформ.
Візуальний контроль та фінальне тестування
Після збирання двополюсного роз’єму він надходить на етап інспекції. Системи високороздільної візуалізації фотографують кожен двополюсний роз’єм з кількох ракурсів, щоб перевірити глибину посадки контактів, цілісність корпусу та положення фіксуючого защелки. Будь-який двополюсний роз’єм із недостатньо глибоко посадженими контактами, тріщинами в корпусі або деформованою защелкою автоматично відхиляється й реєструється. Крім візуальної інспекції, на станціях електричного тестування проводяться перевірки на неперервність, щоб переконатися, що кожен двополюсний роз’єм забезпечує очікуваний шлях проходження струму без аномалій опору. Цей подвійний підхід — оптична та електрична верифікація — гарантує, що лише повністю відповідні двополюсні роз’єми надходять до етапу упаковки.
Системи якості та прослідковуваність при високому обсязі випуску
Статистичний контроль процесу та моніторинг у реальному часі
Виробництво 2-контактних роз’ємів у великих обсягах вимагає більшого, ніж лише огляд наприкінці виробничої лінії. Статистичний контроль процесу застосовується на кожному критичному етапі процесу — від штампування контактів до формування корпусу та остаточної збірки. Оператори й інженери з технологічних процесів у реальному часі стежать за контрольними діаграмами, виявляючи тенденції, які можуть призвести до випуску 2-контактних роз’ємів, що не відповідають специфікаціям, ще до виникнення дефектів. Наприклад, поступове зношення штампу на пресі для штампування проявляється як зсув у вимірах геометрії контактів, що дає команді змогу запланувати технічне обслуговування до того, як розміри контактів 2-контактного роз’єма вийдуть за межі допусків.
Кожній партії виробництва двополюсного роз’єму присвоюється унікальний код відстеження, який пов’язує його з конкретною порожниною форми, партією контактних елементів, партією нанесення покриття та параметрами обладнання, використаними під час збирання. Якщо в полі звітується про проблему з двополюсним роз’ємом із певної партії поставки, система відстеження дозволяє інженерам точно визначити первинну причину та чітко визначити масштаби впливу на задіяну партію продукції. Така інфраструктура відстеження зараз є стандартним вимогами у договорах поставки двополюсних роз’ємів для автомобільної промисловості.
Упаковка та управління виведенням
Ефективне упакування — це останній етап високотемпового виробництва 2-контактних роз’ємів. Автоматизовані лічильні та стрічкові машини завантажують кожен 2-контактний роз’єм у бобіни-носії або лотки зі швидкістю конвеєра, а на кожну упаковку наноситься код прослідковості. Системи управління випуском відстежують поточні обсяги виробництва в режимі реального часу порівняно з кількістю товарів у замовленнях клієнтів і автоматично повідомляють про недостачу або перевищення планових показників. Така чітка координація між виробничою лінією та системою управління замовленнями забезпечує точність, своєчасність та повну документацію поставок 2-контактних роз’ємів для реєстрації якості продукції у клієнтів.
Часті запитання
Які матеріали найчастіше використовуються для корпусів 2-контактних роз’ємів у високотемповому виробництві?
Найпоширенішими матеріалами для корпусів 2-контактних роз’ємів у високотемпному виробництві є термопластики PA66 та PBT. Ці смоли забезпечують надійну механічну міцність, хорошу стійкість до підвищених температур і стабільну розмірну поведінку під час лиття під тиском, що є критично важливим для забезпечення послідовної якості 2-контактних роз’ємів у великих обсягах.
Як автоматизована установка поліпшує якість збирання 2-контактного роз’єма?
Автоматизована установка поліпшує якість 2-контактних роз’ємів шляхом контролю кривої зусилля встановлення для кожного контактного елемента, що вставляється в корпус. Це дозволяє системі виявляти неправильно встановлені контактні елементи, пошкоджені корпуси або компоненти, що не відповідають специфікації, в режимі реального часу й автоматично відхиляти будь-який 2-контактний роз’єм, який не відповідає критеріям прийняття, ще до того, як він потрапить до споживача.
Чому відстежуваність є важливою у високотемпному виробництві 2-контактних роз’ємів?
Система відстеження дозволяє виробникам відстежувати кожний 2-контактний роз’єм до конкретних матеріалів, інструментів та параметрів процесу, які використовувалися під час його виробництва. Якщо у експлуатації виявлено проблему з якістю, дані системи відстеження дають змогу інженерам точно визначити, які саме одиниці 2-контактних роз’ємів постраждали, що зменшує масштаби відкликання та сприяє швидкому вжиттю корективних заходів.