
 EN

När tillverkare behöver öka produktionsvolymen utan att offra kvalitet blir 2-polig kontakt en av de strategiskt viktigaste komponenterna i produktionslinjen. En 2-polig anslutning är ett kompakt elektriskt gränssnitt med två poler som används i bilens kablingsnät, industristyrningssystem, konsumentelektronik och kraftfördelningsmonteringar. Eftersom den 2-poliga anslutningen förekommer i nästan varje segment av kablingsnätet är efterfrågan på dess produktion konstant hög, vilket gör automatisering till en avgörande faktor för att upprätthålla produktionshastigheter och kostnadseffektivitet.
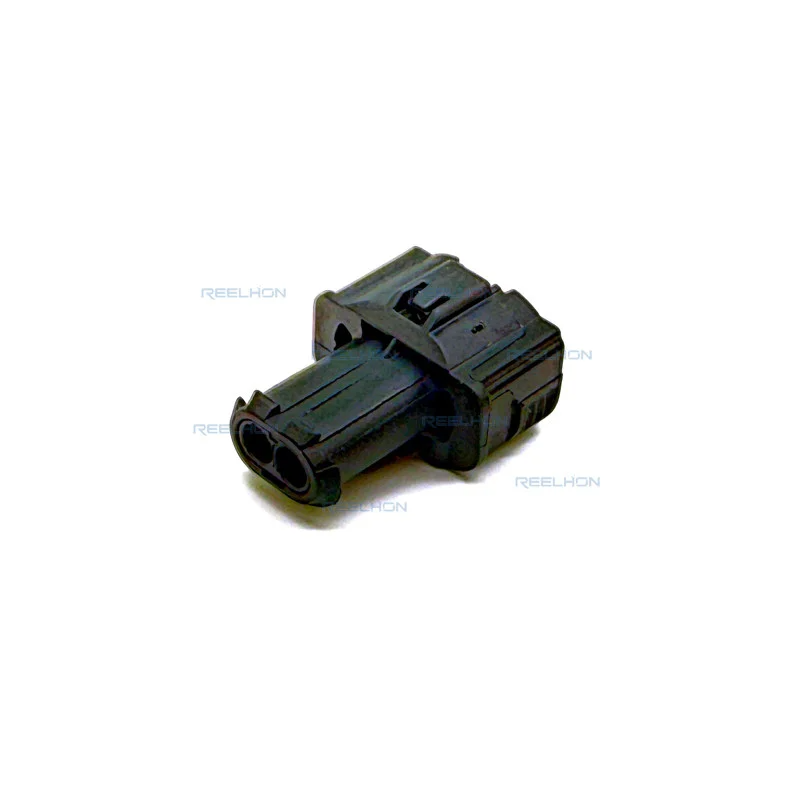
Utmaningen med högvolymsproduktion av 2-poliga kontaktdon är inte bara att tillverka fler enheter. Det handlar om att tillverka varje 2-poligt kontaktdon enligt exakta specifikationer, med konsekvent terminalkontaktplacering, pålitlig låsning av kåpan och återkommande måtttoleranser över miljontals cykler. I den här artikeln undersöks hur produktionssystemen är strukturerade för att möta dessa krav, vilka automatiseringsteknologier som används och hur kvalitetskontroll integreras i varje steg i tillverkningsprocessen för 2-poliga kontaktdon.
Kärnproduktionssteg för det 2-poliga kontaktdonet
Terminalstansning och formning
Varje 2-polig anslutning börjar med sina terminaler. Terminalstansning utförs med hjälp av progressiva stansverktyg på höghastighetspressar, vilka kan forma och skära kopparlegerade terminaler med hastigheter som överstiger flera hundratal slag per minut. För den 2-poliga anslutningen måste terminalen uppnå en exakt geometri för att säkerställa korrekt infogningsdjup och elektrisk kontaktkraft inuti kåpan. Alla dimensionsavvikelser i terminalen påverkar den 2-poliga anslutningens pålitlighet vid sammanfogning, vilket är särskilt kritiskt i automotiv- och industriella miljöer där vibrationer och termisk cykling är konstanta faktorer.
Efter stansning genomgår kontakterna ytbelysning, vanligtvis med tenn eller guld beroende på kraven för 2-polig kontakt. Beläggnings tjocklek regleras för att säkerställa att den 2-poliga kontakten uppfyller specifikationerna för korrosionsbeständighet och kontaktmotstånd. Automatiserade rull-till-rull-belysningslinjer matar direkt in i inspektionsstationer för kontakter, där visionssystem verifierar geometri och beläggningsomfattning innan kontakterna fortskrider till montering. Denna nära integration mellan stansning och belysning är vad som gör produktionslinjen för den 2-poliga kontakten kapabel att hantera hög volym utan kompromisser med kvaliteten.
Husformning och dimensionskontroll
Hållaren för en 2-polig kontakt är sprutgjuten av termoplastiska harser såsom PA66 eller PBT, valda för sin balans mellan mekanisk hållfasthet, värmebeständighet och kemisk stabilitet. Vid högvolymproduktion används flerkavitetsskivor som körs kontinuerligt för att matcha leveransen av kontakter. Varje hållare måste tillåta att kontakten för en 2-polig kontakt klickas in på rätt djup, med en låsfräs som säkerställer att kontakten hålls på plats mot utdragningskrafter. Variation mellan skivkaviteter i formverktyget utgör en stor risk, och produktionsgrupper använder statistisk processkontroll för att övervaka hållardimensionerna i realtid för alla kaviteter.
Automatiseringstekniker för montering av 2-poliga kontakter
Automatiska system för insättning av kontakter
Manuell terminalinföring kan inte uppfylla kraven på hastighet eller konsekvens i högvolymsproduktion av 2-poliga kontaktdon. Automatiserade införningsmaskiner tar emot terminaler på bärarflikar, avlägsnar och skär dem till rätt längd samt inför varje terminal i 2-poligt kontaktdonhållare med kontrollerad införingskraft. Maskinen registrerar införingskraftkurvor för varje monterat 2-poligt kontaktdon. Alla avvikelser från den standardiserade kraftkurvan – vilket kan tyda på en felaktigt justerad terminal eller en skadad hållare – utlöser automatisk avvisning av det aktuella 2-poliga kontaktdonet innan det fortsätter vidare i produktionsflödet. Denna funktion för kraftövervakning är det som ger automatiserade produktionslinjer en betydande kvalitetsfördel jämfört med manuell montering i produktionen av 2-poliga kontaktdon.
Modern automatiserade insättningssystem för 2-polig kontakt kan bearbeta hundratals enheter per timme samtidigt som de upprätthåller nästan noll skaderate på terminalerna. Systemen är också omkonfigurerbara, vilket gör att en enda maskin kan växla mellan olika varianter av 2-poliga kontakter genom att byta ut insättningsverktygen och justera kraftparametrarna i styrmjukvaran. Denna flexibilitet är avgörande för anläggningar som tillverkar flera familjer av 2-poliga kontakter för olika bilmärken eller industriella plattformar.
Visioninspektion och slutkontroll
När en 2-polig anslutning är monterad går den in i inspektionsfasen. Högupplösta visionssystem fotograferar varje 2-polig anslutning från flera vinklar för att verifiera terminalernas sättdjup, höljet hållfasthet och låsens position. Alla 2-poliga anslutningar med för grunt satt terminal, sprickor i höljet eller förvrängd spärrklinka avvisas automatiskt och loggas. Utöver visuell inspektion utför elektriska teststationer kontinuitetskontroller för att verifiera att varje 2-polig anslutning ger den förväntade kontaktvägen utan resistansavvikelser. Denna dubbla ansats med optisk och elektrisk verifiering säkerställer att endast fullt konformerande 2-poliga anslutningsenheter går vidare till förpackning.
Kvalitetssystem och spårbarhet vid hög volymproduktion
Statistisk processkontroll och realtidsövervakning
Tillverkning av högvolyms 2-poliga kontakter kräver mer än inspektion i slutet av produktionslinjen. Statistisk processtyrning tillämpas vid varje kritisk processsteg, från terminalstansning till housing-formning och slutmontering. Operatörer och processtekniker övervakar kontrollkort i realtid och identifierar trender som kan leda till att 2-poliga kontakter inte uppfyller specifikationerna innan defekter faktiskt uppstår. Till exempel visar gradvis verktygsnötning i stanspressen sig som en förskjutning i måtten på terminalens geometri, vilket gör att teamet kan schemalägga underhåll innan måtten på 2-poliga kontakternas terminaler avviker från toleransen.
Varje tillverkningsbatch av 2-poliga kontaktdon tilldelas en unik spårbarhetskod som kopplar till den specifika formhålan, terminalpartiet, galvaniseringsbatchen och maskinparametrarna som användes under monteringen. Om ett fel i fält rapporteras för ett 2-poligt kontaktdon från en viss leverans gör spårbarhetssystemet det möjligt for ingenjörer att identifiera orsaken och exakt fastställa omfattningen av den påverkade populationen. Denna spårbarhetsinfrastruktur är nu en standardförväntan i avtal om leverans av 2-poliga kontaktdon till bilindustrin.
Förpackning och utdatahantering
Effektiv förpackning är den sista steget i högvolymsproduktionen av 2-poliga kontakter. Automatiserade räknings- och bandmaskiner läser in varje 2-polig kontakt i transportrullar eller brickor med linjehastighet, och varje förpackning är märkt med spårbarhetskod. System för utdatahantering spårar produktionens verkliga antal i realtid jämfört med kundbeställningens kvantiteter och flaggar automatiskt eventuella underskott eller överskott. Denna noggranna samordning mellan produktionslinjen och beställningshanteringssystemet säkerställer att leveranserna av 2-poliga kontakter är korrekta, i tid och fullständigt dokumenterade för kundens kvalitetsregister.
Vanliga frågor
Vilka material används vanligast för högvolymsproduktion av 2-poliga kontakthus?
De vanligaste materialen för skal i en 2-polig kontakt för högvolymsproduktion är PA66 och PBT-termostplaster. Dessa harts erbjuder pålitlig mekanisk hållfasthet, god motstånd mot förhöjda temperaturer och stabil dimensionell beteende vid injektering, vilket alla är avgörande för att upprätthålla konsekvent kvalitet på 2-poliga kontakter i stor skala.
Hur förbättrar automatiserad införing kvaliteten på en 2-polig kontaktmontage?
Automatiserad införing förbättrar kvaliteten på 2-poliga kontakter genom att övervaka införingskraftkurvan för varje kontakt som placeras i skalet. Detta gör att systemet kan upptäcka felplacerade kontakter, skadade skal eller komponenter som ligger utanför specifikationen i realtid och automatiskt avvisa alla 2-poliga kontakter som inte uppfyller godkännandekriterierna innan de når kunden.
Varför är spårbarhet viktig i högvolymsproduktion av 2-poliga kontakter?
Spårbarhet gör det möjligt för tillverkare att spåra varje 2-polig kontakt tillbaka till de specifika material, verktyg och processparametrar som användes under dess produktion. Om ett kvalitetsproblem identifieras på platsen gör spårbarhetsdata det möjligt for ingenjörer att fastställa exakt vilka 2-poliga kontaktenheter som är påverkade, vilket minskar omfattningen av återkallanden och stödjer snabb korrigerande åtgärd.