
 EN

Kun valmistajat tarvitsevat lisätä tuotantomääriään ilman laadun heikentymistä, 2-napainen liitin tulee yhdeksi strategisesti tärkeimmistä komponenteista tuotantolinjassa. 2-napainen liitin on pienikokoinen kaksinapainen sähköliitäntä, jota käytetään autoteollisuuden johdinryhmässä, teollisuuden ohjausjärjestelmissä, kuluttajaelektroniikassa ja virtajakelujärjestelmissä. Koska 2-napainen liitin esiintyy lähes kaikissa johdinryhmän osissa, sen tuotantomäärät ovat jatkuvasti korkeat, mikä tekee automaatiosta ratkaisevan tekijän tuotantomäärien ja kustannustehokkuuden ylläpitämisessä.
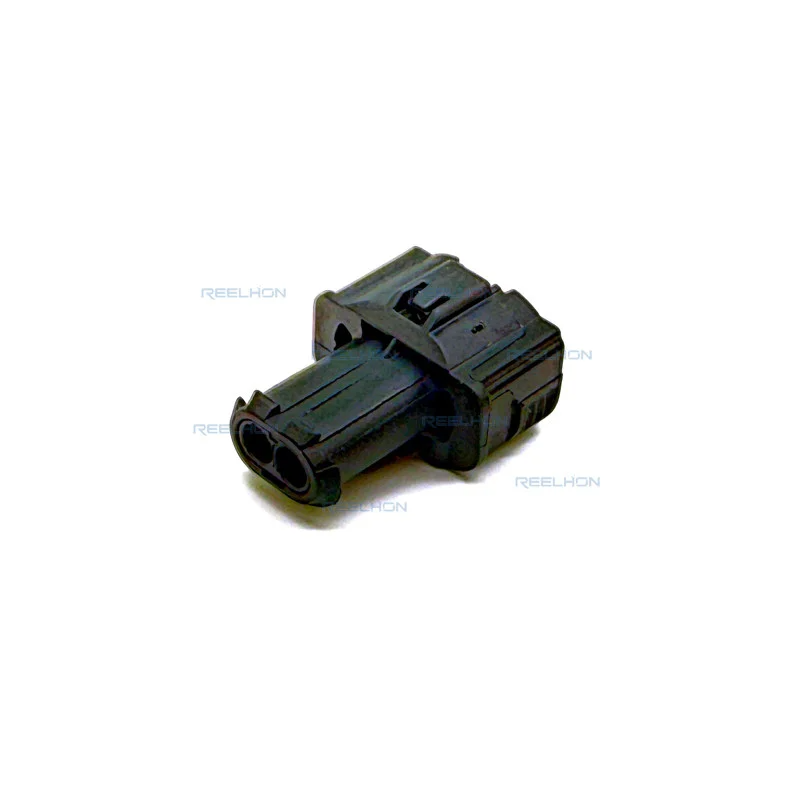
Suuren määrän kaksinapaisen liittimen tuotannon haaste ei ole pelkästään suuremman määrän yksiköiden valmistaminen. Haasteena on valmistaa jokainen kaksinapainen liitin täsmällisesti määriteltyjen vaatimusten mukaisesti, varmistaa yhtenäinen pääteosien paikkaus, luotettava koteloilukytkimen lukitseutuminen sekä toistettavat mitalliset toleranssit miljoonien käyttökertojen ajan. Tässä artikkelissa tarkastellaan, miten tuotantojärjestelmät on rakennettu täyttämään nämä vaatimukset, mitä automaatioteknologioita käytetään ja miten laadunvalvonta on integroitu jokaiseen vaiheeseen kaksinapaisen liittimen valmistusprosessissa.
Kaksinapaisen liittimen keskeiset tuotantovaiheet
Pääteosien leikkaus ja muovaus
Jokainen 2-napainen liittimen alkaa liittimistään. Liittimien leikkaus suoritetaan edistävillä muottipeleillä korkean nopeuden puristimissa, joiden avulla voidaan muotoilla ja leikata kupari-seoksista valmistettuja liittimiä usealla sadalla iskulla minuutissa. Kaksi-napaisen liittimen liittimen on saavutettava tarkka geometria varmistaakseen oikean syöttösyvyyden ja sähköisen yhteyden voiman liittimen kotelossa. Mikä tahansa liittimen mittojen poikkeama vaikuttaa kaksi-napaisen liittimen liittämisluotettavuuteen, mikä on erityisen tärkeää auto- ja teollisuusympäristöissä, joissa värähtely ja lämpötilan vaihtelut ovat jatkuvia tekijöitä.
Levyosien muovauksen jälkeen ne käsitetään pinnanpinnoituksella, yleensä tinaa tai kultaa käyttäen riippuen kahden napaisen liittimen sovellusvaatimuksista. Pinnoituksen paksuus säädellään varmistaakseen, että kahden napaisen liittimen korrosionkestävyys ja kosketusvastus täyttävät vaaditut määrittelyt. Automaattiset kelo-kelo-pinnoituslinjat syöttävät suoraan levyosien tarkastusasemille, joissa näköjärjestelmät tarkistavat geometrian ja pinnoituksen peittävyyden ennen kuin levyosat siirtyvät kokoonpanovaiheeseen. Tämä tiukka integraatio muovaus- ja pinnoitusvaiheiden välillä mahdollistaa kahden napaisen liittimen tuotantolinjan suuren tuotantomäärän ilman laadun heikkenemistä.
Kotelojen muovaus ja mitallinen valvonta
Kahden pinnan liittimen kotelo valmistetaan suuripainatusmenetelmällä termoplastisista harmaista aineista, kuten PA66:sta tai PBT:stä, joita valitaan niiden mekaanisen lujuuden, lämpönsietokyvyn ja kemiallisen vakauden tasapainon perusteella. Suurissa tuotantomääristä käytetään jatkuvaa monikammioista muottia, jotta voidaan sovittaa terminaalien toimitusnopeus. Jokaisen kotelon on mahdollistettava kahden pinnan liittimen terminaalin kiinnittyminen oikeaan syvyyteen lukituskiilalla, joka pitää terminaalin turvallisesti paikoillaan irrotusvoimia vastaan. Muottityökalujen kammioittain tapahtuva vaihtelu on merkittävä riski, ja tuotantotiimit käyttävät tilastollista prosessinohjausta koteloiden mittojen seuraamiseen kaikissa kammioissa reaaliajassa.
Automaatioteknologiat kahden pinnan liittimen kokoonpanossa
Automaattiset terminaalien asennusjärjestelmät
Manuaalinen liittimien asennus ei pysty täyttämään suuren tuotantomäärän kaksinapaisen liittimen valmistukseen asetettuja nopeus- ja yhdenmukaisuusvaatimuksia. Automaattiset asennuskoneet saavat liittimet kuljetusnauhoilla, irrottavat ja leikkaavat ne vaadittuun pituuteen sekä asentavat kunkin liittimen kaksinapaisen liittimen koteloan tarkasti ohjatulla asennusvoimalla. Kone tallentaa asennusvoimakäyrän jokaiselle kootulle kaksinapaiselle liittimelle. Mikä tahansa poikkeama standardista voimakäyrästä – mikä voi viitata esimerkiksi väärin sijoitettuun liittimeen tai vaurioituneeseen koteloan – aiheuttaa automaattisen kaksinapaisen liittimen hylkäämisen ennen kuin se siirtyy eteenpäin tuotantolinjassa. Juuri tämä voiman seurantakyky antaa automaattisille linjoille merkittävän laatuhyvän kaksinapaisen liittimen valmistuksessa verrattuna manuaaliseen kokoonpanoon.
Modernit automatisoidut kiinnitysjärjestelmät kaksipinollisille liittimille voivat käsitellä satoja yksiköitä tunnissa säilyttäen lähes nolla prosentin terminaalin vaurioitumisasteen. Järjestelmät ovat myös uudelleenkonfiguroitavissa, mikä mahdollistaa yhden koneen vaihtamisen eri kaksipinollisten liittimien versioiden välillä vaihtamalla kiinnitystyökalut ja säätämällä voimaparametreja ohjausohjelmistossa. Tämä joustavuus on välttämätöntä tehtaissa, jotka tuottavat useita eri kaksipinollisten liittimien perheitä eri automaali- tai teollisuusalustoille.
Näkötarkastus ja lopputarkastustestaus
Kun 2-napainen liitin on kokoonnettu, se siirtyy tarkastusvaiheeseen. Korkearesoluutioiset näköjärjestelmät ottavat jokaisesta 2-napaisesta liitimestä valokuvia useista eri kulmista, jotta voidaan varmistaa liittimen napojen istumissyvyys, kotelon eheys ja lukituskiilan sijainti. Kaikki 2-napaiset liittimet, joiden napoja ei ole asennettu riittävän syvälle, joiden kotelossa on halkeama tai joiden lukituskiila on vääntynyt, hylätään automaattisesti ja kirjataan järjestelmään. Visuaalisen tarkastuksen lisäksi sähkötestausasemilla suoritetaan jatkuvuustestejä, jotta varmistetaan, että jokainen 2-napainen liitin tarjoaa odotetun kosketuspolun ilman vastuspoikkeamia. Tämä optisen ja sähköisen varmistuksen kaksitasoinen lähestymistapa takaa, että vain täysin vaatimukset täyttävät 2-napaiset liitinjärjestelmät siirtyvät pakkausvaiheeseen.
Laatujärjestelmät ja jäljitettävyys suurissa tuotantomääriä
Tilastollinen prosessin ohjaus ja reaaliaikainen seuranta
Suuren tuotantomäärän kaksinapaisen liittimen valmistus vaatii enemmän kuin lopputarkastusta tuotantolinjan päässä. Tilastollista prosessinvalvontaa (SPC) sovelletaan jokaisessa kriittisessä prosessivaiheessa – liittimen päätyleikkurista kotelojen muovaukseen ja lopulliseen kokoonpanoon. Operaattorit ja prosessi-insinöörit seuraavat ohjauskaavioita reaaliajassa ja havaitsevat trendejä, jotka voivat johtaa kaksinapaisen liittimen mittasuhteiden ulkopuoliseen tuotantoon ennen kuin virheitä todella ilmenee. Esimerkiksi vähitainen työkalun kuluminen leikkuupressissa näkyy siirtymänä päätyleikkuimen geometrisissa mitoissa, mikä mahdollistaa huollon suunnittelun ennen kuin kaksinapaisen liittimen päätyleikkuimen mitat poikkeavat sallitusta toleranssista.
Jokaiselle 2-napaisen liittimen tuotanteryhmälle annetaan yksilöllinen jäljitettävyyskoodi, joka linkittää tiettyyn muottikammioon, napaliitosten eränumeroon, pinnoituserään ja kokoamisessa käytettyihin koneparametreihin. Jos tietystä lähetyksestä raportoidaan 2-napaisen liittimen kenttäongelma, jäljitettävyysjärjestelmä mahdollistaa insinöörien tarkentaa juurisyy ja määrittää tarkasti vaikutetun väestön. Tämä jäljitettävyysinfrastruktuuri on nyt standardivaatimus automaali-alaan kuuluvissa 2-napaisen liittimen toimitussopimuksissa.
Pakkaus ja tulostenhallinta
Tehokas pakkaus on kahden pinnin liittimien suurten sarjojen viimeinen vaihe. Automaattiset laskenta- ja nauhoituslaitteet asettavat jokaisen kahden pinnin liittimen kuljetuskelkoihin tai laatikoihin linjan nopeudella, ja jokaiseen pakkaukseen merkitään jäljitettävyyskoodi. Tuotantotulosteen hallintajärjestelmät seuraavat reaaliajassa tuotantomääriä asiakkaan tilausten määrien perusteella ja varoittavat automaattisesti puutteista tai ylityksistä. Tämä tiukka koordinointi tuotantolinjan ja tilaushallintajärjestelmän välillä varmistaa, että kahden pinnin liittimien toimitukset ovat tarkkoja, ajoissa ja täysin dokumentoituja asiakkaan laatuasiakirjoja varten.
UKK
Mitkä materiaalit ovat yleisimmässä käytössä kahden pinnin liittimien koteloissa suurten sarjojen tuotannossa?
Yleisimmät kotelomateriaalit kahden pinnan liittimelle suurissa sarjatuotantoissa ovat PA66- ja PBT-termoplastit. Nämä muoviresinat tarjoavat luotettavaa mekaanista lujuutta, hyvää kestävyyttä korkeille lämpötiloille ja vakaita mittoja puristusmuovauksessa, mikä kaikki on välttämätöntä johdonmukaisen kahden pinnan liittimen laadun varmistamiseksi suurissa määrissä.
Miten automatisoitu asennus parantaa kahden pinnan liittimen kokoonpanon laatua?
Automatisoitu asennus parantaa kahden pinnan liittimen laatua seuraamalla jokaista liittimen päätyä koteloonsa asennettaessa syöttövoiman käyrää. Tämä mahdollistaa järjestelmän havaita epäkeskäiset liittimet, vaurioituneet kotelot tai erityistä määritelmää ei täyttävät komponentit reaaliajassa ja hylätä automaattisesti kaikki kahden pinnan liittimet, jotka eivät täytä hyväksyntäkriteerejä ennen kuin ne pääsevät asiakkaan käsiin.
Miksi jäljitettävyys on tärkeää suurissa sarjatuotannoissa kahden pinnan liittimille?
Jäljitettävyys mahdollistaa valmistajien seurata jokaista 2-napaisen liittimen tuotantoon käytettyjä tiettyjä materiaaleja, työkaluja ja prosessiparametreja. Jos kentällä havaitaan laatuongelma, jäljitettävyystiedot mahdollistavat insinöörien määrittää tarkalleen, mitkä 2-napaiset liittimet ovat vaikutuksen alaisia, mikä vähentää takaisinottojen laajuutta ja tukee nopeaa korjaavaa toimintaa.