
 EN

Kad ražotājiem ir jāpalielina ražošanas apjoms, nezaudējot kvalitāti, 2 kontaktu savienotājs kļūst par vienu no stratēģiski svarīgākajiem komponentiem ražošanas līnijā. 2 kontaktu savienotājs ir kompakts divu kontaktu elektriskais savienojums, ko izmanto automašīnu vadu saišu sistēmās, rūpnieciskajās vadības sistēmās, patēriņa elektronikā un elektroenerģijas sadalīšanas komplektos. Tā kā 2 kontaktu savienotājs tiek izmantots gandrīz katrā vadu saišu segmentā, tā ražošanas apjomi ir pastāvīgi augsti, tāpēc automatizācija ir būtiska faktors, lai uzturētu ražošanas ātrumu un izmaksu efektivitāti.
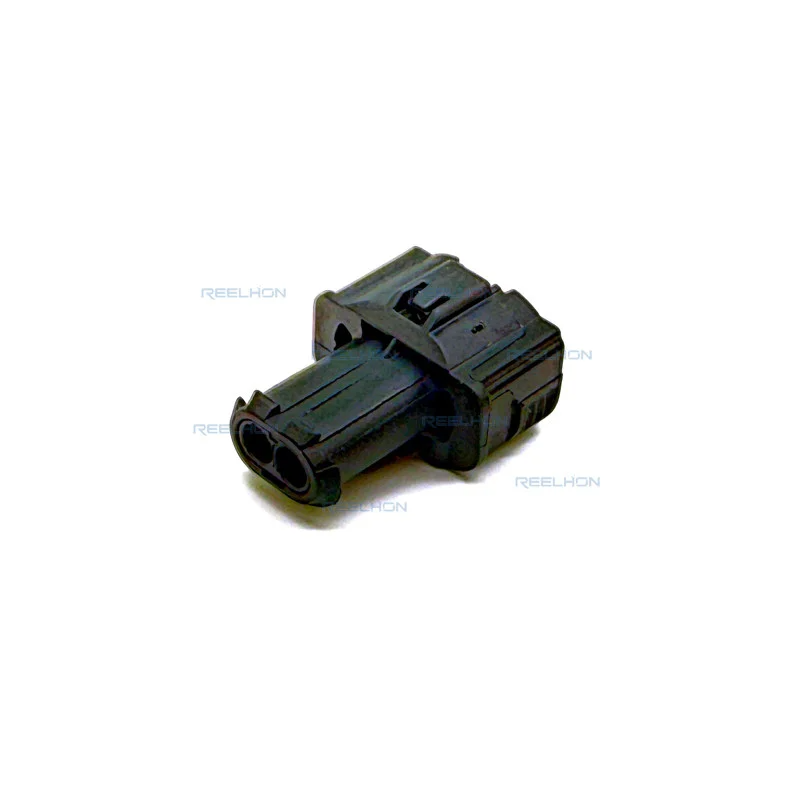
Izšķirīgais 2 kontaktu savienotāju lielapjoma ražošanas uzdevums nav vienkārši izgatavot vairāk vienību. Tas ir katru 2 kontaktu savienotāju izgatavot precīzi atbilstoši specifikācijai, nodrošinot vienmērīgu termināļa ievietošanu, uzticamu korpusa aizspraustu iedarbināšanu un atkārtojamus izmēru pieļaujamos novirzes robežas miljoniem ciklu laikā. Šajā rakstā tiek apskatīts, kā ražošanas sistēmas ir strukturētas, lai izpildītu šos prasības, kuras automatizācijas tehnoloģijas tiek izmantotas un kā kvalitātes kontrole ir integrēta katrā 2 kontaktu savienotāju ražošanas procesa posmā.
2 kontaktu savienotāju galvenie ražošanas posmi
Termināļu stempelēšana un veidošana
Katrs 2 kontaktu savienotājs sākas ar savām kontaktplāksnēm. Kontaktplākšņu stempelēšana tiek veikta, izmantojot progresīvus matricas veidus augstsātuma presēs, kas var veidot un griezt vara sakausējuma kontaktplāksnes ar ātrumu, kas pārsniedz vairākus simtus stempelēšanas ciklu minūtē. 2 kontaktu savienotājam kontaktplāksnei jāsasniedz precīza ģeometrija, lai nodrošinātu pareizu ievietošanas dziļumu un elektrisko kontaktspēku korpusā. Jebkura dimensiju novirze kontaktplāksnē ietekmē 2 kontaktu savienotāja savienošanas uzticamību, kas ir īpaši būtiski automobiļu un rūpnieciskajā vidē, kur vibrācijas un termiskās cikliskās izmaiņas ir pastāvīgi faktori.
Pēc stempošanas termināliem tiek veikta virsmas pārklāšana, parasti ar alvu vai zeltu, atkarībā no divu kontaktpunktu savienotāja lietojuma prasībām. Pārklājuma biezums tiek kontrolēts, lai nodrošinātu, ka divu kontaktpunktu savienotājs atbilst korozijas izturības un kontaktvada pretestības specifikācijām. Automatizētās lentes pārklāšanas līnijas tieši piegādā terminālus pārbaudes stacijās, kur redzes sistēmas pārbauda ģeometriju un pārklājuma klātību pirms termināļu novirzīšanas uz montāžu. Šī ciešā integrācija starp stempošanu un pārklāšanu ir tas, kas ļauj divu kontaktpunktu savienotāja ražošanas līnijai nodrošināt augstu ražošanas apjomu, nezaudējot kvalitāti.
Korpuss — liešana un izmēru kontrole
Divu kontaktdakšu korpusu izgatavo ar termoplastisku smilti, piemēram, PA66 vai PBT, kuras izvēlas tāpēc, ka tām ir līdzsvarots mehāniskās izturības, karstumizturības un ķīmiskās stabilitātes līmenis. Lielos ražošanas apjomos daudzkameru veidņu darbību nepārtraukti uztur, lai nodrošinātu atbilstību termināļu piegādes ātrumam. Katram korpusam jānodrošina, ka divu kontaktdakšu terminālis ielūkojas pareizā dziļumā, un bloķēšanas svira droši tur termināli pret izvelkšanas spēkiem. Veidņu kameru starpība ir būtisks risks, un ražošanas komandas izmanto statistisko procesa vadību, lai reāllaikā uzraudzītu korpusu izmērus visās kamerās.
Automatizācijas tehnoloģijas divu kontaktdakšu montāžā
Automatizētas termināļu ievietošanas sistēmas
Manuāla termināļa ievietošana nevar izpildīt augstas apjomu 2 kontaktu savienotāju ražošanas ātruma vai vienveidības prasības. Automatizētās ievietošanas mašīnas saņem termināļus uz nesējstripām, no tām noņem un nogriež termināļus vajadzīgajā garumā un ievieto katru termināli 2 kontaktu savienotāja korpusā ar kontrolētu ievietošanas spēku. Mašīna reģistrē ievietošanas spēka līknes katram izgatavotajam 2 kontaktu savienotājam. Jebkura novirze no standarta spēka līknes, kas var norādīt uz nepareizi novietotu termināli vai bojātu korpusu, automātiski izraisa šī 2 kontaktu savienotāja noraidīšanu, pirms tas tiek pārvietots tālāk pa ražošanas līniju. Tieši šī spēka uzraudzības funkcija nodrošina automatizētām līnijām būtisku kvalitātes priekšrocību salīdzinājumā ar manuālo montāžu 2 kontaktu savienotāju ražošanā.
Mūsdienīgas automatizētās ievietošanas sistēmas divu kontaktdakšu savienotājiem var apstrādāt simtiem vienību stundā, saglabājot gandrīz nulles terminālu bojājumu līmeni. Šīs sistēmas ir arī pārkonfigurējamas, ļaujot vienai mašīnai pārslēgties starp dažādiem divu kontaktdakšu savienotāju variantiem, mainot ievietošanas instrumentus un pielāgojot spēka parametrus vadības programmatūrā. Šī elastība ir būtiska ražotnēm, kas ražo vairākas divu kontaktdakšu savienotāju ģimenes dažādiem automobiļu vai rūpnieciskajiem platformas risinājumiem.
Redzes pārbaude un beigu līnijas testēšana
Pēc tam, kad divu kontaktdakšu savienotājs ir montēts, tas nonāk pārbaudes stadijā. Augstas izšķirtspējas redzes sistēmas no vairākām leņķīm uzņem attēlus no katras divu kontaktdakšu savienotāja, lai pārbaudītu kontaktu ievietošanas dziļumu, korpusa integritāti un slēdzenes aizbīdņa novietojumu. Jebkurš divu kontaktdakšu savienotājs, kurā kontakti ir ievietoti pārāk dziļi, korpusā ir plaisa vai slēdzenes aizbīdnis ir deformējies, tiek automātiski noraidīts un reģistrēts. Papildus vizuālajai pārbaudei elektriskās pārbaudes stacijas veic nepārtrauktības pārbaudes, lai pārliecinātos, ka katrs divu kontaktdakšu savienotājs nodrošina paredzamo kontaktu ceļu bez pretestības noviržu. Šī optiskās un elektriskās verifikācijas divkāršā pieeja nodrošina, ka tikai pilnīgi atbilstoši divu kontaktdakšu savienotāju vienības tiek pārvadātas uz iepakošanu.
Kvalitātes sistēmas un izsekojamība lielā ražošanas apjomā
Statistikas procesa vadība un reāllaika uzraudzība
Augstas apjomu 2 kontaktu savienotāju ražošanai nepieciešama ne tikai pārbaude līnijas beigās. Statistikas procesa kontrole tiek piemērota katrā būtiskajā procesa posmā — no termināļu stempelēšanas līdz korpusu liešanai un līdz galīgajai montāžai. Operators un procesu inženieri reāllaikā uzrauga kontroles diagrammas, identificējot tendences, kas varētu izraisīt neatbilstošus 2 kontaktu savienotājus, pirms faktiski rodas defekti. Piemēram, pakāpeniska matricas nodilums stempelēšanas presē parādās kā nobīde termināļu ģeometrijas mērījumos, ļaujot komandai veikt apkopi pirms 2 kontaktu savienotāja termināļu izmēri iziet ārpus pieļaujamās novirzes.
Katram divu kontaktturīšu savienotāja ražošanas partijam tiek piešķirts unikāls izsekojamības kods, kas saista konkrēto formas dobumu, termināļu partiju, pārklājuma partiju un montāžas laikā izmantotās mašīnas parametrus. Ja konkrētās partijas divu kontaktturīšu savienotājam tiek ziņots par problēmu ekspluatācijas laikā, izsekojamības sistēma ļauj inženieriem precīzi noteikt problēmas cēloni un noteikt ietekmēto produkta apjomu. Šī izsekojamības infrastruktūra tagad ir standarta prasība automašīnu rūpniecībā divu kontaktturīšu savienotāju piegādes līgumos.
Iepakošana un izvades pārvaldība
Efektīva iepakošana ir 2 kontaktu savienotāju lielapjoma ražošanas pēdējā posms. Automatizētas skaitīšanas un lentes ievietošanas mašīnas iekrauj katru 2 kontaktu savienotāju nesējreizēs vai tvertnēs ar līnijas ātrumu, un katra iepakojuma etiķete satur izsekojamības kodu. Izejuma pārvaldības sistēmas reāllaikā uzrauga ražošanas apjomus attiecībā pret klienta pasūtījumu daudzumiem un automātiski brīdina par trūkumu vai pārsniegumu. Šī ciešā koordinācija starp ražošanas līniju un pasūtījumu pārvaldības sistēmu nodrošina, ka 2 kontaktu savienotāju piegāde ir precīza, laikā un pilnībā dokumentēta klienta kvalitātes ierakstiem.
Bieži uzdotie jautājumi
Kādi materiāli visbiežāk tiek izmantoti 2 kontaktu savienotāju korpusos lielapjoma ražošanai?
Visbiežāk lietotie materiāli divu kontaktpunktu savienotāja korpusam lielapjoma ražošanā ir PA66 un PBT termoplasti. Šīs sveķu šķirnes nodrošina uzticamu mehānisko izturību, labu pretestību paaugstinātām temperatūrām un stabili izmēru uzvedību injekcijas liešanas laikā, kas visi ir būtiski faktori, lai lielā mērogā nodrošinātu vienveidīgu divu kontaktpunktu savienotāju kvalitāti.
Kā automatizēta ievietošana uzlabo divu kontaktpunktu savienotāja montāžas kvalitāti?
Automatizēta ievietošana uzlabo divu kontaktpunktu savienotāja kvalitāti, katram terminālim, ko ievieto korpusā, monitorējot ievietošanas spēka līkni. Tas ļauj sistēmai reāllaikā noteikt nepareizi novietotus terminālus, bojātus korpusus vai komponentus, kas neatbilst specifikācijām, un automātiski noraidīt jebkuru divu kontaktpunktu savienotāju, kurš neatbilst pieņemšanas kritērijiem, pirms tas nonāk pie klienta.
Kāpēc izsekojamība ir svarīga lielapjoma divu kontaktpunktu savienotāju ražošanā?
Uzvērojamība ļauj ražotājiem izsekot katru 2 kontaktu savienotāju līdz konkrētajiem materiāliem, rīkiem un procesa parametriem, kas tika izmantoti tā ražošanas laikā. Ja laukā tiek konstatēta kvalitātes problēma, uzvērojamības dati ļauj inženieriem precīzi noteikt, kuri 2 kontaktu savienotāju vienības ir ietekmētas, samazinot atsaukšanas apjomu un veicinot ātras korektīvās darbības.