
 EN

Lorsque les fabricants doivent augmenter leur production sans compromettre la qualité, le connecteur à 2 broches devient l’un des composants les plus stratégiques de la chaîne de production. Un connecteur à 2 broches est une interface électrique compacte comportant deux bornes, utilisée dans les faisceaux de câblage automobiles, les systèmes de commande industrielle, les appareils électroniques grand public et les ensembles de distribution d’énergie. Comme le connecteur à 2 broches apparaît dans pratiquement tous les segments de faisceaux de câblage, ses besoins en volume de production sont constamment élevés, ce qui rend l’automatisation un facteur critique pour maintenir les débits de production et l’efficacité des coûts.
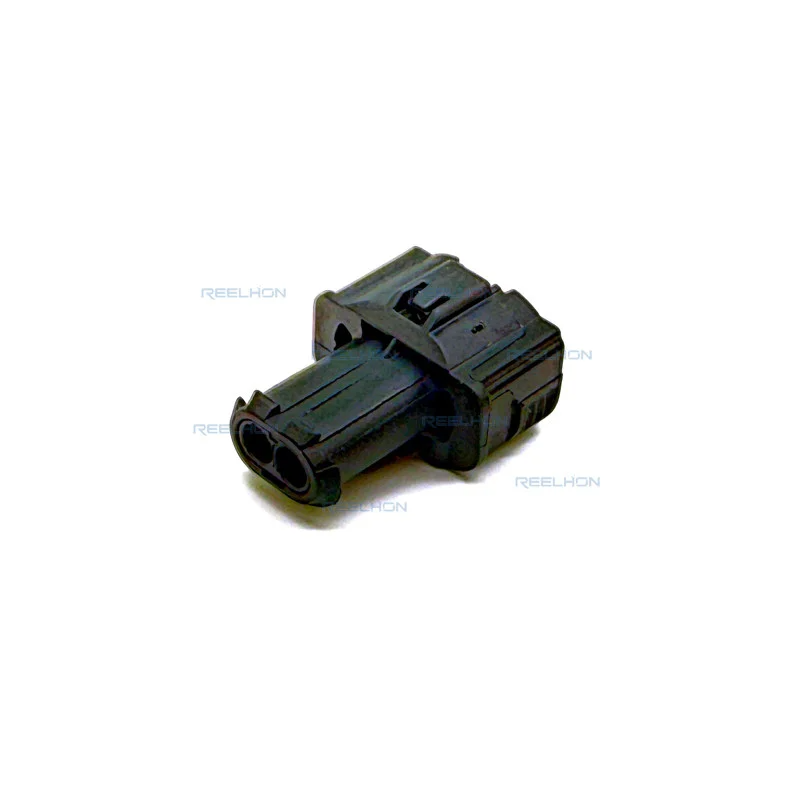
Le défi posé par la production à grande échelle de connecteurs à 2 broches ne consiste pas simplement à fabriquer davantage d’unités. Il s’agit plutôt de produire chaque connecteur à 2 broches conformément aux spécifications exactes, avec un positionnement cohérent des bornes, un verrouillage fiable du boîtier et des tolérances dimensionnelles reproductibles sur des millions de cycles. Cet article examine comment les systèmes de production sont structurés pour répondre à ces exigences, quelles technologies d’automatisation sont mises en œuvre et comment le contrôle qualité est intégré à chaque étape du processus de fabrication des connecteurs à 2 broches.
Étapes fondamentales de la production du connecteur à 2 broches
Poinçonnage et formage des bornes
Chaque connecteur à 2 broches commence par ses bornes. Le poinçonnage des bornes est effectué à l’aide de matrices progressives sur des presses à haute vitesse, capables de former et de découper des bornes en alliage de cuivre à un rythme dépassant plusieurs centaines de coups par minute. Pour le connecteur à 2 broches, la borne doit présenter une géométrie précise afin d’assurer une profondeur d’insertion adéquate et une force de contact électrique correcte à l’intérieur du boîtier. Toute déviation dimensionnelle de la borne affecte la fiabilité de l’assemblage du connecteur à 2 broches, ce qui revêt une importance particulière dans les environnements automobiles et industriels, où les vibrations et les cycles thermiques sont des facteurs constants.
Après le découpage, les bornes subissent un placage de surface, généralement à l’étain ou à l’or, selon les exigences d’application du connecteur à 2 broches. L’épaisseur du placage est contrôlée afin de garantir que le connecteur à 2 broches respecte les spécifications en matière de résistance à la corrosion et de résistance de contact. Des lignes automatisées de placage en continu (reel-to-reel) alimentent directement les postes d’inspection des bornes, où des systèmes de vision vérifient la géométrie et la couverture du placage avant que les bornes ne passent à l’assemblage. Cette intégration étroite entre le découpage et le placage est ce qui permet à la ligne de production du connecteur à 2 broches d’atteindre des volumes élevés sans compromis sur la qualité.
Moulage du boîtier et maîtrise dimensionnelle
Le boîtier d’un connecteur à 2 broches est fabriqué par injection de résines thermoplastiques telles que le PA66 ou le PBT, choisies pour leur équilibre entre résistance mécanique, tenue à la chaleur et stabilité chimique. Dans la production à grande échelle, des moules à multi-cavités fonctionnent en continu afin de s’aligner sur le débit d’approvisionnement des contacts. Chaque boîtier doit permettre au contact du connecteur à 2 broches de s’encliqueter à la profondeur correcte, grâce à une languette de verrouillage qui retient fermement le contact contre les forces d’extraction. Les variations d’une cavité à l’autre dans l’outillage du moule constituent un risque majeur, et les équipes de production utilisent la maîtrise statistique des procédés pour surveiller en temps réel les dimensions des boîtiers sur toutes les cavités.
Technologies d’automatisation dans l’assemblage des connecteurs à 2 broches
Systèmes automatisés d’insertion des contacts
L’insertion manuelle des broches ne permet pas de répondre aux exigences de vitesse ni de constance propres à la production à grande échelle de connecteurs à 2 broches. Les machines d’insertion automatisées reçoivent les broches sur des bandes porteuses, les dénudent et les coupent à la longueur requise, puis insèrent chaque broche dans le boîtier du connecteur à 2 broches avec une force d’insertion contrôlée. La machine enregistre la courbe de force d’insertion pour chaque connecteur à 2 broches assemblé. Tout écart par rapport à la courbe de force standard — qui pourrait indiquer une broche mal alignée ou un boîtier endommagé — entraîne le rejet automatique de ce connecteur à 2 broches avant qu’il ne progresse vers l’aval. Cette capacité de surveillance de la force confère aux lignes automatisées un avantage significatif en matière de qualité par rapport à l’assemblage manuel dans la production de connecteurs à 2 broches.
Les systèmes modernes d’insertion automatisée pour les connecteurs à 2 broches peuvent traiter des centaines d’unités par heure tout en maintenant des taux de dommages aux broches quasi nuls. Ces systèmes sont également reconfigurables, ce qui permet à une seule machine de passer d’une variante de connecteur à 2 broches à une autre en changeant les outillages d’insertion et en ajustant les paramètres de force dans le logiciel de commande. Cette souplesse est essentielle pour les installations produisant plusieurs familles de connecteurs à 2 broches destinées à différentes plateformes automobiles ou industrielles.
Inspection par vision et tests en fin de ligne
Une fois qu’un connecteur à 2 broches est assemblé, il passe à l’étape d’inspection. Des systèmes de vision haute résolution prennent des photographies de chaque connecteur à 2 broches sous plusieurs angles afin de vérifier la profondeur d’insertion des bornes, l’intégrité du boîtier et la position de la languette de verrouillage. Tout connecteur à 2 broches présentant une borne insérée trop peu profondément, un boîtier fissuré ou une languette déformée est automatiquement rejeté et enregistré. En complément de l’inspection visuelle, des stations de test électrique effectuent des contrôles de continuité afin de s’assurer que chaque connecteur à 2 broches assure le chemin de contact attendu, sans anomalies de résistance. Cette double approche, combinant vérification optique et vérification électrique, garantit que seuls les connecteurs à 2 broches entièrement conformes passent à l’étape d’emballage.
Systèmes qualité et traçabilité en production à haut volume
Contrôle statistique des procédés et surveillance en temps réel
La production à grande échelle de connecteurs à 2 broches exige plus qu’une simple inspection en fin de ligne. La maîtrise statistique des procédés est appliquée à chaque étape critique du processus, depuis l’emboutissage des cosses jusqu’au moulage des boîtiers, en passant par l’assemblage final. Les opérateurs et les ingénieurs procédés surveillent en temps réel les cartes de contrôle afin d’identifier les tendances susceptibles d’entraîner la fabrication de connecteurs à 2 broches hors spécifications, avant même que des défauts ne surviennent. Par exemple, une usure progressive de la matrice sur la presse à emboutir se traduit par un décalage des mesures de la géométrie des cosses, ce qui permet à l’équipe de planifier une maintenance avant que les dimensions des cosses des connecteurs à 2 broches ne sortent des tolérances autorisées.
Chaque lot de production de connecteurs à 2 broches est doté d’un code de traçabilité unique qui fait référence à la cavité spécifique du moule, au lot de broches, au lot de placage et aux paramètres de la machine utilisés lors de l’assemblage. Si un problème sur le terrain est signalé concernant un connecteur à 2 broches provenant d’une expédition particulière, le système de traçabilité permet aux ingénieurs d’identifier précisément la cause première et de délimiter exactement la population concernée. Cette infrastructure de traçabilité constitue désormais une exigence standard dans les accords d’approvisionnement automobile pour les connecteurs à 2 broches.
Emballage et gestion des sorties
L’emballage efficace constitue la dernière étape de la production à grande échelle des connecteurs à 2 broches. Des machines automatisées de comptage et de scellage chargent chaque connecteur à 2 broches dans des bobines porteuses ou des bacs, à la vitesse de la ligne de production, chaque emballage étant étiqueté avec un code de traçabilité. Les systèmes de gestion des sorties suivent en temps réel les quantités produites par rapport aux quantités commandées par le client, signalant automatiquement les déficits ou les excédents. Cette coordination étroite entre la ligne de production et le système de gestion des commandes garantit que les livraisons de connecteurs à 2 broches sont précises, effectuées dans les délais et entièrement documentées pour les dossiers qualité du client.
FAQ
Quels matériaux sont le plus couramment utilisés pour les boîtiers des connecteurs à 2 broches dans le cadre d’une production à grande échelle ?
Les matériaux les plus couramment utilisés pour le boîtier d’un connecteur à 2 broches en production à grande échelle sont les thermoplastiques PA66 et PBT. Ces résines offrent une résistance mécanique fiable, une bonne résistance aux températures élevées et un comportement dimensionnel stable lors du moulage par injection, autant de caractéristiques essentielles pour garantir une qualité constante des connecteurs à 2 broches à grande échelle.
Comment l’insertion automatisée améliore-t-elle la qualité de l’assemblage d’un connecteur à 2 broches ?
L’insertion automatisée améliore la qualité du connecteur à 2 broches en surveillant, pour chaque broche insérée dans le boîtier, la courbe de force d’insertion. Cela permet au système de détecter en temps réel des broches mal alignées, des boîtiers endommagés ou des composants hors spécifications, et de rejeter automatiquement tout connecteur à 2 broches ne répondant pas aux critères d’acceptation avant qu’il n’atteigne le client.
Pourquoi la traçabilité est-elle importante dans la fabrication à grande échelle de connecteurs à 2 broches ?
La traçabilité permet aux fabricants de suivre chaque connecteur à 2 broches jusqu’aux matériaux spécifiques, aux outillages et aux paramètres de procédé utilisés lors de sa fabrication. Si un problème de qualité est identifié sur le terrain, les données de traçabilité permettent aux ingénieurs de déterminer précisément quels connecteurs à 2 broches sont concernés, ce qui réduit l’étendue du rappel et facilite une action corrective rapide.
Table des matières
- Étapes fondamentales de la production du connecteur à 2 broches
- Technologies d’automatisation dans l’assemblage des connecteurs à 2 broches
- Systèmes qualité et traçabilité en production à haut volume
-
FAQ
- Quels matériaux sont le plus couramment utilisés pour les boîtiers des connecteurs à 2 broches dans le cadre d’une production à grande échelle ?
- Comment l’insertion automatisée améliore-t-elle la qualité de l’assemblage d’un connecteur à 2 broches ?
- Pourquoi la traçabilité est-elle importante dans la fabrication à grande échelle de connecteurs à 2 broches ?