
 EN

Когда производителям необходимо увеличить выпуск продукции без ущерба для качества, разъем с 2 контактами становится одним из наиболее стратегически важных компонентов производственной линии. Разъем с 2 контактами — это компактный электрический интерфейс с двумя выводами, применяемый в автомобильных жгутах проводов, промышленных системах управления, потребительской электронике и сборках распределения электроэнергии. Поскольку разъем с 2 контактами используется практически во всех сегментах жгутов проводов, спрос на его производство постоянно высок, что делает автоматизацию критически важным фактором для поддержания темпов выпуска и экономической эффективности.
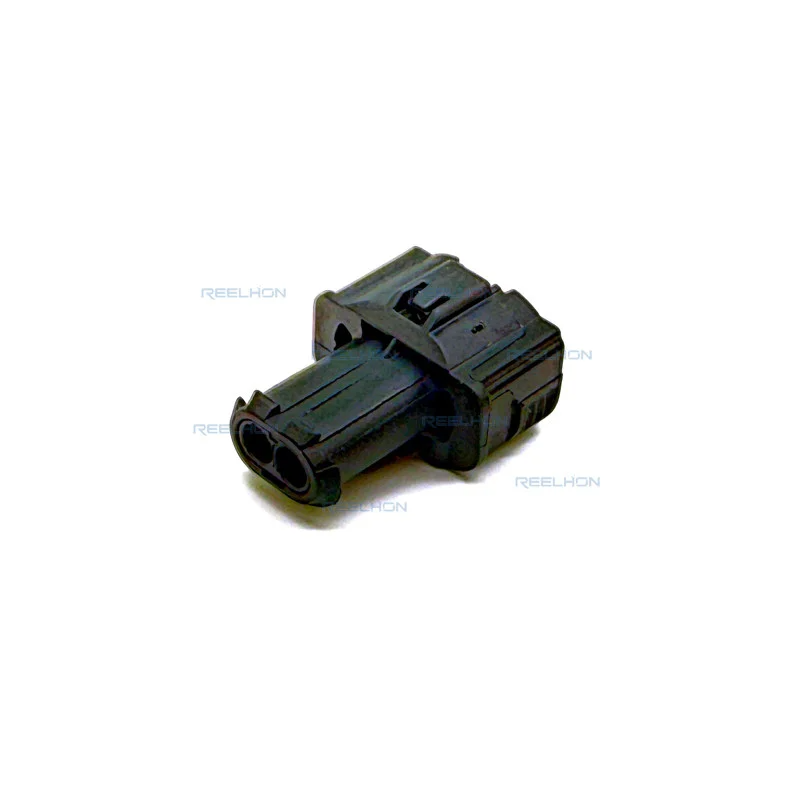
Задача массового производства двухконтактных разъемов заключается не просто в увеличении количества выпускаемых изделий. Ключевая задача — изготовление каждого двухконтактного разъема строго в соответствии со спецификацией, с постоянной и точной посадкой контактов, надежным зацеплением корпуса и воспроизводимыми допусками по размерам на протяжении миллионов циклов эксплуатации. В данной статье рассматриваются особенности организации производственных систем для выполнения этих требований, применяемые технологии автоматизации, а также интеграция контроля качества на каждом этапе производственного процесса двухконтактных разъемов.
Основные стадии производства двухконтактного разъема
Штамповка и формовка контактов
Каждый 2-контактный разъем начинается с его контактов. Штамповка контактов выполняется с помощью прогрессивных штампов на высокоскоростных прессах, которые могут формировать и вырезать контакты из медного сплава со скоростью более нескольких сотен ходов в минуту. Для 2-контактного разъема контакт должен иметь точную геометрию, чтобы обеспечить правильную глубину введения и силу электрического контакта внутри корпуса. Любое отклонение размеров контакта влияет на надежность соединения 2-контактного разъема, что особенно критично в автомобильной и промышленной среде, где постоянными факторами являются вибрация и термические циклы.
После штамповки контакты подвергаются нанесению поверхностного покрытия, как правило, оловом или золотом — в зависимости от требований применения разъема с 2 контактами. Толщина покрытия строго контролируется для обеспечения соответствия разъема с 2 контактами требованиям по коррозионной стойкости и сопротивлению контакта. Автоматизированные линии нанесения покрытия методом «бобина-бобина» напрямую подают детали на станции контроля контактов, где системы машинного зрения проверяют геометрию и полноту покрытия перед тем, как контакты поступают на этап сборки. Такая тесная интеграция между операциями штамповки и нанесения покрытия обеспечивает высокую производительность линии по выпуску разъемов с 2 контактами без ущерба для качества.
Формование корпуса и контроль размеров
Корпус разъема с 2 контактами изготавливается методом литья под давлением из термопластичных смол, таких как PA66 или PBT, выбранных за оптимальное сочетание механической прочности, термостойкости и химической стабильности. При массовом производстве многополостные пресс-формы работают непрерывно, чтобы соответствовать скорости подачи контактов. Каждый корпус должен обеспечивать надежную фиксацию контакта разъема с 2 выводами на заданной глубине за счет защелкивающегося механизма, который удерживает контакт в гнезде и предотвращает его извлечение под действием внешних сил. Существенные различия размеров между полостями пресс-формы представляют собой серьезный риск; для их контроля производственные бригады применяют статистический контроль технологических процессов, отслеживая размеры корпусов во всех полостях в режиме реального времени.
Технологии автоматизации при сборке разъемов с 2 контактами
Автоматизированные системы вставки контактов
Ручная установка контактов не позволяет удовлетворить требования к скорости и стабильности, предъявляемые при серийном производстве 2-контактных разъёмов. Автоматизированные установочные станки получают контакты на ленточных носителях, снимают их с ленты и обрезают до заданной длины, после чего вставляют каждый контакт в корпус 2-контактного разъёма с контролируемым усилием вставки. Станок регистрирует кривые усилия вставки для каждого собранного 2-контактного разъёма. Любое отклонение от стандартной кривой усилия — например, вызванное неправильным положением контакта или повреждением корпуса — приводит к автоматическому отбракованию данного 2-контактного разъёма до его передачи на следующую операцию. Именно эта функция контроля усилия обеспечивает значительное преимущество автоматизированных линий перед ручной сборкой при производстве 2-контактных разъёмов.
Современные автоматизированные системы вставки для 2-контактного разъёма способны обрабатывать сотни единиц в час, обеспечивая почти нулевой уровень повреждения контактов. Эти системы также являются перенастраиваемыми, что позволяет одной машине переключаться между различными вариантами 2-контактных разъёмов путём замены инструментов для вставки и корректировки параметров силы в управляющем программном обеспечении. Такая гибкость является необходимым условием для предприятий, выпускающих несколько семейств 2-контактных разъёмов для различных автомобильных или промышленных платформ.
Визуальный контроль и финальное тестирование
После сборки двухконтактного разъема он поступает на этап контроля. Системы высокоточного машинного зрения фотографируют каждый двухконтактный разъем под несколькими углами для проверки глубины посадки контактов, целостности корпуса и положения фиксирующего язычка. Любой двухконтактный разъем с недостаточной глубиной посадки контакта, трещиной в корпусе или деформированным защелкивающим элементом автоматически отбраковывается и регистрируется в журнале. Помимо визуального контроля, на станциях электрических испытаний выполняются проверки непрерывности цепи для подтверждения наличия ожидаемого контактного соединения у каждого двухконтактного разъема без аномалий сопротивления. Такой комплексный подход, сочетающий оптическую и электрическую проверку, гарантирует, что на этап упаковки поступают исключительно полностью соответствующие требованиям двухконтактные разъемы.
Системы качества и прослеживаемость при высоком объеме выпуска
Статистический контроль процессов и мониторинг в реальном времени
Производство высокоточного двухконтактного разъема в больших объемах требует не только контроля в конце производственной линии. Статистический контроль процессов применяется на каждом критическом этапе — от штамповки контактов до формовки корпуса и окончательной сборки. Операторы и инженеры-технологи в режиме реального времени отслеживают контрольные карты, выявляя тенденции, которые могут привести к выпуску двухконтактных разъемов с параметрами за пределами допусков еще до возникновения дефектов. Например, постепенный износ штампа на прессе для штамповки проявляется как смещение измеренных геометрических параметров контактов, что позволяет команде запланировать техническое обслуживание до того, как размеры контактов двухконтактного разъема выйдут за пределы допустимых отклонений.
Каждой производственной партии двухконтактных разъемов присваивается уникальный код прослеживаемости, который связывает разъем с конкретной полостью пресс-формы, партией контактов, партией гальванического покрытия и параметрами оборудования, использованными при сборке. Если в полевых условиях обнаруживается проблема с двухконтактным разъемом из определенной поставки, система прослеживаемости позволяет инженерам точно определить первопричину и точно установить круг затронутых изделий. Такая инфраструктура прослеживаемости сегодня является стандартным требованием в договорах на поставку двухконтактных разъемов для автомобильной промышленности.
Упаковка и управление выходной продукцией
Эффективная упаковка является завершающим этапом высокоскоростного производства разъемов с 2 контактами. Автоматизированные счетно-упаковочные машины загружают каждый разъем с 2 контактами в бобины-носители или лотки со скоростью производственной линии, при этом каждая упаковка маркируется кодом прослеживаемости. Системы управления выпуском продукции отслеживают текущие объемы производства в режиме реального времени по сравнению с количеством изделий в заказах клиентов и автоматически выявляют недостачу или избыток. Такая тесная координация между производственной линией и системой управления заказами гарантирует точность, своевременность и полную документальную поддержку поставок разъемов с 2 контактами для ведения клиентских архивов качества.
Часто задаваемые вопросы
Какие материалы наиболее часто используются для корпусов разъемов с 2 контактами при массовом производстве?
Наиболее распространёнными материалами для корпусов 2-контактных разъёмов при массовом производстве являются термопласты PA66 и PBT. Эти смолы обеспечивают надёжную механическую прочность, хорошую стойкость к повышенным температурам и стабильное поведение размеров при литье под давлением — всё это необходимо для поддержания стабильного качества 2-контактных разъёмов в условиях крупносерийного производства.
Как автоматическая установка улучшает качество сборки 2-контактного разъёма?
Автоматическая установка повышает качество 2-контактных разъёмов за счёт контроля кривой силы вставки для каждого контакта, устанавливаемого в корпус. Это позволяет системе в реальном времени выявлять неправильно ориентированные контакты, повреждённые корпуса или компоненты, не соответствующие техническим требованиям, и автоматически отбраковывать любой 2-контактный разъём, не прошедший проверку по критериям приёмки, до того, как он попадёт к заказчику.
Почему прослеживаемость важна при массовом производстве 2-контактных разъёмов?
Система прослеживаемости позволяет производителям отслеживать каждый 2-контактный разъем до конкретных материалов, оснастки и параметров технологического процесса, использованных при его изготовлении. Если в эксплуатации выявляется проблема с качеством, данные о прослеживаемости позволяют инженерам точно определить, какие именно единицы 2-контактных разъемов затронуты, что сокращает масштаб отзыва и обеспечивает оперативное принятие корректирующих мер.