
 EN
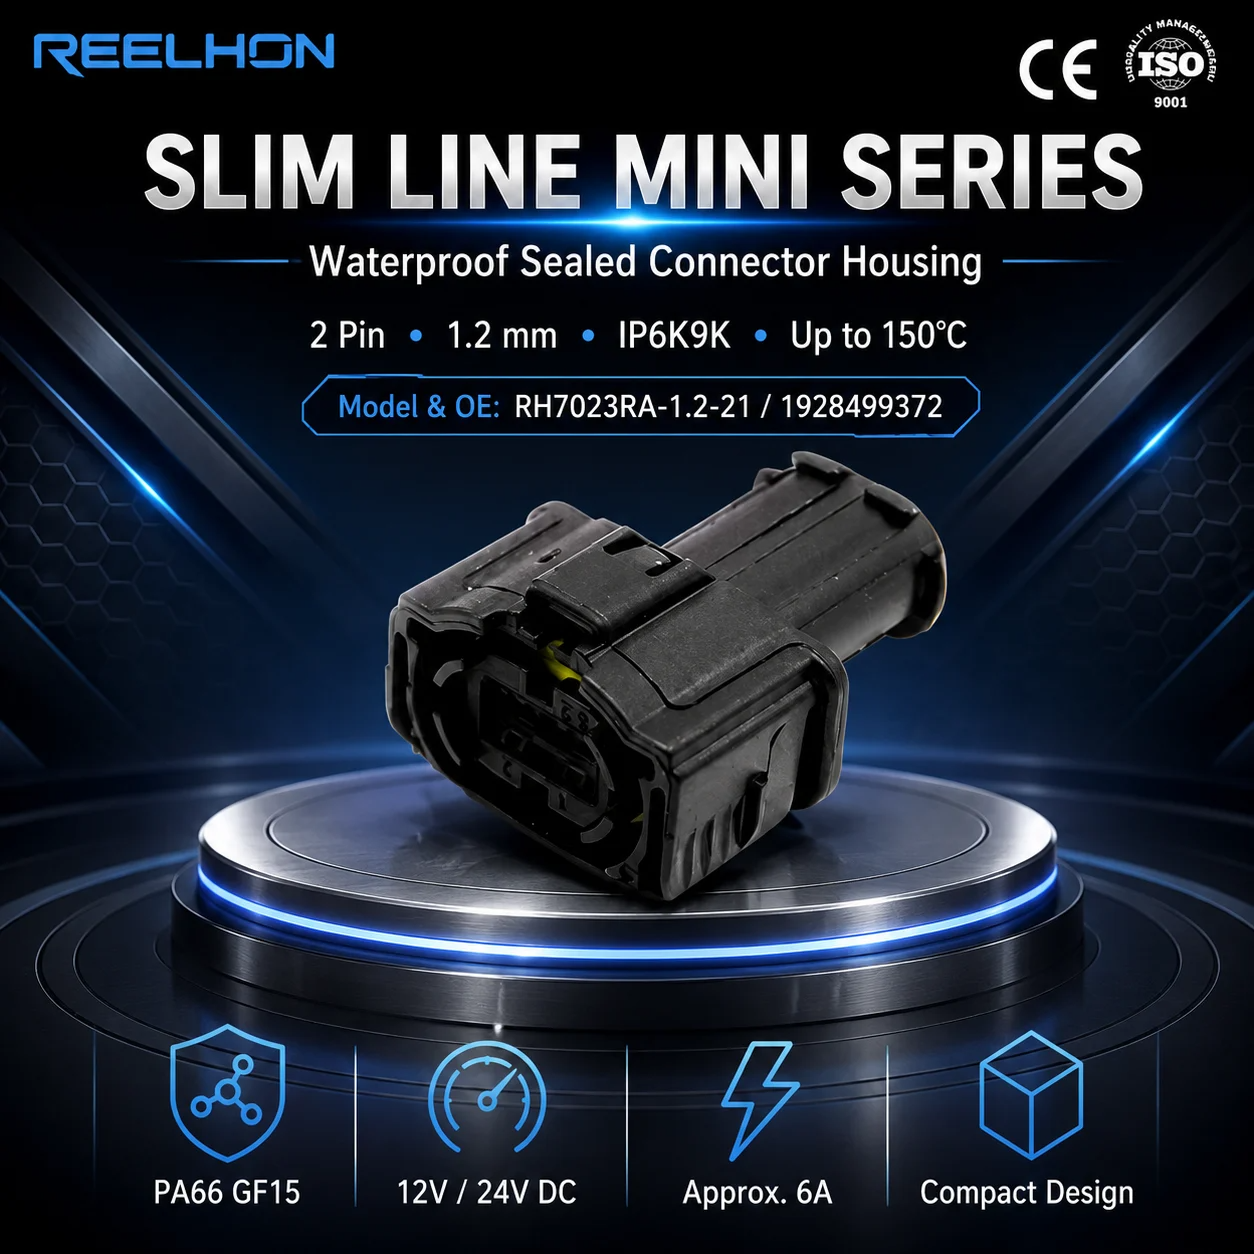
В производстве узлов каждый компонент должен поставляться в готовом к установке виде. A разъем с 2 контактами может показаться простым, однако точность его геометрических размеров, целостность корпуса и качество оконцовки напрямую влияют на пропускную способность линии. Когда 2-контактный разъём изготавливается по индивидуальному заказу с учётом конкретной компоновки жгута проводов на предприятии, это исключает необходимость доработки при подгонке, снижает количество простоев линии и обеспечивает соблюдение циклов сборки. Подразделения по сборке узлов в автомобильной, бытовой и промышленной отраслях всё чаще выбирают индивидуальные кабели с 2-контактными разъёмами, выполненными методом литья под давлением, вместо стандартных готовых решений именно потому, что соответствие по посадке, функциональности и внешнему виду должно быть идеальным в точке установки.

Сборки кабелей с индивидуально спроектированными 2-контактными разъёмами изготавливаются в соответствии с требованиями конкретного предприятия. Форма литой детали, сечение провода, цветовая кодировка изоляции и общая длина кабеля определяются на этапе проектирования, чтобы каждый 2-контактный разъём без каких-либо доработок устанавливался непосредственно в целевую сборку. Такой высокий уровень точности отличает производственно оптимизированный 2-контактный разъём от универсального компонента, приобретённого по каталогу. Понимание факторов, определяющих процесс разработки технических требований, помогает отделам закупок и инженерным подразделениям предприятий по сборке принимать более обоснованные решения при выборе поставщиков для каждого заказа 2-контактных разъёмов.
Почему предприятия по сборке выбирают индивидуальные литые конструкции
Проблема совместимости стандартных 2-контактных разъёмов
Стандартный двухконтактный разъем предназначен для широкого рынка, то есть его габариты, угол выхода проводов и профиль корпуса представляют собой компромиссное решение, подходящее для множества применений. На сборочном предприятии с жесткими ограничениями по упаковке такой компромисс создает реальные проблемы. Двухконтактный разъем, который не устанавливается заподлицо с кронштейном или выход проводов которого пересекается с соседним компонентом, вынуждает сборщиков прибегать к импровизации, что повышает риски снижения качества и замедляет цикл сборки. Индивидуальные литые конструкции устраняют этот пробел за счет изготовления двухконтактного разъема, форма которого точно соответствует монтажному объему, определенному инженерами предприятия.
Последовательность в массовом производстве
Субсборочные предприятия часто потребляют тысячи единиц 2-контактных разъёмов за одну смену. При таком объёме даже незначительные отклонения между партиями стандартного 2-контактного разъёма приводят к последующей сортировке, переделке или списанию продукции. Индивидуальный литой 2-контактный разъём изготавливается с использованием фиксированного комплекта оснастки и строго контролируемых параметров облитья, поэтому каждая единица в рамках одной производственной партии имеет одинаковые габаритные размеры. Такая стабильность критически важна, когда 2-контактный разъём подаётся на автоматизированную станцию установки или в ячейку с контролем крутящего момента при затяжке, где необходимо минимизировать накопление допусков.
Ключевые проектные параметры кабеля индивидуального 2-контактного разъёма
Материал корпуса, спецификация провода и тип оконцевания
При определении нестандартного кабеля с 2-контактным разъёмом инженерные команды должны задать несколько взаимозависимых параметров. Материал корпуса 2-контактного разъёма должен быть выбран с учётом рабочей температуры, воздействия химических веществ и требований UL или автомобильных норм по воспламеняемости. Сечение провода и тип изоляции должны соответствовать номинальному току и требованиям к гибкости трассировки жгута. Тип оконцевания на конце 2-контактного разъёма должен совпадать с уже установленным в подузле разъёмом-приёмником — будь то ножевой, штыревой или обжимной контакт. Правильный выбор всех трёх параметров на этапе проектирования означает, что готовый кабель с 2-контактным разъёмом не потребует доработки на производственном участке.
Геометрия заливки и компенсация механических нагрузок
Корпус из вторичного литья для нестандартного 2-контактного разъёма выполняет две функции одновременно. Во-первых, он герметизирует зону оконцевания, защищая контакты 2-контактного разъёма от влаги, пыли и вибрационного износа (fretting). Во-вторых, он обеспечивает контролируемое снятие механических напряжений, благодаря чему многократное изгибание кабеля при сборке или техническом обслуживании не приводит к усталостному разрушению проводников в зоне обжима. Для предприятий по сборке узлов, где кабели прокладываются по тесным изгибам, геометрия корпуса из вторичного литья 2-контактного разъёма может включать заданный угол выхода кабеля, который направляет кабель в нужное положение без чрезмерного напряжения изоляции. Это особенность, недоступная в стандартных готовых 2-контактных разъёмах, что делает изготовление нестандартного корпуса из вторичного литья важным инженерным преимуществом.
Аспекты закупки и интеграции для команд завода по закупкам
Квалификация и утверждение образцов для программы 2-контактных разъёмов
Внедрение специализированного кабеля с 2-контактным разъёмом в линию сборки узлов требует структурированного процесса квалификации. Поставщик 2-контактных разъёмов должен изготовить образцы первой партии, которые проверяются по утверждённому на заводе инженерному чертежу. Перед началом серийного производства для каждой новой конструкции 2-контактного разъёма проверяются электрическая проводимость, усилие удержания контактов и прочность вытягивания оболочки (overmold). Заводы, пропускающие официальную проверку образцов первой партии для нового 2-контактного разъёма, зачастую сталкиваются с незаметными сбоями в производственном процессе, выявление которых на уровне разъёма обходится дорого. Дисциплинированный процесс утверждения образцов защищает завод и даёт поставщику 2-контактных разъёмов чёткие критерии приёмки, которым он может последовательно соответствовать.
Планирование сроков поставки и стратегия управления запасами для цепочки поставок 2-контактных разъёмов
Изготовление на заказ кабелей с 2-контактными разъемами с литой оболочкой требует больше времени, чем поставка стандартных изделий из каталога, поскольку перед началом производства необходимо изготовить и проверить оснастку. Команды по закупке субсборок должны учитывать срок изготовления оснастки для 2-контактных разъемов — несколько недель — при планировании запуска программ. После квалификации оснастки поставки 2-контактных разъемов могут осуществляться по рамочным заказам с запланированными отгрузками, что позволяет поставщику поддерживать стабильное производство и обеспечивает предприятие предсказуемым уровнем запасов. Хорошо управляемая программа поставок 2-контактных разъемов также включает одобренный альтернативный источник поставок, чтобы сбой у одного поставщика не привел к остановке линии по сборке субсборок. Планирование страховых запасов 2-контактных разъемов на основе данных об историческом потреблении дополнительно снижает риски простоев линии в периоды пикового спроса.
Часто задаваемые вопросы
Чем отличается 2-контактный разъем с литой оболочкой, изготовленный на заказ, от стандартного?
Изготавливаемый по индивидуальному заказу двухконтактный разъём с формовкой под конкретный инженерный чертёж определяет геометрию корпуса, спецификацию проводов и форму оболочки. Стандартный двухконтактный разъём использует универсальную конструкцию, предназначенную для широкого круга применений, которая может не соответствовать размерным или эксплуатационным требованиям конкретного участка сборки. Индивидуальные оснастки обеспечивают полную идентичность всех двухконтактных разъёмов в рамках одной партии производства, а также их готовность к установке без каких-либо доработок.
Как кабель с индивидуальным двухконтактным разъёмом повышает эффективность линии сборки узлов?
Если двухконтактный разъём спроектирован так, чтобы точно соответствовать габаритам места установки и интерфейсу соединения целевого узла, сборщики не вынуждены корректировать, насильно вставлять или переделывать соединение. Это сокращает время сборки на единицу изделия, снижает риск повреждения контактов и обеспечивает бесперебойную работу автоматизированного оборудования для вставки разъёмов без заклинивания. Точно спроектированный двухконтактный разъём напрямую способствует снижению процента брака и сокращению цикла сборки.
Какую документацию должен запросить сборочный цех при закупке нестандартного разъема с 2 контактами?
Цеха должны запрашивать полный конструкторский чертеж, отчет о проверке первого образца, сертификаты на материалы и результаты электрических испытаний для любой новой программы нестандартного разъема с 2 контактами. Эти документы подтверждают соответствие разъема с 2 контактами согласованным техническим требованиям и служат базой для последующих аудитов качества. Хранение этой документации также обеспечивает выполнение требований к прослеживаемости в автомобильных и регулируемых промышленных цепочках поставок, где разъем с 2 контактами должен быть связан с конкретной производственной партией.