
 EN
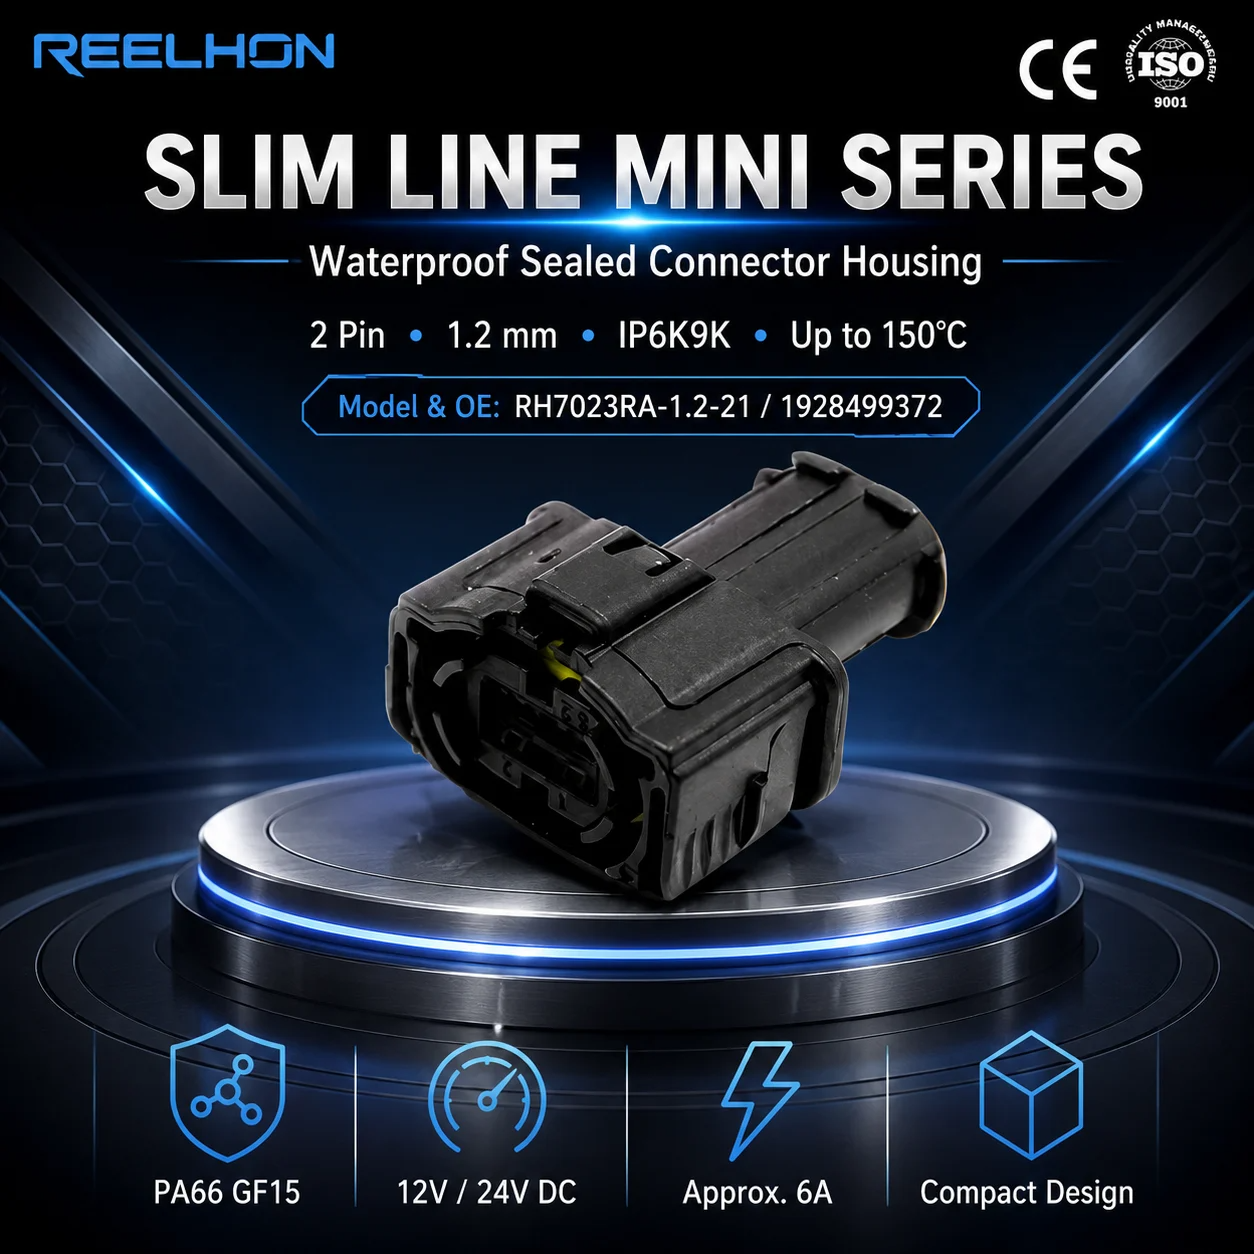
Bij submontageproductie moet elk onderdeel gereed zijn voor directe montage. Een tweepolige connector kan eenvoudig lijken, maar de nauwkeurigheid van de afmetingen, de integriteit van het behuizing en de kwaliteit van de aansluiting beïnvloeden direct de productiesnelheid. Wanneer een 2-polige connector specifiek is gegoten om te passen bij de specifieke kabelboomindeling van een fabriek, wordt aanpassingswerk bij montage voorkomen, worden stilstandtijden op de productielijn verminderd en blijven de assemblagecycli op schema. Subassemblagefabrieken in de automobiel-, huishoudtoestellen- en industriële-apparatuursector specificeren steeds vaker aangepaste, gegoten 2-polige connectorkabels in plaats van standaardproducten, precies omdat de pasvorm, functionaliteit en afwerking exact juist moeten zijn op het moment van installatie.

Op maat gemaakte kabels met 2-polige connectoren zijn ontworpen volgens de specifieke eisen van de fabriek. De vorm van de mal, de draaddikte, de kleurcodering van de isolatie en de totale kabellengte worden allemaal vastgelegd tijdens de ontwerpfase, zodat elke 2-polige connector direct in de doelsubassemblage past zonder aanpassing. Deze precisie is wat een productie-geoptimaliseerde 2-polige connector onderscheidt van een algemeen beschikbaar component dat van een cataloguspagina wordt gekocht. Het begrijpen van de factoren die het specificatieproces bepalen, helpt inkoop- en engineeringteams in subassemblagefabrieken bij het nemen van betere sourcingbeslissingen voor elke bestelling van een 2-polige connector.
Waarom subassemblagefabrieken op maat gemaakte ontwerpen specificeren
Het passingsprobleem met standaard onderdelen voor 2-polige connectoren
Een standaard 2-polige connector is ontworpen voor een brede markt, wat betekent dat zijn afmetingen, de hoek waaronder de draad uitkomt en het profiel van het behuizing een compromis vormen dat geschikt is voor talloze toepassingen. In een subassemblagefabriek met strakke ruimtebeperkingen leidt dat compromis tot reële problemen. Een 2-polige connector die niet vlak tegen een steunplaat past of waarvan de kabeluitgang in conflict is met een naburig onderdeel, dwingt monteurs tot improvisatie, wat kwaliteitsrisico’s introduceert en de cyclusduur vertraagt. Op maat gemaakte gegoten ontwerpen elimineren deze kloof door een 2-polige connector te produceren die specifiek is gevormd voor de installatieomvang zoals gedefinieerd door de fabrieksingenieurs.
Consistentie Over Hoge Productiecycli
Subassemblagefabrieken gebruiken vaak duizenden eenheden van 2-polige connectoren per ploeg. Bij dat volume veroorzaakt zelfs een geringe batch-naar-batch variatie in een standaard 2-polige connector downstream sortering, herwerkingsactiviteiten of afval. Een op maat gemaakte, gegoten 2-polige connector wordt geproduceerd met behulp van een vaste gereedschapsset en gecontroleerde overmoldingparameters, zodat elke eenheid binnen een productierun dimensioneel identiek is aan de vorige. Deze consistentie is essentieel wanneer de 2-polige connector wordt ingezet in een geautomatiseerde inzetstation of een koppelgestuurde bevestigingscel, waarbij de tolerantieopstapeling tot een minimum moet worden beperkt.
Belangrijke ontwerpparameters voor een op maat gemaakte kabel met 2-polige connector
Behuizingsmateriaal, draadspecificatie en bevestigingswijze
Bij het specificeren van een aangepaste 2-polige connectorkabel moeten engineeringteams meerdere onderling afhankelijke parameters definiëren. Het behuizingsmateriaal voor de 2-polige connector moet worden geselecteerd op basis van de bedrijfstemperatuur, blootstelling aan chemicaliën en UL- of automotieve ontvlambaarheidseisen. De draaddoorsnede en isolatietype moeten overeenkomen met de stroomwaarde en flexibiliteitseisen van de kabelboomroute. De bevestigingswijze aan de 2-polige connectorzijde moet overeenkomen met de reeds geïnstalleerde tegenconnector in de subassemblage, of dat nu een blad-, pen- of krimpcontact is. Als al deze drie beslissingen tijdens de ontwerpfase correct worden genomen, is geen nabetrekking nodig op fabrieksniveau voor de afgewerkte 2-polige connectorkabel.
Overmoldgeometrie en trekbeveiliging
Het overmoldde lichaam van een aangepaste 2-polige connector vervult twee functies tegelijkertijd. Ten eerste sluit het de beëindigingszone af, waardoor de contacten van de 2-polige connector worden beschermd tegen vocht, stof en trillingsgeïnduceerde slijtage. Ten tweede biedt het gecontroleerde trekentlasting, zodat herhaald buigen van de kabel tijdens montage of onderhoud de geleiders in de crimpzone niet vermoeit. Voor submontagefabrieken die kabels door smalle bochten leiden, kan de overmoldgeometrie van de 2-polige connector een gedefinieerde uitgangshoek omvatten die de kabel in positie leidt zonder de isolatie te belasten. Dit is een detail dat een standaard, kant-en-klaar verkrijgbare 2-polige connector niet kan bieden, waardoor aangepaste overmolding een doorslaggevend technisch voordeel is.
Overwegingen met betrekking tot inkoop en integratie voor inkoopteams van fabrieken
Kwalificatie en monsterkeuring voor een programma met 2-polige connectors
Het introduceren van een aangepaste 2-pins-connector-kabel in een submontagelijn vereist een gestructureerd kwalificatieproces. De leverancier van de 2-pins-connector moet eerste-artikel-monsters produceren die worden gemeten volgens de door de fabriek goedgekeurde technische tekening. Elektrische continuïteit, contactretentiekracht en trekkracht van de overmolding worden voor elk nieuw ontwerp van een 2-pins-connector gecontroleerd voordat massaproductie wordt toegestaan. Fabrieken die de formele inspectie van het eerste artikel overslaan voor een nieuwe 2-pins-connector, ondervinden vaak stille storingen tijdens de productie die duur zijn om terug te voeren tot het connectorniveau. Een gedisciplineerd monstergoedkeuringsproces beschermt de fabriek en biedt de leverancier van de 2-pins-connector duidelijke acceptatiecriteria waaraan hij consistent kan voldoen.
Planning van levertijd en voorraadstrategie voor de toeleveringsketen van een 2-pins-connector
Op maat gemaakte 2-pins stekkerkabels hebben langere levertijden dan catalogusonderdelen, omdat er eerst gereedschap moet worden gebouwd en gevalideerd voordat de productie kan beginnen. Inkoopteams voor subassemblages moeten een levertijd van meerdere weken voor het gereedschap van de 2-pins stekker in hun planning voor het starten van het programma opnemen. Zodra het gereedschap is gekwalificeerd, kan de levering van de 2-pins stekker worden beheerd via globale bestellingen met geplande afroepen, wat de leverancier helpt een stabiele productie te handhaven en tegelijkertijd voorspelbare voorraadniveaus in de fabriek garandeert. Een goed beheerd leveringsprogramma voor de 2-pins stekker omvat ook een goedgekeurde alternatieve leverancier, zodat een storing bij één leverancier de subassemblagelijn niet stillegt. Het plannen van voorraadbuffers voor de 2-pins stekker op basis van historische verbruiksgegevens vermindert bovendien de kwetsbaarheid van de lijn tijdens piekbelasting.
Veelgestelde vragen
Wat maakt een op maat gemaakte 2-pins stekker anders dan een standaardstekker?
Een op maat gemaakte 2-polige connector is vervaardigd volgens een specifieke technische tekening die de vorm van het behuizing, de draadspecificatie en de vorm van de overmolding definieert. Een standaard 2-polige connector maakt gebruik van een algemeen doeleindesign dat geschikt is voor talloze toepassingen, maar wellicht niet voldoet aan de dimensionale of prestatievereisten van een bepaalde submontagefabriek. Op maat gemaakte gereedschappen garanderen dat elke 2-polige connector in een productierun identiek is en direct kan worden geïnstalleerd zonder aanpassing.
Hoe verbetert een op maat gemaakte kabel met 2-polige connector de efficiëntie van de submontagelijn?
Wanneer een 2-polige connector is ontworpen om precies te passen binnen de installatiemarge en de aansluitinterface van de doelsubmontage, hoeven monteurs de verbinding niet aan te passen, te forceren of opnieuw te bewerken. Dit bespaart tijd per eenheid, vermindert het risico op beschadigde contacten en zorgt ervoor dat automatische invoegapparatuur blijft draaien zonder vastlopen. Een nauwkeurig ontworpen 2-polige connector draagt rechtstreeks bij aan een lagere foutenpercentage en een snellere montagecyclus.
Welke documentatie moet een submontagefabriek aanvragen bij de aankoop van een aangepaste 2-polige connector?
Fabrieken moeten een complete technische tekening, een rapport van het eerste-artikelonderzoek, materiaalcertificering en elektrische testresultaten aanvragen voor elk nieuw programma met een aangepaste 2-polige connector. Deze documenten bevestigen dat de 2-polige connector voldoet aan de overeengekomen specificatie en vormen een uitgangspunt voor voortdurende kwaliteitsaudits. Het bewaren van deze documentatie ondersteunt ook de traceerbaarheidseisen in de automobiel- en gereguleerde industriële toeleveringsketens, waarbij de 2-polige connector aan een specifieke productiebatch moet worden gekoppeld.