
 EN
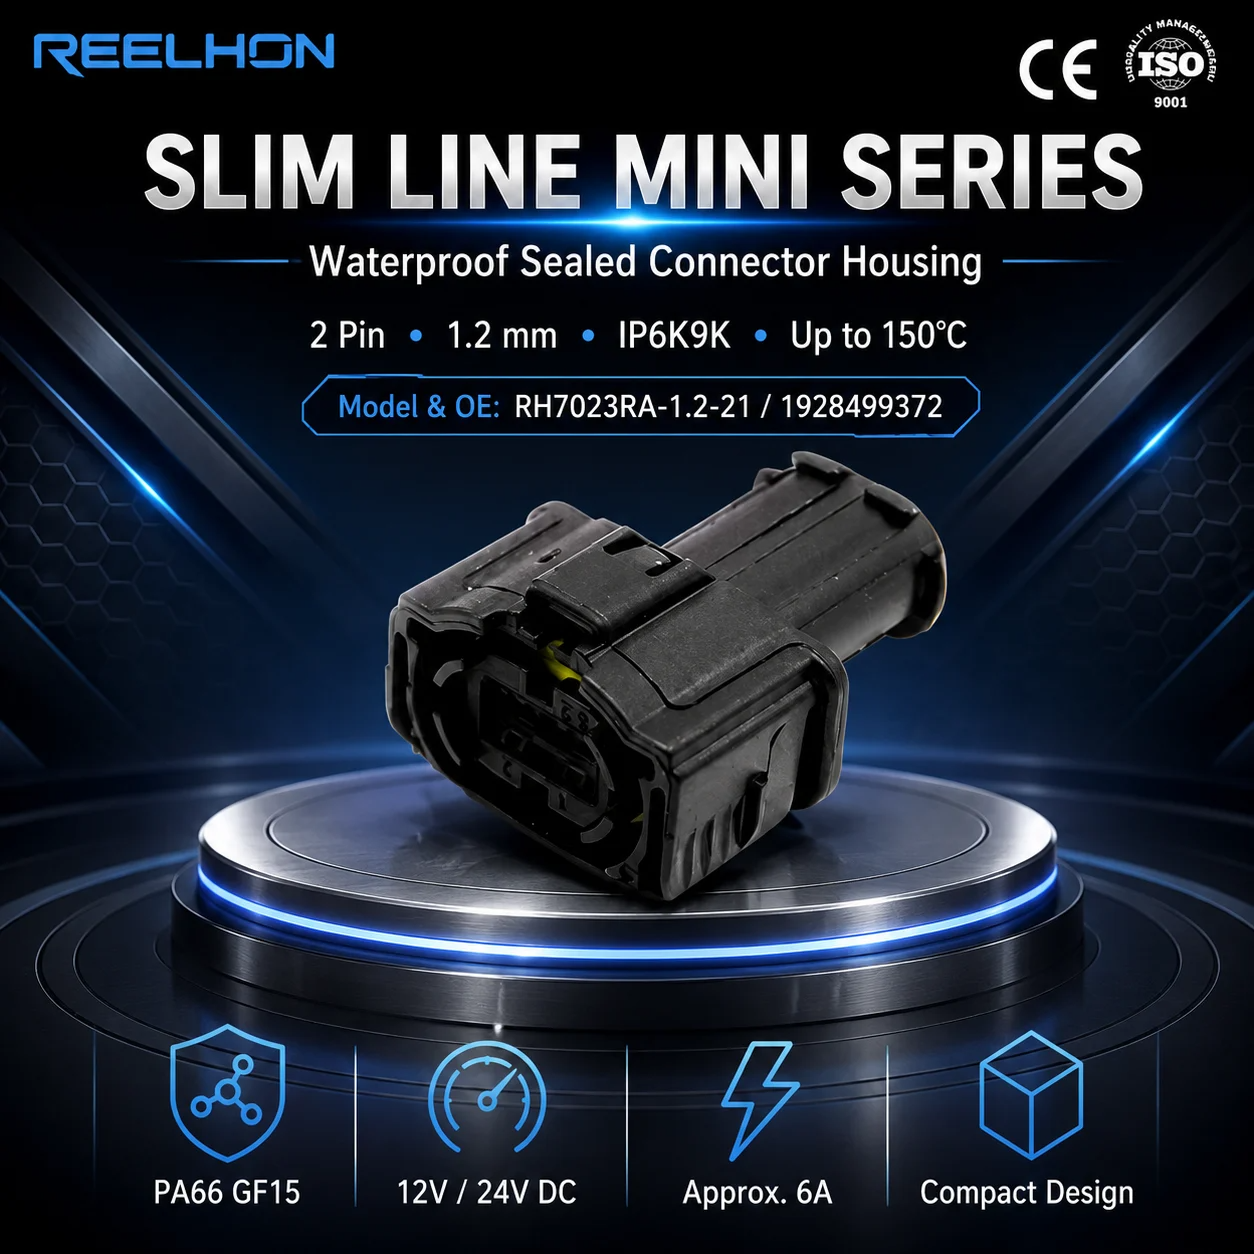
У виробництві субсборок кожен компонент має надходити готовим до встановлення. A 2-контактний роз’єм може здаватися простим, але його точність у розмірах, цілісність корпусу та якість закінчення безпосередньо впливають на продуктивність лінії. Коли 2-контактний роз’єм виготовляється за індивідуальним замовленням із відповідним формуванням корпусу для конкретної схеми жгута проводів на підприємстві, це усуває необхідність у додатковій підгонці, зменшує простої лінії та забезпечує дотримання графіка циклів збирання. Підприємства з попереднього збирання в галузях автомобільного, побутового та промислового обладнання все частіше вимагають використання індивідуально відформованих кабелів із 2-контактними роз’ємами замість готових стандартних виробів саме тому, що вони повинні ідеально підходити за розміром, функціональністю та якістю оздоблення в місці встановлення.

Індивідуальні кабельні зборки з 2-контактними роз’ємами, виготовлені методом лиття під тиском, проектуються з урахуванням специфічних вимог конкретного підприємства. Форма литого корпусу, переріз проводів, кольорове кодування ізоляції та загальна довжина кабелю визначаються на етапі проектування, щоб кожен 2-контактний роз’єм безпосередньо встановлювався в цільову підзбірку без необхідності будь-яких модифікацій. Саме такий рівень точності відрізняє 2-контактний роз’єм, оптимізований для серійного виробництва, від універсального компонента, придбаного з каталогу. Розуміння чинників, що визначають процес розробки технічних характеристик, допомагає закупівельним та інженерним командам підприємств з підзбірок приймати обґрунтованіші рішення щодо закупівлі кожного 2-контактного роз’єма.
Чому підприємства з підзбірок вимагають індивідуальні конструкції з литим корпусом
Проблема сумісності стандартних 2-контактних роз’ємів
Стандартний двополюсний роз’єм призначений для широкого ринку, тобто його розміри, кут виходу проводів і профіль корпусу є компромісним рішенням для багатьох застосувань. У заводі збірки підзборок із жорсткими обмеженнями щодо розміщення цей компроміс створює реальні проблеми. Двополюсний роз’єм, який не встановлюється щільно до кронштейна або чий вихід проводів конфліктує з сусіднім компонентом, змушує збірників вдаватися до саморобних рішень, що спричиняє ризики для якості й уповільнює цикл збірки. Індивідуальні формовані конструкції усувають цю проблему шляхом створення двополюсного роз’єма спеціальної форми, адаптованої до монтажного простору, визначеного інженерами заводу.
Сталість у великотоннажних серіях виробництва
Заводи зі складання вузлів часто споживають тисячі одиниць 2-контактних роз’ємів за зміну. За такого обсягу навіть незначні відмінності між партіями стандартного 2-контактного роз’єма призводять до подальшого сортування, переделки або браку. Індивідуальний литий 2-контактний роз’єм виготовлюється за допомогою фіксованого інструменту з контрольованими параметрами нанесення оболонки, тому кожна одиниця в партії має однакові розміри. Така стабільність є критично важливою, коли 2-контактний роз’єм подається на автоматизовану лінію встановлення або в клітинку контролю моменту затягування, де необхідно мінімізувати накопичення допусків.
Ключові конструктивні параметри для індивідуального кабелю з 2-контактним роз’ємом
Матеріал корпусу, специфікація проводу та тип закріплення
При визначенні спеціального кабелю з 2-контактним роз’ємом інженерними командами необхідно визначити кілька взаємопов’язаних параметрів. Матеріал корпусу 2-контактного роз’єма слід вибирати з урахуванням робочої температури, впливу хімічних речовин та вимог UL або автотранспортних норм щодо горючості. Переріз проводу та тип ізоляції мають відповідати номінальному струму та вимогам до гнучкості траси жгута. Спосіб закінчення проводу на стороні 2-контактного роз’єма має відповідати типу встановленого в підсборці роз’єма-приймача — незалежно від того, це лезо, штифт чи контакт для обтиску. Правильне прийняття всіх трьох рішень на етапі проектування означає, що готовий кабель з 2-контактним роз’ємом не потребуватиме жодного переделування на рівні виробництва.
Геометрія заливки та компенсація механічних навантажень
Корпус з надлишкового лиття спеціального 2-контактного роз’єму виконує дві функції одночасно. По-перше, він герметизує зону закінчення, захищаючи контакти 2-контактного роз’єму від вологи, пилу та вібраційного потерття. По-друге, він забезпечує контрольоване зняття механічного навантаження, щоб повторне згинання кабелю під час збирання або технічного обслуговування не призводило до втоми провідників у зоні опресування. Для заводів збірки, де кабелі прокладаються через гострі вигини, геометрія надлишкового лиття 2-контактного роз’єму може включати визначений кут виходу, який направляє кабель у потрібне положення без навантаження на ізоляцію. Це деталь, яку стандартний готовий 2-контактний роз’єм забезпечити не може, і тому спеціальне надлишкове лиття є вирішальною інженерною перевагою.
Аспекти закупівлі та інтеграції для команд з закупівель на заводах
Кваліфікація та затвердження зразків для програми 2-контактних роз’ємів
Введення спеціального кабелю з 2-контактним роз’ємом у лінію виробництва складових вимагає структурованого процесу кваліфікації. Постачальник 2-контактного роз’єма має виготовити зразки першої партії, які перевіряються за затвердженим на підприємстві інженерним кресленням. Перед схваленням серійного виробництва для кожного нового типу 2-контактного роз’єма перевіряються електрична провідність, зусилля утримання контакту та міцність зчеплення оболонки (overmold). Підприємства, які пропускають офіційну інспекцію зразків першої партії для нового 2-контактного роз’єма, часто стикаються з прихованими збоями під час виробництва, виявлення яких і встановлення їхньої причини на рівні роз’єма є дуже коштовним. Дисциплінований процес схвалення зразків захищає підприємство й надає постачальникові 2-контактних роз’ємів чітких критеріїв прийняття, що забезпечує стабільне виконання вимог.
Планування термінів поставки та стратегія управління запасами для ланцюга поставок 2-контактного роз’єма
Індивідуальні формовані кабелі з 2-контактними роз’ємами мають триваліші строки виготовлення порівняно з каталоговими деталями, оскільки перед початком виробництва необхідно спроектувати й затвердити інструментарій. Команди, відповідальні за закупівлю субасемблей, повинні враховувати строк виготовлення інструментарію для 2-контактних роз’ємів — кілька тижнів — у своїх графіках запуску програм. Після затвердження інструментарію постачання 2-контактних роз’ємів можна організувати за допомогою рамкових замовлень із плановими відвантаженнями, що дозволяє постачальникові підтримувати стабільне виробництво й забезпечує завод передбачуваним рівнем запасів. Ефективно керована програма постачання 2-контактних роз’ємів також передбачає наявність затвердженого альтернативного джерела постачання, щоб перерва в роботі одного постачальника не призводила до зупинки лінії виробництва субасемблей. Планування запасів-буферів для 2-контактних роз’ємів на основі історичних даних про їх споживання ще більше зменшує ризики простою лінії в періоди пікового попиту.
Часті запитання
Що робить індивідуальний формований 2-контактний роз’єм відмінним від стандартного?
Індивідуальний формований 2-контактний роз’єм виготовлюється за спеціальним інженерним кресленням, яке визначає геометрію корпусу, специфікацію проводів та форму оболонки. Стандартний 2-контактний роз’єм використовує універсальний дизайн, призначений для багатьох застосувань, що може не відповідати вимогам до розмірів або експлуатаційних характеристик певного цеху збірки вузлів. Індивідуальні штампувальні інструменти забезпечують повну ідентичність усіх 2-контактних роз’ємів у серії виробництва та їх готовність до встановлення без додаткової підготовки.
Як індивідуальний кабель із 2-контактним роз’ємом підвищує ефективність лінії збірки вузлів?
Коли 2-контактний роз’єм проектується так, щоб точно відповідати монтажному простору та поверхні з’єднання цільового вузла, збірники не потребують коригування, примусового встановлення чи повторної обробки з’єднання. Це скорочує час на один виріб, зменшує ризик пошкодження контактів і забезпечує безперебійну роботу автоматизованого обладнання для вставляння без збоїв. Точно спроектований 2-контактний роз’єм безпосередньо сприяє зниженню рівня браку та скороченню циклу збірки.
Яку документацію має запитувати завод збірки вузлів при закупівлі спеціального 2-контактного роз’єму?
Заводи мають запитувати повне інженерне креслення, звіт про перевірку першого зразка, сертифікат матеріалу та результати електричних випробувань для будь-якої нової програми спеціальних 2-контактних роз’ємів. Ці документи підтверджують, що 2-контактний роз’єм відповідає узгодженим специфікаціям, а також забезпечують базові дані для подальших аудитів якості. Збереження цієї документації також сприяє виконанню вимог щодо прослідковості в автомобільній та регульованій промисловій ланці постачання, де 2-контактний роз’єм має бути пов’язаний із певною партією виробництва.