
 EN
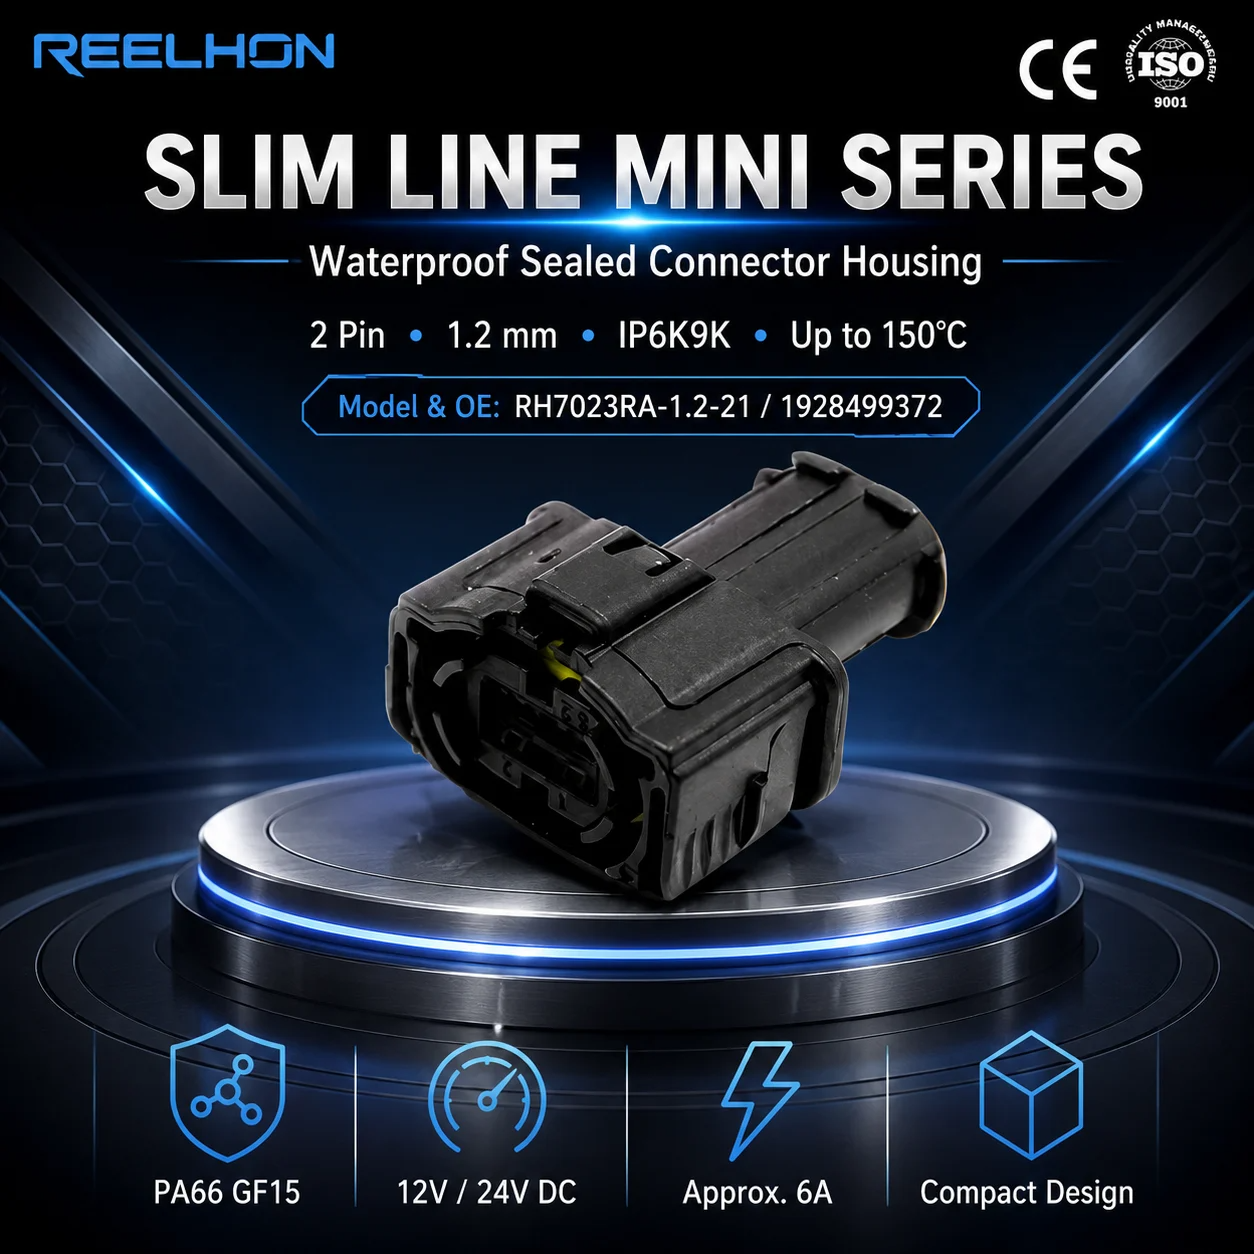
Alt montaj üretimi sırasında her bileşen, montaja hazır olarak teslim edilmelidir. Bir 2 uçlu konektör basit görünse de boyutsal doğruluğu, muhafaza bütünlüğü ve sonlandırma kalitesi doğrudan üretim hattı verimini etkiler. Bir 2 uçlu konektör, bir tesisin özel kablo demeti düzenine uyacak şekilde özel olarak kalıp döküldüğünde, uyum ayarlaması gerektiren yeniden işçilik ortadan kalkar, üretim hattında durmalar azalır ve montaj çevrimleri planlandığı gibi devam eder. Otomotiv, ev aletleri ve endüstriyel ekipman sektörlerindeki alt montaj tesisleri, özellikle kurulum noktasında uyum, işlev ve yüzey kalitesinin tam olarak doğru olması gerektiğinden, hazır 2 uçlu konektör kablolara tercih ederek özel olarak kalıp dökülmüş 2 uçlu konektör kablolara giderek daha fazla yer vermektedir.

Özel olarak şekillendirilmiş 2 uçlu konektör kablosu montajları, tesis özel gereksinimlerine göre tasarlanmıştır. Kalıp şekli, kablo kesiti, izolasyon renk kodlaması ve toplam kablo uzunluğu gibi tüm özellikler, her bir 2 uçlu konektörün hiçbir değişiklik yapılmadan hedef alt montaja doğrudan takılabilmesi için tasarım aşamasında belirlenir. Bu düzeyde hassasiyet, üretim açısından optimize edilmiş bir 2 uçlu konektörü, katalogdan alınan genel amaçlı bir bileşenden ayıran temel özelliktir. Belirtme sürecini yönlendiren faktörleri anlamak, alt montaj tesislerindeki satın alma ve mühendislik ekiplerinin her 2 uçlu konektör siparişi için daha iyi tedarik kararları almasını sağlar.
Neden Alt Montaj Tesisleri Özel Şekillendirilmiş Tasarımları Belirtir?
Standart 2 Uçlu Konektör Parçalarıyla Uyumluluk Sorunu
Standart iki uçlu bir konektör, geniş bir pazarı hedefleyecek şekilde tasarlanmıştır; bu nedenle boyutları, kablo çıkışı açısı ve muhafaza profili birçok uygulama arasında bir uzlaşma temsil eder. Sıkı paketleme sınırlamalarına sahip bir alt montaj tesisi için bu uzlaşma gerçek sorunlara neden olur. Bir braket üzerine düzgün oturmayan veya kablolama çıkışı komşu bir bileşenle çakışan iki uçlu bir konektör, montajcıların çözüm üretmesini zorunlu kılar; bu da kalite riski yaratır ve çevrim süresini yavaşlatır. Özel olarak kalıplanmış tasarımlar, tesis mühendisleri tarafından belirlenen montaj alanına tam olarak uyacak şekilde şekillendirilen iki uçlu bir konektör üreterek bu boşluğu ortadan kaldırır.
Yüksek Hacimli Üretim Koşullarında Tutarlılık
Alt montaj tesisleri, genellikle bir vardiyada binlerce adet 2 uçlu konektör birimi tüketir. Bu hacimde, standart bir 2 uçlu konektöre ilişkin küçük toplu değişkenlikler bile aşağı akışta sınıflandırma, yeniden işleme veya hurdaya ayırma işlemlerine neden olur. Özel olarak kalıplanmış bir 2 uçlu konektör, sabit bir kalıp takımı ve kontrol edilen kaplama parametreleriyle üretilir; bu nedenle üretim partisindeki her bir birim, bir öncekine boyutsal olarak tam olarak özdeştir. Bu tutarlılık, 2 uçlu konektörün otomatik yerleştirme istasyonuna veya tolerans birikimini en aza indirmek için torque kontrollü sıkma hücresine beslendiği durumlarda kritik öneme sahiptir.
Özel 2 Uçlu Konektör Kablosu İçin Temel Tasarım Parametreleri
Kılıf Malzemesi, Kablo Özelliği ve Uçlandırma Tarzı
Özelleştirilmiş 2 uçlu konektör kablosu belirtirken mühendislik ekipleri, birbirleriyle bağlantılı birkaç parametreyi tanımlamak zorundadır. 2 uçlu konektörün muhafazası için kullanılacak malzeme, çalışma sıcaklığına, kimyasallara maruziyete ve UL ya da otomotiv sınıfı yanmazlık gereksinimlerine göre seçilmelidir. Kablo kesiti (AWG) ve izolasyon türü, kablolu bağlantı sisteminin (harness) geçeceği yolun akım taşıma kapasitesi ve esneklik gereksinimlerine uygun olmalıdır. 2 uçlu konektör ucundaki sonlandırma şekli, alt montajda zaten yerleştirilmiş olan eşleşen sokete (receptacle) uyumlu olmalıdır; bu soket bıçak tipi, pin tipi ya da sıkma (crimp) tipi bir temas elemanı olabilir. Tasarım aşamasında bu üç kararın doğru alınması, bitmiş 2 uçlu konektör kablosunun üretim tesisinde hiçbir yeniden işlenmeye gerek kalmadan kullanılabileceği anlamına gelir.
Aşırı Kalıp Geometrisi ve Gerilme Rahatlatması
Özelleştirilmiş 2 uçlu bir konektörün aşırı kalıplanmış gövdesi, aynı anda iki işlevi yerine getirir. Birincisi, uçlandırma bölgesini sızdırmaz hâle getirerek 2 uçlu konektör kontaklarını nem, toz ve titreşim kaynaklı aşınmadan korur. İkincisi, kablo montajı veya bakım sırasında tekrarlanan bükülmelerden kaynaklanan iletkenlerin sıkma bölgesinde yorulmasını önlemek için kontrollü gerilim gevşetmesi sağlar. Kabloları dar dönüşlerden geçiren alt montaj tesisleri için 2 uçlu konektörün aşırı kalıplanmış geometrisi, yalıtımı zorlamadan kabloyu doğru konuma yönlendiren tanımlı bir çıkış açısı içerebilir. Bu, standart piyasa ürünü bir 2 uçlu konektörün sağlayamayacağı bir ayrıntıdır ve bu nedenle özelleştirilmiş aşırı kalıplama, mühendislik açısından belirleyici bir avantaj oluşturur.
Tedarik ve Entegrasyon Konuları: Fabrika Satın Alma Takımları İçin
2 Uçlu Konektör Programı İçin Niteliklendirme ve Örnek Onayı
Özel bir 2 uçlu konektör kablosunun alt montaj hattına entegre edilmesi, yapılandırılmış bir uygunluk değerlendirme süreci gerektirir. 2 uçlu konektör tedarikçisi, tesiste onaylı mühendislik çizimine göre ölçülen ilk örnek numuneler üretmelidir. Her yeni 2 uçlu konektör tasarımı için elektriksel süreklilik, kontak tutma kuvveti ve kaplama çekme dayanımı gibi özellikler, seri üretime geçilmeden önce doğrulanır. Yeni bir 2 uçlu konektör için resmi ilk örnek incelemesini atlayan tesisler, üretim sırasında genellikle konektör seviyesine geri izlenebilmesi maliyetli olan sessiz arızalarla karşılaşır. Disiplinli bir örnek onay süreci, tesisi korur ve 2 uçlu konektör tedarikçisine tutarlı şekilde üretim yapabilmesi için net kabul kriterleri sunar.
2 Uçlu Konektör Tedarik Zinciri İçin Teslim Süresi Planlaması ve Stok Stratejisi
Özelleştirilmiş kalıplı 2 uçlu konektör kabloları, üretim başlamadan önce kalıp hazırlanmalı ve doğrulanmalıdır; bu nedenle katalog parçalara kıyasla daha uzun teslim sürelerine sahiptir. Alt montaj tedarik takımları, program başlatma takvimlerine birkaç haftalık bir 2 uçlu konektör kalıp teslim süresini dahil etmelidir. Kalıp onaylandıktan sonra 2 uçlu konektör tedariki, zamanlanmış sevklerle yapılan çerçeve siparişleri aracılığıyla yönetilebilir; bu da tedarikçinin üretimi dengeli tutmasına yardımcı olurken fabrikaya öngörülebilir stok seviyeleri sağlar. İyi yönetilen bir 2 uçlu konektör tedarik programı ayrıca, tek bir tedarikçi kesintisinin alt montaj hattını durdurmasını engellemek amacıyla onaylı alternatif bir kaynak içerir. Geçmiş tüketim verilerine dayalı olarak 2 uçlu konektör için stok tamponları planlamak, yüksek talep dönemlerinde hat riskini daha da azaltır.
SSS
Özelleştirilmiş kalıplı bir 2 uçlu konektörü standart birinden ayıran nedir?
Özel olarak kalıplanmış 2 uçlu bir konektör, muhafaza geometrisini, kablo özelliklerini ve kaplama şeklini tanımlayan belirli bir mühendislik çizimine göre üretilir. Standart 2 uçlu bir konektör ise birçok uygulamada kullanılmak üzere genel amaçlı olarak tasarlanmıştır ve bu nedenle belirli bir alt montaj tesisi için gerekli olan boyutsal veya performans gereksinimlerini karşılamayabilir. Özel kalıp kullanımı, üretim partisindeki her 2 uçlu konektörün tam olarak aynı olmasını ve herhangi bir değişiklik yapılmadan takıma hazır olmasını sağlar.
Özel 2 uçlu konektör kablosu, alt montaj hattının verimliliğini nasıl artırır?
2 uçlu bir konektör, hedef alt montajın montaj alanına ve eşleşen arayüzüne tam olarak uyacak şekilde tasarlandığında, montajcıların bağlantıyı ayarlama, zorla takma veya yeniden işleme ihtiyacı kalmaz. Bu durum birim başına geçen süreyi azaltır, temas noktalarının hasar görmesi riskini düşürür ve otomatik takma ekipmanlarının tıkanmadan çalışmasını sağlar. Kesin olarak mühendislikle tasarlanmış bir 2 uçlu konektör, doğrudan daha düşük hata oranına ve daha hızlı bir montaj döngüsüne katkı sağlar.
Özel 2 uçlu bir konektör tedarik ederken bir alt montaj tesisi hangi belgeleri talep etmelidir?
Tesisler, her yeni özel 2 uçlu konektör programı için tam mühendislik çizimini, ilk parça inceleme raporunu, malzeme sertifikasını ve elektriksel test sonuçlarını talep etmelidir. Bu belgeler, 2 uçlu konektörün kabul edilen spesifikasyonu karşıladığını doğrular ve devam eden kalite denetimleri için bir temel oluşturur. Bu belgelerin saklanması, 2 uçlu konektörün belirli bir üretim partisine bağlanması gereken otomotiv ve düzenlenmiş endüstriyel tedarik zincirlerinde izlenebilirlik gereksinimlerini de destekler.