
 EN
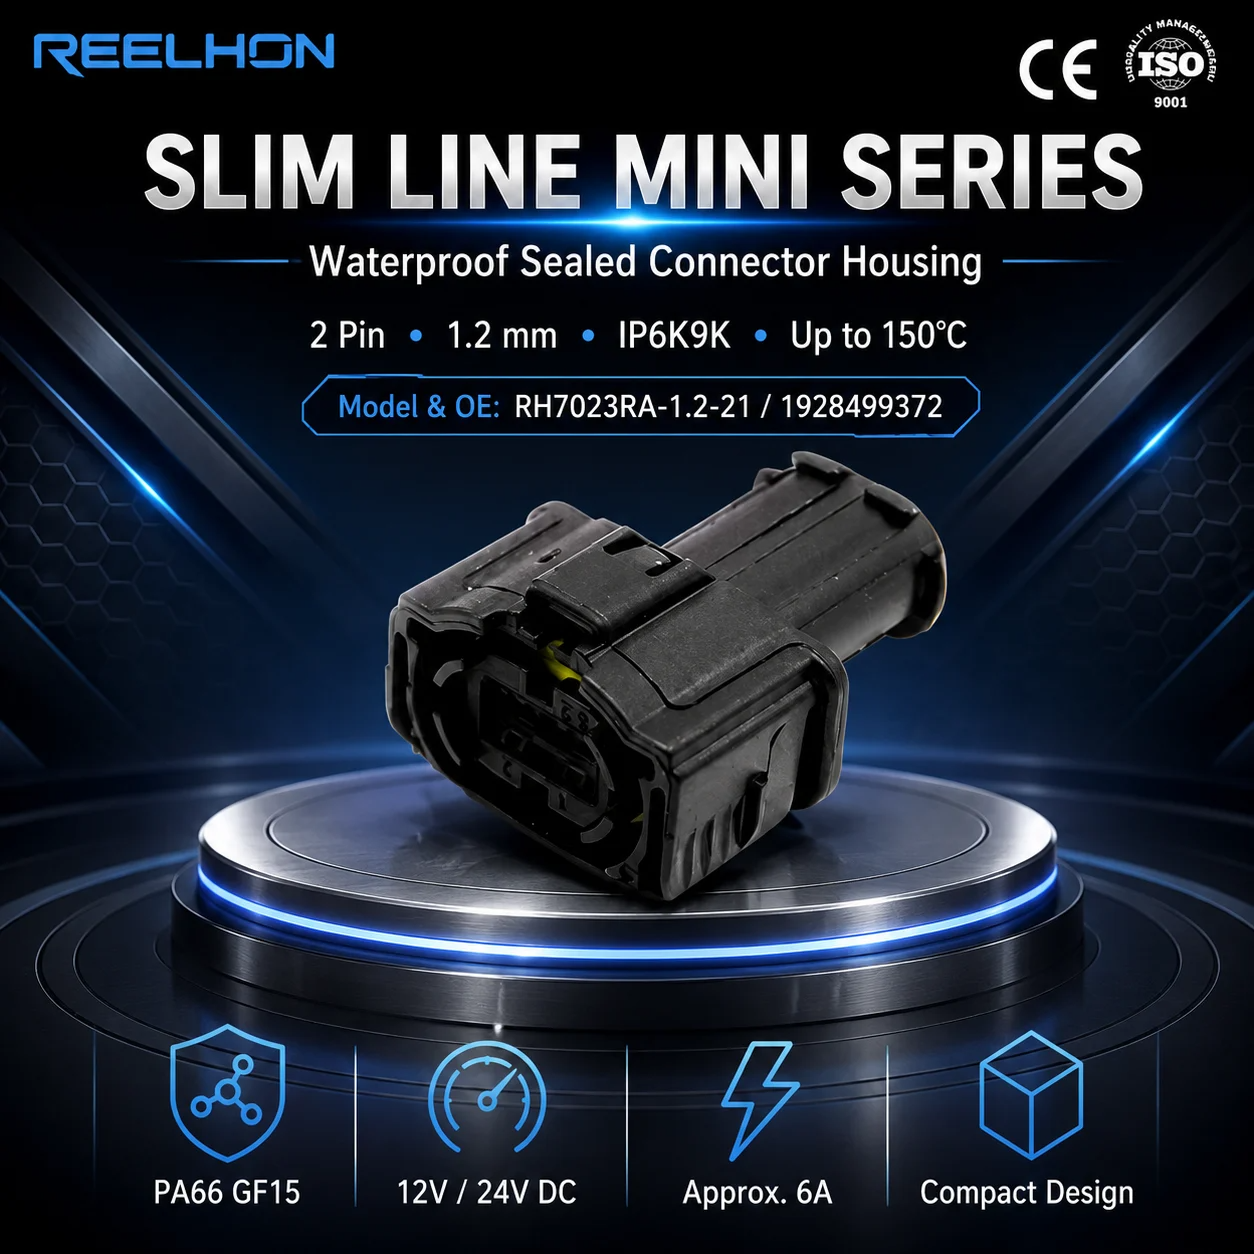
サブアセンブリ製造において、すべての部品は取り付け直前の状態で到着する必要があります。A 2ピンコネクタ 一見単純に見えるものの、その寸法精度、ハウジングの完全性、および端子処理の品質は、ラインの生産効率に直接影響します。2ピンコネクタを工場固有のハーネス配線レイアウトに合わせてカスタム成形すると、取付時の再加工が不要になり、ライン停止が減少し、組立サイクルを計画通りに維持できます。自動車、家電、産業機器などの分野におけるサブアセンブリ工場では、取付時の適合性、機能性、仕上げ品質が厳密に求められるため、市販の代替品ではなく、カスタム成形された2ピンコネクタケーブルを指定するケースが増加しています。

カスタム成形2ピンコネクターケーブルアセンブリは、工場固有の要件に応じて設計されています。金型の形状、ワイヤーゲージ、絶縁被覆の色分け、および全体のケーブル長さは、設計段階ですべて定義されるため、各2ピンコネクターは修正を加えることなく対象となるサブアセンブリに直接装着できます。このような高精度な仕様こそが、量産最適化された2ピンコネクターと、カタログから購入する汎用部品との違いを明確にしています。仕様策定プロセスの背景にある要因を理解することで、サブアセンブリ工場の調達およびエンジニアリングチームは、すべての2ピンコネクター発注においてより適切な調達判断を行うことができます。
なぜサブアセンブリ工場がカスタム成形設計を指定するのか
標準2ピンコネクタ部品における取付問題
標準の2ピンコネクタは、広範な市場に対応することを目的として設計されており、その寸法、ワイヤー出線角度、ハウジング形状は、多数の用途にわたって妥協した結果となっています。しかし、パッケージング空間が極めて限られたサブアセンブリ工場では、こうした妥協が実際の課題を引き起こします。ブラケットに対して完全に密着しない2ピンコネクタや、隣接する部品と干渉するワイヤー出線方向を持つコネクタは、組立作業者に臨機応変な対応を強いることになり、品質リスクを高め、サイクルタイムを遅延させます。カスタム成形設計により、工場のエンジニアが定義した設置スペースに完全に適合する形状の2ピンコネクタを製造することで、このギャップを解消できます。
大量生産における一貫性
サブアセンブリ工場では、2ピンコネクタの単位を1シフトあたり数千個消費することがよくあります。このような大量生産においては、標準型2ピンコネクタのロット間のわずかなばらつきでも、下流工程での選別、再加工、または廃棄を引き起こす可能性があります。カスタム成形2ピンコネクタは、固定された金型セットと制御されたオーバーモールドパラメータで製造されるため、同一生産ロット内の各ユニットは寸法的に完全に同一となります。この一貫性は、2ピンコネクタが自動挿入ステーションやトルク制御型締結セルに供給される場合に極めて重要であり、公差の累積を最小限に抑える必要があります。
カスタム2ピンコネクタケーブルの主要設計パラメータ
ハウジング材質、ワイヤー仕様、および端子接続方式
カスタムの2ピンコネクタケーブルを指定する際、設計チームはいくつかの相互依存するパラメータを定義する必要があります。2ピンコネクタのハウジング材は、使用温度、化学薬品への暴露、およびULまたは自動車用可燃性規格などの要件に基づいて選定しなければなりません。ワイヤーゲージおよび絶縁材の種類は、ハーネス配線ルートに求められる電流容量および柔軟性に適合させる必要があります。2ピンコネクタ端の端子接続方式は、サブアセンブリ内に既に設置済みの対向レセプタクル(ブレード式、ピン式、または圧着式コンタクト)と一致させる必要があります。これらの3つの設計判断を設計段階で正しく行うことができれば、完成した2ピンコネクタケーブルは工場レベルでの再作業を一切必要としません。
オーバーモールド形状およびストレインリリーフ
カスタム2ピンコネクタのオーバーモールドボディは、2つの機能を同時に果たします。まず、端子接続部を密封し、2ピンコネクタの接触部を湿気、粉塵、および振動による摩耗(フレッティング)から保護します。次に、制御されたストレインリリーフを提供し、組立または保守時のケーブルの繰り返し曲げによる導体の圧着部への疲労を防ぎます。サブアセンブリ工場において、ケーブルを急な曲がりに沿って配線する場合、2ピンコネクタのオーバーモールド形状には、絶縁被覆に過度な応力を与えることなくケーブルを所定位置へ導くための明確な出口角度を設けることができます。これは市販の標準2ピンコネクタでは実現できない特徴であり、カスタムオーバーモールドはこうした点で決定的なエンジニアリング上の優位性をもたらします。
工場調達チーム向けの調達および統合に関する検討事項
2ピンコネクタプログラムの認定およびサンプル承認
カスタム2ピンコネクタケーブルをサブアセンブリラインに導入するには、体系的な資格認定プロセスが必要です。2ピンコネクタのサプライヤーは、工場が承認したエンジニアリング図面に基づいて初品サンプルを製造しなければなりません。電気的導通性、接触部保持力、およびオーバーモールド引張強度は、新しい2ピンコネクタ設計ごとにすべて検証され、量産が承認される前に確認されます。新しい2ピンコネクタについて正式な初品検査を省略する工場では、生産中にコネクタレベルまで遡って原因を特定するのが困難でコストのかかる「サイレント故障」が発生することが多く見られます。厳格なサンプル承認プロセスを実施することで、工場を保護するとともに、2ピンコネクタサプライヤーに対して一貫して遵守可能な明確な受入基準を示すことができます。
2ピンコネクタサプライチェーンにおける納期計画および在庫戦略
カスタム成形2ピンコネクタケーブルは、量産開始前に金型を製作・検証する必要があるため、カタログ品よりも納期が長くなります。サブアセンブリ調達チームは、プログラム立ち上げスケジュールに2ピンコネクタ用金型の納期(数週間)を余裕を持って組み込む必要があります。金型の承認が完了すれば、2ピンコネクタの調達は、定期的な発注スケジュール付きの一括注文により管理できます。これにより、サプライヤーは安定した生産を維持でき、工場側も予測可能な在庫水準を確保できます。また、適切に管理された2ピンコネクタ調達プログラムには、承認済みの代替調達先が含まれており、単一サプライヤーの供給障害によってサブアセンブリラインが停止することを防ぎます。さらに、過去の消費実績データに基づいて2ピンコネクタの在庫バッファを計画することで、需要ピーク時におけるラインのリスクをさらに低減できます。
よくあるご質問
カスタム成形2ピンコネクタと標準品との違いは何ですか?
カスタム成形の2ピンコネクタは、そのハウジング形状、ワイヤー仕様、およびオーバーモールド形状を定義する特定の設計図面に基づいて製造されます。一方、標準型2ピンコネクタは、多数の用途に汎用的に使用できる設計で作られており、特定のサブアセンブリ工場における寸法や性能要件を満たさない場合があります。カスタム金型を用いることで、量産されるすべての2ピンコネクタが同一の品質となり、修正なしで直ちに装着可能になります。
カスタム2ピンコネクタケーブルは、サブアセンブリラインの効率をどのように向上させますか?
2ピンコネクタが対象となるサブアセンブリの設置空間およびマatingインターフェースに正確に適合するように設計されている場合、組立作業者は接続部の調整・無理な挿入・再加工を行う必要がなくなります。これにより、1ユニットあたりの作業時間が短縮され、接触部の損傷リスクが低減し、自動挿入装置も詰まりなく安定して稼働します。精密に設計された2ピンコネクタは、不良率の低減および組立サイクル時間の短縮に直接寄与します。
サブアセンブリ工場がカスタム2ピンコネクタを調達する際に、どのような文書を要求すべきですか?
工場は、新規のカスタム2ピンコネクタに関する完全な設計図面、初品検査報告書、材料証明書、および電気試験結果を要求する必要があります。これらの文書により、2ピンコネクタが合意された仕様を満たしていることが確認され、継続的な品質監査の基準が確立されます。また、これらの文書を保管しておくことで、自動車および規制対象産業のサプライチェーンにおけるトレーサビリティ要件も満たされます。この要件では、2ピンコネクタを特定の生産ロットに紐付ける必要があります。