
 EN
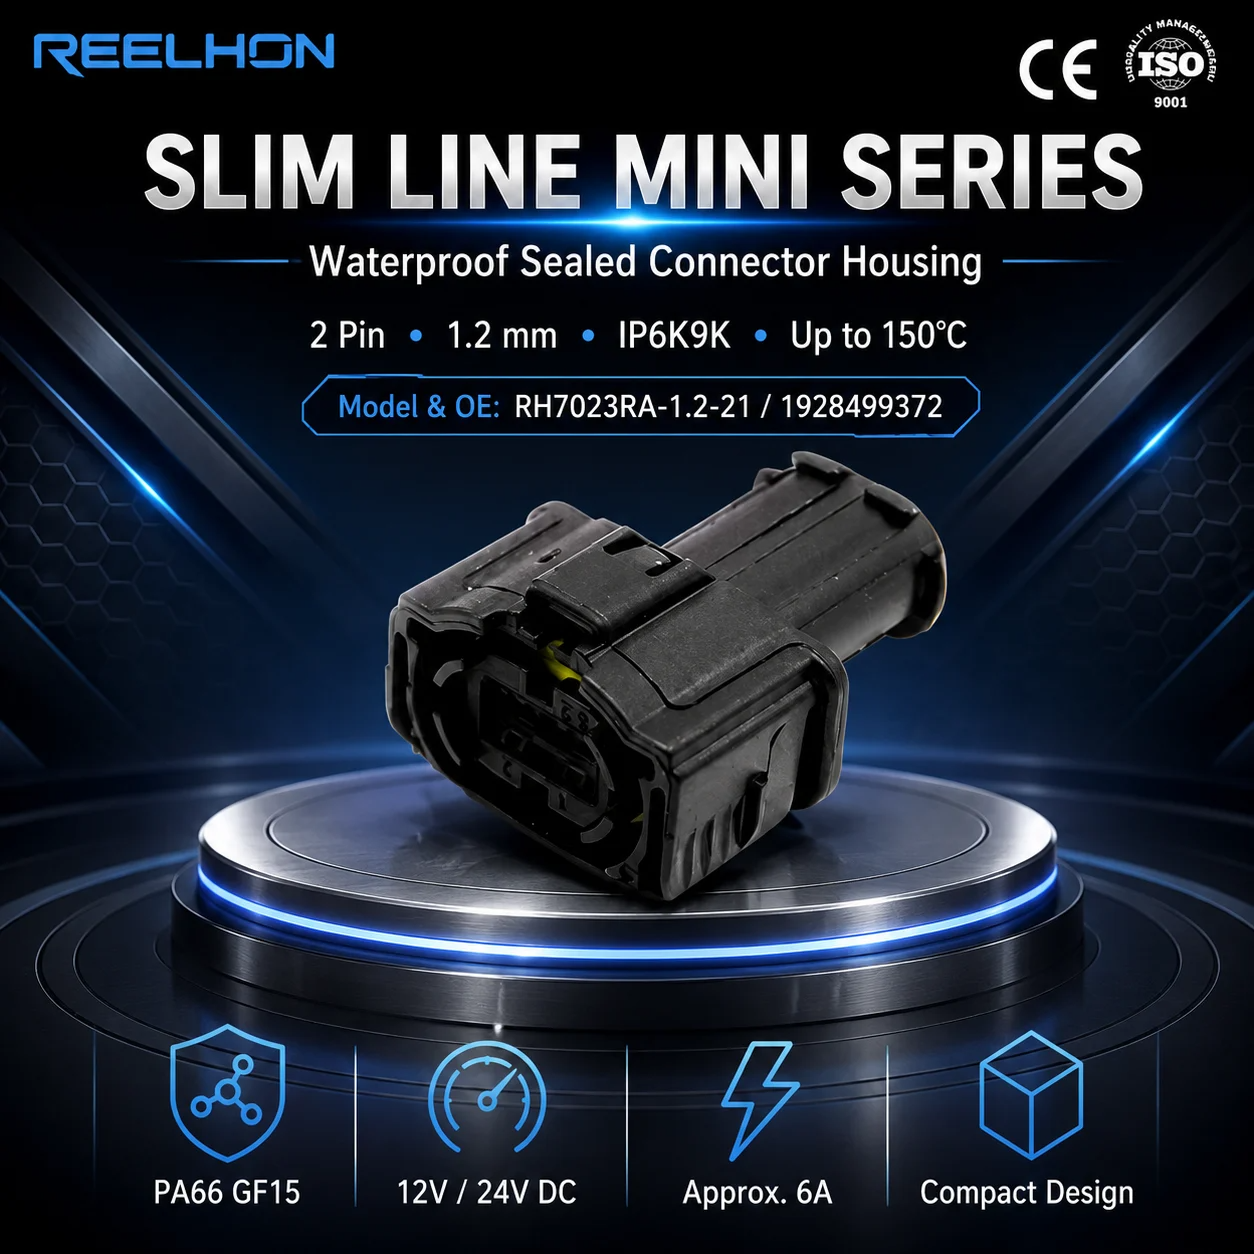
Bei der Submontagefertigung muss jedes Bauteil montagefertig eintreffen. Ein 2-poliger Stecker mag zwar einfach erscheinen, doch Genauigkeit der Abmessungen, Integrität des Gehäuses und Qualität der Anschlüsse wirken sich unmittelbar auf die Durchsatzleistung der Fertigungslinie aus. Wenn ein zweipoliger Stecker speziell für das jeweilige Kabelbaum-Layout einer Fertigungsstätte spritzgegossen wird, entfällt Nacharbeit zur Anpassung, es treten weniger Produktionsstopps auf und die Montagezyklen bleiben termingerecht. Vor- und Zwischenmontagewerke im Automobil-, Haushaltsgeräte- und Industriemaschinenbau spezifizieren zunehmend individuell spritzgegossene zweipolige Steckerkabel statt Standardprodukte – genau deshalb, weil Passform, Funktion und Oberflächenqualität zum Zeitpunkt der Montage exakt stimmen müssen.

Maßgeschneiderte, zweipolige Steckverbinderkabelbaugruppen werden speziell für die Anforderungen einzelner Produktionsstätten entwickelt. Form der Spritzgussform, Leiterquerschnitt, Farbcodierung der Isolierung sowie Gesamtlänge des Kabels werden bereits in der Entwurfsphase festgelegt, sodass jeder zweipolige Steckverbinder ohne Modifikation direkt in die Ziel-Subbaugruppe eingebaut werden kann. Dieses hohe Maß an Präzision unterscheidet einen produktionsoptimierten zweipoligen Steckverbinder von einem generischen Komponententeil, das aus einem Katalog bestellt wird. Ein Verständnis der treibenden Faktoren im Spezifikationsprozess hilft Beschaffungs- und Konstruktionsteams in Subbaugruppenwerken, bei jeder Bestellung eines zweipoligen Steckverbinders fundiertere Beschaffungsentscheidungen zu treffen.
Warum Subbaugruppenwerke maßgeschneiderte, spritzgegossene Ausführungen spezifizieren
Das Passgenauigkeitsproblem bei Standard-2-Pin-Steckverbinder-Teilen
Ein Standard-2-poliger Stecker ist für einen breiten Markt konzipiert, was bedeutet, dass seine Abmessungen, der Austrittswinkel der Leitung und das Gehäuseprofil einen Kompromiss zwischen vielen Anwendungen darstellen. In einem Unterbaugruppenwerk mit engen Einbauräumen führt dieser Kompromiss zu echten Problemen. Ein 2-poliger Stecker, der nicht bündig an einer Halterung anliegt oder dessen Leitungsaustritt mit einer benachbarten Komponente kollidiert, zwingt die Montagekräfte zu improvisierten Lösungen, was Qualitätsrisiken birgt und den Taktzeitzyklus verlangsamt. Kundenspezifische Spritzgussausführungen eliminieren diese Lücke, indem sie einen 2-poligen Stecker erzeugen, der exakt auf den von den Werkingenieuren definierten Einbauraum zugeschnitten ist.
Konsistenz bei Hochvolumen-Produktionsserien
Unterbauproduktionsstätten verbrauchen pro Schicht oft mehrere Tausend Einheiten zweipoliger Steckverbinder. Bei diesem Volumen führen bereits geringfügige Schwankungen von Charge zu Charge bei einem Standard-zweipoligen Steckverbinder zu nachgeschalteten Sortier-, Nacharbeit- oder Ausschussprozessen. Ein kundenspezifischer, spritzgegossener zweipoliger Steckverbinder wird mittels eines festen Werkzeugsatzes mit kontrollierten Überformungsparametern hergestellt, sodass jede Einheit innerhalb einer Produktionscharge dimensionsmäßig identisch mit der vorherigen ist. Diese Konsistenz ist entscheidend, wenn der zweipolige Steckverbinder eine automatisierte Einsetzstation oder eine drehmomentgesteuerte Befestigungszelle speist, bei der die Toleranzstapelung minimiert werden muss.
Wesentliche Konstruktionsparameter für ein kundenspezifisches Kabel mit zweipoligem Steckverbinder
Gehäusematerial, Leitungsspezifikation und Anschlussart
Bei der Spezifikation eines kundenspezifischen 2-poligen Steckerkabels müssen die Konstruktionsteams mehrere voneinander abhängige Parameter definieren. Das Gehäusematerial des 2-poligen Steckers ist anhand der Betriebstemperatur, der chemischen Einwirkung sowie der UL- oder Automobil-Entflammbarkeitsanforderungen auszuwählen. Die Leiterquerschnittsgröße (AWG) und die Isolationsart müssen der Stromtragfähigkeit und den Flexibilitätsanforderungen der Kabelbaumroute entsprechen. Die Art der Anschlussverbindung am 2-poligen Steckerende muss mit der bereits in der Unterbaugruppe installierten Gegenbuchse übereinstimmen – sei es eine Klingen-, Stift- oder Crimpkontaktverbindung. Wenn alle drei Entscheidungen bereits in der Entwurfsphase korrekt getroffen werden, ist beim fertigen 2-poligen Steckerkabel auf Werksebene keinerlei Nacharbeit erforderlich.
Überformungsgeometrie und Zugentlastung
Der Überformungskörper eines kundenspezifischen 2-poligen Steckverbinders erfüllt gleichzeitig zwei Funktionen. Erstens versiegelt er die Abschlusszone und schützt so die Kontakte des 2-poligen Steckverbinders vor Feuchtigkeit, Staub und vibrationsbedingtem Fretting. Zweitens bietet er eine kontrollierte Zugentlastung, sodass wiederholtes Biegen des Kabels während der Montage oder Wartung die Leiter in der Crimpzone nicht ermüdet. Für Unterbaubetriebe, die Kabel durch enge Kurven führen, kann die Überformungsgeometrie des 2-poligen Steckverbinders einen definierten Austrittswinkel beinhalten, der das Kabel in Position führt, ohne die Isolierung zu belasten. Dies ist ein Detail, das ein Standard-2-poliger Steckverbinder vom Lager nicht bieten kann, wodurch die kundenspezifische Überformung einen entscheidenden technischen Vorteil darstellt.
Beschaffungs- und Integrationsaspekte für Beschaffungsteams im Werk
Qualifizierung und Musterfreigabe für ein 2-poliges-Steckverbinder-Programm
Die Einführung eines kundenspezifischen 2-poligen Steckerkabels in eine Unterbaugruppenfertigungslinie erfordert einen strukturierten Qualifizierungsprozess. Der Lieferant des 2-poligen Steckers muss Erstmusterteile herstellen, die anhand der vom Werk genehmigten Konstruktionszeichnung vermessen werden. Vor der Freigabe zur Serienfertigung wird bei jedem neuen 2-poligen Steckerdesign die elektrische Durchgängigkeit, die Kontakthaltekraft sowie die Zugfestigkeit der Überformung überprüft. Werke, die bei einem neuen 2-poligen Stecker auf die formale Erstmusterprüfung verzichten, stoßen häufig während der Produktion auf stille Ausfälle, deren Rückverfolgung bis auf die Steckerebene kostspielig ist. Ein disziplinierter Mustergenehmigungsprozess schützt das Werk und gibt dem Lieferanten des 2-poligen Steckers klare Akzeptanzkriterien vor, an denen er sich konsequent orientieren kann.
Lieferzeitplanung und Lagerstrategie für die Lieferkette eines 2-poligen Steckers
Maßgefertigte, zweipolige Steckverbinderkabel haben längere Lieferzeiten als Katalogteile, da vor Beginn der Produktion zunächst Werkzeuge hergestellt und validiert werden müssen. Beschaffungsteams für Unterbaugruppen sollten eine Lieferzeit für die Werkzeugherstellung bei zweipoligen Steckverbindern von mehreren Wochen in ihre Programmlaunch-Termine einplanen. Sobald die Werkzeuge freigegeben sind, kann die Versorgung mit zweipoligen Steckverbindern über Rahmenbestellungen mit geplanten Teilfreigaben gesteuert werden; dies ermöglicht dem Lieferanten eine stabile Fertigung und gewährleistet für das Werk vorhersagbare Lagerbestände. Ein gut gesteuertes Beschaffungsprogramm für zweipolige Steckverbinder umfasst zudem eine zugelassene alternative Quelle, sodass eine Störung beim einzigen Lieferanten nicht zur Stilllegung der Unterbaugruppenfertigungslinie führen kann. Die Planung von Sicherheitsbeständen für zweipolige Steckverbinder auf Basis historischer Verbrauchsdaten reduziert zudem das Risiko einer Produktionsunterbrechung während Hochlastperioden.
Häufig gestellte Fragen (FAQ)
Was unterscheidet einen maßgefertigten, zweipoligen Steckverbinder von einem Standardmodell?
Ein maßgefertigter 2-poliger Stecker wird gemäß einer spezifischen Konstruktionszeichnung hergestellt, die dessen Gehäusegeometrie, Leitungsspezifikation und Form der Übermodellierung definiert. Ein Standard-2-poliger Stecker verwendet ein universelles Design, das für zahlreiche Anwendungen vorgesehen ist und möglicherweise nicht den dimensions- oder leistungsbezogenen Anforderungen einer bestimmten Unterbaugruppenfertigungsstelle entspricht. Maßgeschneiderte Werkzeuge gewährleisten, dass jeder 2-polige Stecker innerhalb einer Serienfertigung identisch ist und ohne Modifikation sofort eingebaut werden kann.
Wie verbessert ein maßgefertigtes Kabel mit 2-poligem Stecker die Effizienz der Unterbaugruppenfertigungslinie?
Wenn ein 2-poliger Stecker so ausgelegt ist, dass er genau in den Einbauraum und die Anschlussstelle der Zielunterbaugruppe passt, müssen die Montagekräfte weder justieren, forcieren noch die Verbindung nacharbeiten. Dadurch wird pro Einheit Zeit gespart, das Risiko beschädigter Kontakte verringert und automatisierte Einsetzgeräte können störungsfrei weiterlaufen. Ein präzise konstruierter 2-poliger Stecker trägt direkt zu einer niedrigeren Ausschussrate und einem kürzeren Montagezyklus bei.
Welche Dokumentation sollte ein Unterbaustellenwerk anfordern, wenn ein kundenspezifischer 2-poliger Stecker beschafft wird?
Die Werke sollten für jedes neue Programm mit kundenspezifischem 2-poligen Stecker eine vollständige Konstruktionszeichnung, einen Erstbemusterungsprüfbericht, eine Materialzertifizierung und elektrische Prüfergebnisse anfordern. Diese Dokumente bestätigen, dass der 2-polige Stecker die vereinbarte Spezifikation erfüllt und bilden eine Grundlage für laufende Qualitätsaudits. Die Aufbewahrung dieser Dokumente unterstützt zudem die Rückverfolgbarkeitsanforderungen in der Automobil- und regulierten industriellen Lieferkette, bei der der 2-polige Stecker einer bestimmten Produktionscharge zugeordnet werden muss.
Inhaltsverzeichnis
- Warum Subbaugruppenwerke maßgeschneiderte, spritzgegossene Ausführungen spezifizieren
- Wesentliche Konstruktionsparameter für ein kundenspezifisches Kabel mit zweipoligem Steckverbinder
- Beschaffungs- und Integrationsaspekte für Beschaffungsteams im Werk
-
Häufig gestellte Fragen (FAQ)
- Was unterscheidet einen maßgefertigten, zweipoligen Steckverbinder von einem Standardmodell?
- Wie verbessert ein maßgefertigtes Kabel mit 2-poligem Stecker die Effizienz der Unterbaugruppenfertigungslinie?
- Welche Dokumentation sollte ein Unterbaustellenwerk anfordern, wenn ein kundenspezifischer 2-poliger Stecker beschafft wird?