
 EN

Wenn Hersteller ihre Produktionsmengen steigern müssen, ohne Abstriche bei der Qualität zu machen, wird der 2-poliger Stecker zur einer der strategisch wichtigsten Komponenten in der Produktionslinie. Ein 2-Pin-Steckverbinder ist eine kompakte elektrische Schnittstelle mit zwei Anschlüssen, die in Kabelbaum-Systemen für Automobile, industriellen Steuerungssystemen, Unterhaltungselektronik sowie Stromverteilungsbaugruppen eingesetzt wird. Da der 2-Pin-Steckverbinder praktisch in jedem Segment von Kabelbäumen vorkommt, sind die Anforderungen an seine Produktionsmenge stets hoch – weshalb die Automatisierung ein entscheidender Faktor für die Aufrechterhaltung der Ausbringungsmenge und der Kosteneffizienz ist.
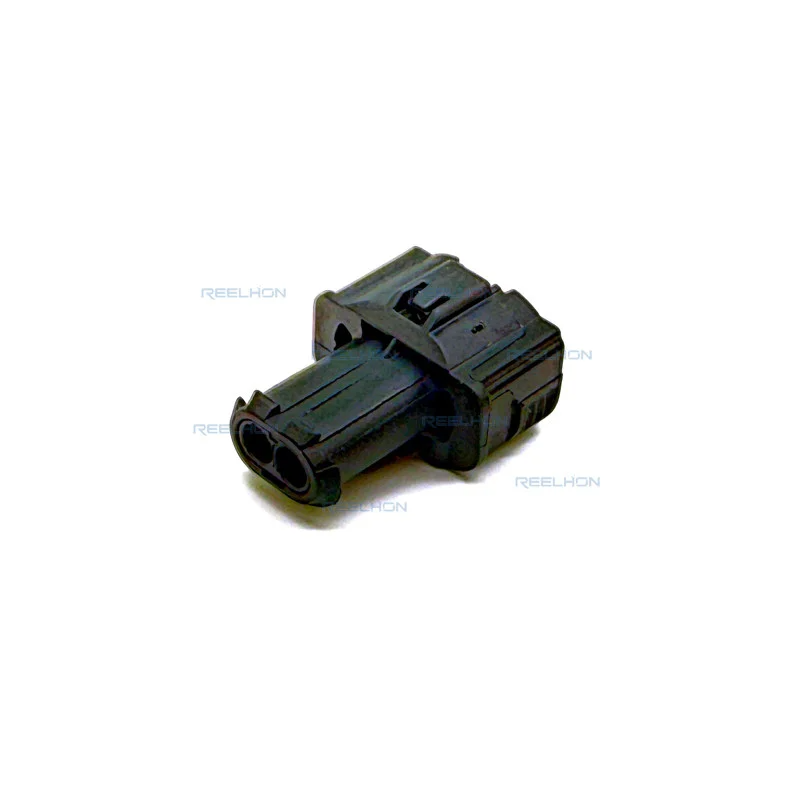
Die Herausforderung bei der Serienfertigung von 2-poligen Steckverbindern liegt nicht einfach darin, mehr Einheiten herzustellen. Vielmehr besteht sie darin, jeden 2-poligen Steckverbinder exakt nach Spezifikation zu fertigen – mit konsistenter Kontaktsitzung, zuverlässigem Einrasten des Gehäuses und wiederholbaren Maßtoleranzen über Millionen von Zyklen hinweg. Dieser Artikel erläutert, wie Produktionssysteme aufgebaut sind, um diese Anforderungen zu erfüllen, welche Automatisierungstechnologien eingesetzt werden und wie die Qualitätskontrolle in jede Phase des Fertigungsprozesses für 2-polige Steckverbinder integriert ist.
Kernfertigungsstufen für den 2-poligen Steckverbinder
Kontaktstanzen und -formen
Jeder 2-polige Stecker beginnt mit seinen Kontakten. Das Stanzen der Kontakte erfolgt mithilfe von Progressivwerkzeugen an Hochgeschwindigkeitspressen, die Kupferlegierungs-Kontaktstifte mit einer Geschwindigkeit von mehreren hundert Hub pro Minute formen und schneiden können. Für den 2-poligen Stecker muss der Kontakt eine präzise Geometrie aufweisen, um eine korrekte Einsteiftiefe und eine ausreichende elektrische Kontaktkraft innerhalb des Gehäuses sicherzustellen. Jede maßliche Abweichung am Kontakt beeinträchtigt die Zuverlässigkeit des Zusammensteckens des 2-poligen Steckers – ein Aspekt, der insbesondere in Automobil- und Industrieumgebungen von entscheidender Bedeutung ist, wo Vibrationen und thermische Wechsellasten ständige Faktoren darstellen.
Nach dem Stanzen durchlaufen die Kontakte eine Oberflächenplattierung, üblicherweise mit Zinn oder Gold, je nach den Anforderungen der 2-poligen Steckverbindung. Die Plattierungsstärke wird gesteuert, um sicherzustellen, dass die 2-polige Steckverbindung die Spezifikationen für Korrosionsbeständigkeit und Kontaktwiderstand erfüllt. Automatisierte Rollen-zu-Rollen-Plattierungsanlagen führen direkt in die Prüfstationen für Kontakte, wo Bildverarbeitungssysteme Geometrie und Plattierungsabdeckung überprüfen, bevor die Kontakte zur Montage weitergeleitet werden. Diese enge Integration zwischen Stanzen und Plattieren ist es, die es der Produktionslinie für 2-polige Steckverbindungen ermöglicht, hohe Stückzahlen ohne Qualitätsverlust zu erreichen.
Gehäuse-Spritzguss und Maßhaltigkeit
Das Gehäuse eines 2-poligen Steckverbinders wird durch Spritzgießen aus thermoplastischen Kunststoffen wie PA66 oder PBT hergestellt, die aufgrund ihrer ausgewogenen mechanischen Festigkeit, Hitzebeständigkeit und chemischen Stabilität ausgewählt werden. Bei der Massenfertigung laufen Mehrhohlwerkzeuge kontinuierlich, um die Zufuhrrate der Kontakte zu gewährleisten. Jedes Gehäuse muss es ermöglichen, dass der Kontakt des 2-poligen Steckverbinders in der korrekten Tiefe einrastet, wobei ein Verriegelungsstift den Kontakt sicher gegen Auszugskräfte fixiert. Die Schwankung von Hohlraum zu Hohlraum in der Werkzeugform stellt ein erhebliches Risiko dar; Produktionsteams nutzen statistische Prozesskontrolle, um die Gehäusedimensionen über alle Hohlräume hinweg in Echtzeit zu überwachen.
Automatisierungstechnologien bei der Montage von 2-poligen Steckverbindern
Automatisierte Kontakteinsetzsysteme
Manuelles Einsetzen der Kontakte kann die Geschwindigkeits- und Konsistenzanforderungen einer hochvolumigen Fertigung von 2-poligen Steckverbindern nicht erfüllen. Automatisierte Einsetzmaschinen erhalten die Kontakte auf Trägerstreifen, trennen sie vom Streifen und schneiden sie auf Länge, um anschließend jeden Kontakt mit kontrollierter Einsetzkraft in das Gehäuse des 2-poligen Steckverbinders einzusetzen. Die Maschine zeichnet für jeden montierten 2-poligen Steckverbinder die Einsetzkraftkurven auf. Jede Abweichung von der vorgegebenen Kraftkurve – etwa durch einen falsch ausgerichteten Kontakt oder ein beschädigtes Gehäuse – führt automatisch zur Aussortierung dieses 2-poligen Steckverbinders, bevor er in den nächsten Fertigungsschritt weitergeleitet wird. Diese Überwachungsfunktion der Einsetzkraft verleiht automatisierten Fertigungslinien im Vergleich zur manuellen Montage bei der Herstellung von 2-poligen Steckverbindern einen deutlichen Qualitätsvorteil.
Moderne automatisierte Einsysteme für den 2-poligen Stecker können pro Stunde Hunderte von Einheiten verarbeiten und dabei nahezu null Beschädigungsraten der Kontakte aufrechterhalten. Die Systeme sind zudem umkonfigurierbar, sodass eine einzige Maschine durch Austausch der Einschubwerkzeuge und Anpassung der Kraftparameter in der Steuerungssoftware zwischen verschiedenen Varianten des 2-poligen Steckers wechseln kann. Diese Flexibilität ist entscheidend für Fertigungsstätten, die mehrere Familien von 2-poligen Steckern für unterschiedliche Automobil- oder Industrieplattformen herstellen.
Sichtinspektion und End-of-Line-Prüfung
Sobald ein 2-poliger Stecker montiert ist, durchläuft er die Inspektionsstufe. Hochauflösende Bildverarbeitungssysteme fotografieren jeden 2-poligen Stecker aus mehreren Blickwinkeln, um die Einsetztiefe der Kontakte, die Integrität des Gehäuses und die Position der Verriegelungshebel zu überprüfen. Jeder 2-polige Stecker mit zu flach eingesetzten Kontakten, einem rissigen Gehäuse oder einer verformten Verriegelung wird automatisch abgelehnt und protokolliert. Neben der visuellen Inspektion führen elektrische Prüfstationen Durchgangsprüfungen durch, um sicherzustellen, dass jeder 2-polige Stecker den vorgesehenen Kontaktweg ohne Widerstandsabweichungen bereitstellt. Dieser zweistufige Ansatz aus optischer und elektrischer Verifizierung stellt sicher, dass ausschließlich vollständig konforme 2-polige Steckerverbindungen zur Verpackung freigegeben werden.
Qualitätssicherungssysteme und Rückverfolgbarkeit bei hoher Stückzahl
Statistische Prozesskontrolle und Echtzeitüberwachung
Die Serienfertigung von 2-poligen Steckverbindern in hohem Volumen erfordert mehr als nur eine Endkontrolle. Die statistische Prozesskontrolle wird bei jedem kritischen Prozessschritt angewendet – von der Kontaktfertigung über das Gehäuse-Spritzgießen bis zur Endmontage. Bediener und Prozessingenieure überwachen Kontrollkarten in Echtzeit und erkennen Trends, die zu einer außerhalb der Spezifikation liegenden Produktion von 2-poligen Steckverbindern führen könnten, noch bevor es tatsächlich zu Fehlern kommt. So zeigt sich beispielsweise ein allmählicher Werkzeugverschleiß in der Stanze als Verschiebung der geometrischen Messwerte der Kontakte, wodurch das Team Wartungsmaßnahmen planen kann, bevor die Abmessungen der 2-poligen Steckverbinder-Kontakte außerhalb der Toleranzgrenzen liegen.
Jeder Produktionslos eines 2-poligen Steckverbinders erhält einen eindeutigen Rückverfolgbarkeitscode, der mit der jeweiligen Formhohlraumnummer, der Anschluss-Partiennummer, der Beschichtungspartie und den Maschinenparametern während der Montage verknüpft ist. Wird ein Feldproblem mit einem 2-poligen Steckverbinder aus einer bestimmten Lieferung gemeldet, ermöglicht das Rückverfolgbarkeitssystem den Ingenieuren, die Ursache genau zu identifizieren und den betroffenen Produktionsumfang präzise einzuschränken. Diese Rückverfolgbarkeitsinfrastruktur ist mittlerweile eine Standardanforderung in automobilen Liefervereinbarungen für 2-polige Steckverbinder.
Verpackung und Output-Management
Effizientes Verpacken ist die letzte Stufe der Hochvolumen-Produktion von 2-poligen Steckverbindern. Automatisierte Zähl- und Verpackungsmaschinen füllen jeden 2-poligen Steckverbinder mit Produktionsgeschwindigkeit in Trägerrollen oder -behälter ein, wobei jede Verpackung mit einem Rückverfolgbarkeitscode gekennzeichnet wird. Systeme zur Ausgabesteuerung verfolgen die aktuelle Produktionsmenge in Echtzeit im Vergleich zu den Kundenauftragsmengen und markieren automatisch Lieferengpässe oder Überschreitungen. Diese enge Abstimmung zwischen der Produktionslinie und dem Auftragsmanagementsystem gewährleistet, dass Lieferungen von 2-poligen Steckverbindern stets korrekt, termingerecht und vollständig dokumentiert für die Qualitätsunterlagen des Kunden erfolgen.
Häufig gestellte Fragen (FAQ)
Welche Materialien werden am häufigsten für Gehäuse von 2-poligen Steckverbindern bei der Hochvolumen-Produktion verwendet?
Die gebräuchlichsten Gehäusewerkstoffe für einen 2-poligen Stecker in der Serienfertigung sind die Thermoplaste PA66 und PBT. Diese Kunststoffe bieten eine zuverlässige mechanische Festigkeit, eine gute Beständigkeit gegenüber erhöhten Temperaturen sowie ein stabiles dimensionsstabiles Verhalten beim Spritzgießen – alles entscheidende Faktoren, um bei großvolumiger Produktion eine konsistente Qualität des 2-poligen Steckers sicherzustellen.
Wie verbessert die automatisierte Montage die Qualität einer 2-poligen Steckerbaugruppe?
Die automatisierte Montage verbessert die Qualität des 2-poligen Steckers, indem sie die Einschubkraftkurve für jeden in das Gehäuse eingesetzten Kontakt überwacht. Dadurch kann das System fehlausgerichtete Kontakte, beschädigte Gehäuse oder Komponenten außerhalb der Spezifikation in Echtzeit erkennen und jeden 2-poligen Stecker, der die Akzeptanzkriterien nicht erfüllt, automatisch aussortieren – noch bevor er den Kunden erreicht.
Warum ist Rückverfolgbarkeit in der Serienfertigung von 2-poligen Steckern wichtig?
Die Rückverfolgbarkeit ermöglicht es Herstellern, jeden 2-poligen Stecker bis zu den spezifischen Materialien, Werkzeugen und Prozessparametern zurückzuverfolgen, die während seiner Produktion verwendet wurden. Wird ein Qualitätsproblem im Feld identifiziert, ermöglichen Rückverfolgbarkeitsdaten den Ingenieuren, genau festzustellen, welche Einheiten des 2-poligen Steckers betroffen sind, wodurch der Umfang eines Rückrufs reduziert und eine schnelle korrektive Maßnahme unterstützt wird.