
 EN

Когато производителите трябва да увеличат обема на производството, без да жертват качеството, съединител с 2 контакта става един от най-стратегически важните компоненти в производствената линия. 2-контактният конектор е компактен електрически интерфейс с два контакта, използван в автомобилни кабелни снопове, промишлени системи за управление, потребителска електроника и съоръжения за разпределение на електроенергия. Тъй като 2-контактният конектор се използва в почти всеки сегмент на кабелните снопове, той генерира постоянно високи изисквания към обемите на производството, което прави автоматизацията критичен фактор за поддържане на скоростта на производство и стопанска ефективност.
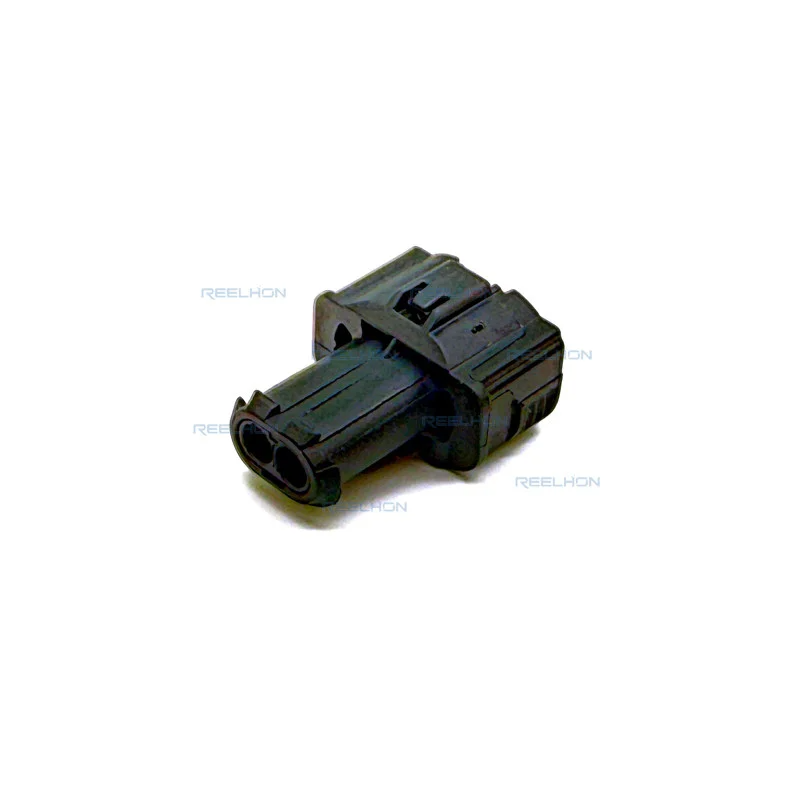
Предизвикателството при производството на 2-контактни конектори в големи обеми не е просто да се произведат повече единици. То е да се произведе всеки 2-контактен конектор според точните спецификации, с последователно поставяне на контактите, надеждно фиксиране на корпуса и повтарящи се размерни допуски в продължение на милиони цикли. В тази статия се разглежда как са структурирани производствените системи, за да отговорят на тези изисквания, какви автоматизирани технологии се прилагат и как контролът на качеството е интегриран на всеки етап от производствения процес на 2-контактните конектори.
Основни етапи на производството на 2-контактен конектор
Станцоване и формиране на контактите
Всеки 2-контактен конектор започва със своите терминали. Штампването на терминалите се извършва чрез прогресивни матрици на високоскоростни преси, които могат да формират и рязат терминали от меден сплав с честота, надхвърляща няколко стотици хода в минута. За 2-контактния конектор терминалът трябва да постигне прецизна геометрия, за да се гарантира правилна дълбочина на вмъкване и подходяща сила на електрически контакт в корпуса. Всяко отклонение в размерите на терминала влияе върху надеждността на съединяването на 2-контактния конектор, което е особено критично в автомобилната и индустриалната среда, където вибрациите и термичните цикли са постоянни фактори.
След штамповката терминалите преминават през процес на повърхностно галванизиране, обикновено с олово или злато, в зависимост от изискванията за приложението на 2-контактен конектор. Дебелината на галваничното покритие се контролира, за да се гарантира, че 2-контактният конектор отговаря на изискванията за корозионна устойчивост и съпротива на контакта. Автоматизираните линии за галванизиране „от ролка до ролка“ подават директно към инспекционните станции за терминали, където визуалните системи проверяват геометрията и покритието с галванично покритие, преди терминалите да бъдат подадени към етапа на сглобяване. Тази тясна интеграция между штамповката и галванизирането е това, което прави производствената линия за 2-контактни конектори способна да осигурява висок обем производство без компромиси в качеството.
Формоване на корпуса и контрол на размерите
Корпусът на 2-контактен конектор се произвежда чрез инжекционно формоване от термопластични смоли, като например PA66 или PBT, избрани поради баланса си между механична здравина, термостойкост и химическа стабилност. При високотоменна продукция многокухинни форми работят непрекъснато, за да съответстват на скоростта на доставка на контактните елементи. Всеки корпус трябва да позволява на контактния елемент на 2-контактния конектор да се щракне на правилна дълбочина, като има фиксираща скоба, която задържа контактния елемент сигурно срещу извличащи сили. Вариацията между отделните кухини на формата е основен риск, а производствените екипи използват статистически контрол на процеса, за да следят размерите на корпусите в реално време по всички кухини.
Автоматизирани технологии за сглобяване на 2-контактни конектори
Автоматизирани системи за вмъкване на контактни елементи
Ръчното вкарване на терминали не може да отговаря на изискванията за скорост и последователност при производството на 2-контактни конектори в големи обеми. Автоматизираните машини за вкарване получават терминалите на транспортни ленти, отделят ги и ги отрязват до необходимата дължина, след което вкарват всеки терминал в корпуса на 2-контактния конектор с точно контролирана сила на вкарване. Машината записва кривите на силата на вкарване за всеки сглобен 2-контактен конектор. Всяко отклонение от стандартната крива на силата – което може да показва неправилно подравнен терминал или повреден корпус – предизвиква автоматично отхвърляне на този 2-контактен конектор, преди да продължи към следващия етап от производствения процес. Тази възможност за мониторинг на силата е това, което дава на автоматизираните линии значително предимство по отношение на качеството в сравнение с ръчната сглобка при производството на 2-контактни конектори.
Съвременните автоматизирани системи за вмъкване на 2-контактни конектори могат да обработват стотици единици в час, като поддържат почти нулев процент повреди на контактните елементи. Тези системи са също така пренастройваеми, което позволява на една и съща машина да превключва между различни варианти на 2-контактни конектори чрез смяна на инструментите за вмъкване и коригиране на параметрите на прилаганата сила в управляващото софтуерно осигурение. Тази гъвкавост е от съществено значение за производствени обекти, които произвеждат множество семейства от 2-контактни конектори за различни автомобилни или индустриални платформи.
Визуален контрол и крайно тестуване
След като 2-контактен конектор е сглобен, той навлиза в етапа на инспекция. Високоразрешителни системи за визуализация фотографират всеки 2-контактен конектор от множество ъгли, за да проверят дълбочината на поставяне на терминалите, цялостта на корпуса и положението на фиксиращия езичет. Всеки 2-контактен конектор с терминал, поставен твърде плитко, с пукнат корпус или деформиран езичет, се отхвърля автоматично и се регистрира. Освен визуалната инспекция, електрическите тестови станции прилагат проверки за непрекъснатост, за да се потвърди, че всеки 2-контактен конектор осигурява очакваната контактна връзка без аномалии в съпротивлението. Този двойствен подход – оптичен и електрически – гарантира, че само напълно съответстващите 2-контактни конектори преминават към етапа на опаковане.
Системи за качество и проследимост при висок обем производство
Статистически контрол на процеса и мониторинг в реално време
Производството на висок обем 2-контактни конектори изисква повече от инспекция в края на производствената линия. Статистическият контрол на процеса се прилага на всеки критичен етап от процеса – от штамповката на контактите до формоването на корпусите и финалната сглобка. Операторите и инженерите по процесите следят контролни диаграми в реално време, за да идентифицират тенденции, които биха могли да доведат до производство на 2-контактни конектори извън спецификациите, преди да са възникнали дефекти. Например постепенното износване на матрицата в штамповъчния прес се проявява като промяна в измеренията на геометрията на контактите, което позволява на екипа да планира поддръжка, преди размерите на контактите на 2-контактния конектор да излязат извън допустимите отклонения.
На всяка производствена партида от 2-контактни конектори се присвоява уникален код за проследяване, който е свързан с конкретната кухина на формата, партидата на контактите, партидата на поцинковането и параметрите на машината, използвани по време на сглобяването. Ако бъде съобщен проблем в полеви условия с 2-контактен конектор от определена доставка, системата за проследяване позволява на инженерите да локализират точно коренната причина и обхвата на засегнатото население. Тази инфраструктура за проследяване вече е стандартно изискване в договорите за доставка на 2-контактни конектори за автомобилна промишленост.
Опаковка и управление на изхода
Ефикасното опаковане е последната стъпка при високото производство на 2-контактни конектори. Автоматизираните машини за броене и опаковане зареждат всеки 2-контактен конектор в носителни ролки или подложки със скоростта на производствената линия, като всяко опаковка е маркирана с код за проследяване. Системите за управление на изхода следят в реално време произведените количества спрямо поръчаните от клиентите количества и автоматично сигнализират недостиг или превишаване. Тази точна координация между производствената линия и системата за управление на поръчки гарантира, че доставките на 2-контактни конектори са точни, навременни и напълно документирани за качествените записи на клиентите.
Често задавани въпроси
Кои материали се използват най-често за корпусите на 2-контактните конектори при високото производство?
Най-често използваните материали за корпуса на 2-контактен конектор при серийно производство са термопластичните полимери PA66 и PBT. Тези смоли осигуряват надеждна механична здравина, добра устойчивост към високи температури и стабилно поведение по отношение на размерите по време на инжекционно формоване – всичко това е от съществено значение за поддържане на последователно качество на 2-контактните конектори при големи обеми.
Как автоматизираната инсталация подобрява качеството на сглобяването на 2-контактен конектор?
Автоматизираната инсталация подобрява качеството на 2-контактните конектори, като следи кривата на сила при инсталиране за всеки терминал, поставен в корпуса. Това позволява на системата да открива неправилно подредени терминали, повредени корпуси или компоненти, които не отговарят на спецификациите, в реално време и автоматично да отхвърля всеки 2-контактен конектор, който не отговаря на критериите за приемане, преди да достигне до клиента.
Защо проследимостта е важна при серийното производство на 2-контактни конектори?
Проследимостта позволява на производителите да проследяват всеки 2-контактен конектор до конкретните материали, инструменти и параметри на процеса, използвани по време на неговото производство. Ако в полеви условия бъде установен проблем с качеството, данните за проследимост дават възможност на инженерите да определят точно кои единици 2-контактни конектори са засегнати, което намалява обхвата на отзоваването и подпомага бързо коригиращо действие.