
 EN

Όταν οι κατασκευαστές χρειάζονται να αυξήσουν την παραγωγή χωρίς να θυσιάσουν την ποιότητα, το συνδετήρας 2 ακίδων αποτελεί ένα από τα στρατηγικά πιο σημαντικά εξαρτήματα στη γραμμή παραγωγής. Ένας συνδετήρας δύο ακροδεκτών είναι μια συμπαγής, δίπολη ηλεκτρική διεπαφή που χρησιμοποιείται σε ηλεκτρικές εγκαταστάσεις αυτοκινήτων, συστήματα βιομηχανικού ελέγχου, καταναλωτικά ηλεκτρονικά και συναρμολογήσεις κατανομής ισχύος. Επειδή ο συνδετήρας δύο ακροδεκτών εμφανίζεται σχεδόν σε κάθε τμήμα ηλεκτρικής εγκατάστασης, οι απαιτήσεις για όγκο παραγωγής είναι συνεχώς υψηλές, καθιστώντας την αυτοματοποίηση παράγοντα κρίσιμης σημασίας για τη διατήρηση των ρυθμών παραγωγής και της αποτελεσματικότητας κόστους.
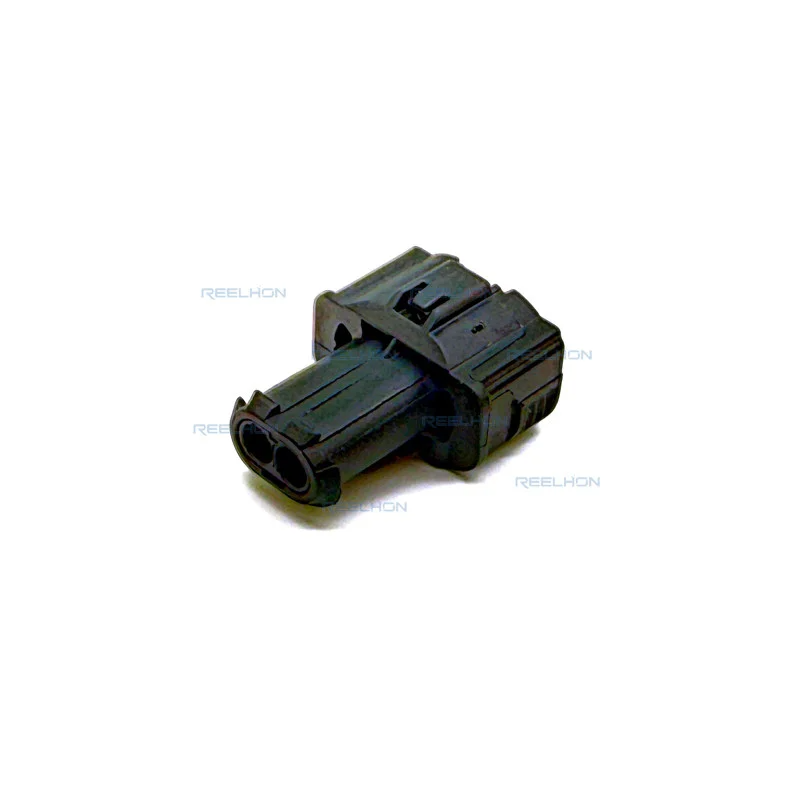
Η πρόκληση στην παραγωγή συνδετήρων δύο ακροδεκτών σε υψηλό όγκο δεν είναι απλώς η κατασκευή μεγαλύτερου αριθμού μονάδων. Είναι η κατασκευή κάθε συνδετήρα δύο ακροδεκτών σύμφωνα με ακριβείς προδιαγραφές, με συνεπή τοποθέτηση των ακροδεκτών, αξιόπιστη σύνδεση του μηχανισμού κλειδώματος του περιβλήματος και επαναλαμβανόμενες διαστασιακές ανοχές σε εκατομμύρια κύκλους. Αυτό το άρθρο εξετάζει πώς διαρθρώνονται τα συστήματα παραγωγής για να ανταποκριθούν σε αυτές τις απαιτήσεις, ποιες τεχνολογίες αυτοματοποίησης εφαρμόζονται και πώς ο έλεγχος ποιότητας ενσωματώνεται σε κάθε στάδιο της διαδικασίας κατασκευής του συνδετήρα δύο ακροδεκτών.
Βασικά στάδια παραγωγής για τον συνδετήρα 2 ακροδεκτών
Κοπή και διαμόρφωση ακροδεκτών
Κάθε συνδετήρας 2 ακροδεκτών ξεκινά με τους ακροδέκτες του. Η κοπή των ακροδεκτών πραγματοποιείται με χρήση προοδευτικών ματρίτσων σε υψηλής ταχύτητας πρέσες, οι οποίες μπορούν να διαμορφώνουν και να κόβουν ακροδέκτες από κράμα χαλκού με ρυθμό που υπερβαίνει τις εκατόνταδες κύκλους ανά λεπτό. Για τον συνδετήρα 2 ακροδεκτών, ο ακροδέκτης πρέπει να επιτυγχάνει ακριβή γεωμετρία προκειμένου να διασφαλίζεται η κατάλληλη βάθος εισαγωγής και η δύναμη ηλεκτρικής επαφής εντός του περιβλήματος. Κάθε διαφορά στις διαστάσεις του ακροδέκτη επηρεάζει την αξιοπιστία σύζευξης του συνδετήρα 2 ακροδεκτών, γεγονός που είναι ιδιαίτερα κρίσιμο σε αυτοκινητοβιομηχανικά και βιομηχανικά περιβάλλοντα, όπου η δόνηση και οι θερμικές κυκλικές μεταβολές αποτελούν συνεχή παράγοντα.
Μετά την εκτύπωση, οι ακροδέκτες υφίστανται επιφανειακή επιμετάλλωση, συνήθως με κασσίτερο ή χρυσό, ανάλογα με τις απαιτήσεις της εφαρμογής του συνδετήρα δύο ακροδεκτών. Το πάχος της επιμετάλλωσης ελέγχεται για να διασφαλιστεί ότι ο συνδετήρας δύο ακροδεκτών πληροί τις προδιαγραφές αντοχής στη διάβρωση και αντίστασης επαφής. Αυτόματες γραμμές επιμετάλλωσης reel-to-reel τροφοδοτούν απευθείας τους σταθμούς επιθεώρησης ακροδεκτών, όπου οπτικά συστήματα επαληθεύουν τη γεωμετρία και την κάλυψη επιμετάλλωσης προτού οι ακροδέκτες προχωρήσουν στη συναρμολόγηση. Αυτή η στενή ενσωμάτωση μεταξύ εκτύπωσης και επιμετάλλωσης είναι αυτή που καθιστά τη γραμμή παραγωγής του συνδετήρα δύο ακροδεκτών ικανή να παράγει μεγάλες ποσότητες χωρίς παραχώρηση στην ποιότητα.
Μορφοποίηση περιβλήματος και έλεγχος διαστάσεων
Το περίβλημα ενός συνδέσμου δύο ακροδεκτών κατασκευάζεται με χύτευση με έγχυση από θερμοπλαστικές ρητίνες, όπως η PA66 ή η PBT, οι οποίες επιλέγονται για την ισορροπία τους μεταξύ μηχανικής αντοχής, αντοχής στη θερμότητα και χημικής σταθερότητας. Στην παραγωγή μεγάλων ποσοτήτων, πολυκοιλωτά καλούπια λειτουργούν συνεχώς για να ταιριάζουν με τον ρυθμό προμήθειας των ακροδεκτών. Κάθε περίβλημα πρέπει να επιτρέπει στον ακροδέκτη του συνδέσμου δύο ακροδεκτών να «κλικάρει» στο σωστό βάθος, με μια γλωσσίδα κλειδώματος που κρατά τον ακροδέκτη σταθερά έναντι των δυνάμεων εξαγωγής. Η μεταβλητότητα από κοιλότητα σε κοιλότητα στην κατασκευή των καλουπιών αποτελεί σημαντικό κίνδυνο, και οι ομάδες παραγωγής χρησιμοποιούν στατιστικό έλεγχο διαδικασίας για την παρακολούθηση των διαστάσεων των περιβλημάτων σε όλες τις κοιλότητες σε πραγματικό χρόνο.
Τεχνολογίες Αυτοματοποίησης στη Συναρμολόγηση Συνδέσμων Δύο Ακροδεκτών
Αυτοματοποιημένα Συστήματα Εισαγωγής Ακροδεκτών
Η χειροκίνητη εισαγωγή ακροδεκτών δεν μπορεί να ικανοποιήσει τις απαιτήσεις ταχύτητας ή συνέπειας που επιβάλλει η παραγωγή μεγάλων ποσοτήτων συνδετήρων 2 ακροδεκτών. Οι αυτοματοποιημένες μηχανές εισαγωγής λαμβάνουν τους ακροδέκτες σε ταινίες φέρουσας, τους απομονώνουν και τους κόβουν στο κατάλληλο μήκος, εισάγοντας στη συνέχεια κάθε ακροδέκτη στο περίβλημα του συνδετήρα 2 ακροδεκτών με ελεγχόμενη δύναμη εισαγωγής. Η μηχανή καταγράφει τις καμπύλες δύναμης εισαγωγής για κάθε συνδετήρα 2 ακροδεκτών που συναρμολογείται. Κάθε απόκλιση από την τυπική καμπύλη δύναμης — η οποία θα μπορούσε να υποδηλώνει ακροδέκτη σε εσφαλμένη θέση ή βλαβερό περίβλημα — προκαλεί την αυτόματη απόρριψη του συγκεκριμένου συνδετήρα 2 ακροδεκτών προτού προχωρήσει στο επόμενο στάδιο της διαδικασίας. Αυτή η δυνατότητα παρακολούθησης της δύναμης είναι αυτή που παρέχει στις αυτοματοποιημένες γραμμές σημαντικό πλεονέκτημα ποιότητας σε σύγκριση με τη χειροκίνητη συναρμολόγηση στην παραγωγή συνδετήρων 2 ακροδεκτών.
Οι σύγχρονες αυτοματοποιημένες εγκαταστάσεις εισαγωγής για τον συνδέσμη δύο ακροδεκτών μπορούν να επεξεργάζονται εκατοντάδες μονάδες την ώρα, διατηρώντας ποσοστά ζημιάς στους ακροδέκτες κοντά στο μηδέν. Τα συστήματα είναι επίσης επαναδιαμορφώσιμα, επιτρέποντας σε μία μόνο μηχανή να μεταβαίνει μεταξύ διαφορετικών παραλλαγών συνδέσμου δύο ακροδεκτών, αλλάζοντας τα εργαλεία εισαγωγής και ρυθμίζοντας τις παραμέτρους δύναμης στο λογισμικό ελέγχου. Αυτή η ευελιξία είναι απαραίτητη για εγκαταστάσεις που παράγουν πολλές οικογένειες συνδέσμων δύο ακροδεκτών για διαφορετικές αυτοκινητοβιομηχανικές ή βιομηχανικές πλατφόρμες.
Οπτική επιθεώρηση και δοκιμές στο τέλος της γραμμής παραγωγής
Μόλις συναρμολογηθεί ένας συνδέσμους δύο ακροδεκτών, εισέρχεται στο στάδιο επιθεώρησης. Συστήματα υψηλής ανάλυσης οπτικής επιθεώρησης φωτογραφίζουν κάθε σύνδεσμο δύο ακροδεκτών από πολλές γωνίες για να επαληθεύσουν το βάθος εγκατάστασης των ακροδεκτών, την ακεραιότητα του περιβλήματος και τη θέση της γλωσσίδας κλειδώματος. Κάθε σύνδεσμος δύο ακροδεκτών με ακροδέκτη που έχει εγκατασταθεί υπερβολικά επιφανειακά, με ραγισμένο περίβλημα ή παραμορφωμένη γλωσσίδα κλειδώματος απορρίπτεται αυτόματα και καταγράφεται. Εκτός από την οπτική επιθεώρηση, οι σταθμοί ηλεκτρικής δοκιμής εφαρμόζουν έλεγχους συνέχειας για να επαληθεύσουν ότι κάθε σύνδεσμος δύο ακροδεκτών παρέχει την αναμενόμενη διαδρομή επαφής χωρίς ανωμαλίες αντίστασης. Αυτή η διπλή προσέγγιση οπτικής και ηλεκτρικής επαλήθευσης διασφαλίζει ότι μόνο οι πλήρως σύμφωνες μονάδες συνδέσμων δύο ακροδεκτών προχωρούν στη συσκευασία.
Συστήματα Ποιότητας και Εντοπισιμότητα σε Υψηλό Όγκο Παραγωγής
Στατιστικός Έλεγχος Διαδικασίας και Παρακολούθηση σε Πραγματικό Χρόνο
Η παραγωγή υψηλού όγκου συνδετήρων δύο ακροδεκτών απαιτεί περισσότερο από την επιθεώρηση στο τέλος της γραμμής. Ο στατιστικός έλεγχος διαδικασίας εφαρμόζεται σε κάθε κρίσιμο στάδιο της διαδικασίας, από την εκτύπωση των ακροδεκτών μέχρι την πλαστικοποίηση του περιβλήματος και την τελική συναρμολόγηση. Οι χειριστές και οι μηχανικοί διαδικασίας παρακολουθούν σε πραγματικό χρόνο διαγράμματα ελέγχου, αναγνωρίζοντας τάσεις που θα μπορούσαν να οδηγήσουν σε συνδετήρες δύο ακροδεκτών εκτός προδιαγραφών πριν από την πραγματική εμφάνιση ελαττωμάτων. Για παράδειγμα, η σταδιακή φθορά του καλουπιού στην πρέσα εκτύπωσης εμφανίζεται ως μετατόπιση στις μετρήσεις της γεωμετρίας των ακροδεκτών, επιτρέποντας στην ομάδα να προγραμματίσει τη συντήρηση πριν από την έκτοπη απόκλιση των διαστάσεων των ακροδεκτών του συνδετήρα δύο ακροδεκτών εκτός των ανεκτών ορίων.
Κάθε παρτίδα παραγωγής διπολικού συνδετήρα εξοπλίζεται με έναν μοναδικό κωδικό επακόλουθης παρακολούθησης, ο οποίος συνδέεται με τη συγκεκριμένη κοιλότητα καλουπιού, την παρτίδα ακροδεκτών, την παρτίδα επιμετάλλωσης και τις παραμέτρους του μηχανήματος που χρησιμοποιήθηκαν κατά τη συναρμολόγηση. Εάν αναφερθεί ένα πρόβλημα στο πεδίο με έναν διπολικό συνδετήρα από μια συγκεκριμένη αποστολή, το σύστημα επακόλουθης παρακολούθησης επιτρέπει στους μηχανικούς να εντοπίσουν ακριβώς τη ριζική αιτία και να προσδιορίσουν με ακρίβεια τον πληθυσμό που επηρεάστηκε. Αυτή η υποδομή επακόλουθης παρακολούθησης αποτελεί πλέον τυπική προσδοκία στις συμφωνίες προμήθειας διπολικών συνδετήρων για αυτοκίνητα.
Συσκευασία και Διαχείριση Εξόδου
Η αποτελεσματική συσκευασία αποτελεί το τελικό στάδιο της υψηλής παραγωγής 2-ακροδέκτη. Οι αυτοματοποιημένες μηχανές μέτρησης και ταινίας φορτώνουν κάθε 2-ακροδέκτη σε καρουζέλες ή δίσκους με ταχύτητα γραμμής, ενώ κάθε συσκευασία επισημαίνεται με τον κωδικό εξακολουθησιμότητας. Τα συστήματα διαχείρισης παραγωγής παρακολουθούν σε πραγματικό χρόνο τις ποσότητες παραγωγής σε σχέση με τις ποσότητες παραγγελιών των πελατών, εντοπίζοντας αυτόματα ελλείμματα ή υπερβολές. Η στενή συνεργασία μεταξύ της γραμμής παραγωγής και του συστήματος διαχείρισης παραγγελιών διασφαλίζει ότι οι παραδόσεις των 2-ακροδεκτών είναι ακριβείς, εγκαίρως και πλήρως τεκμηριωμένες για τα αρχεία ποιότητας των πελατών.
Συχνές Ερωτήσεις
Ποια υλικά χρησιμοποιούνται συνήθως στα περιβλήματα 2-ακροδεκτών για παραγωγή υψηλού όγκου;
Τα πιο συνηθισμένα υλικά κατασκευής του περιβλήματος ενός συνδετήρα 2 ακροδεκτών σε παραγωγή μεγάλης κλίμακας είναι οι θερμοπλαστικές ρητίνες PA66 και PBT. Αυτές οι ρητίνες προσφέρουν αξιόπιστη μηχανική αντοχή, καλή αντίσταση σε υψηλές θερμοκρασίες και σταθερή διαστατική συμπεριφορά κατά την εγχύσιμη μορφοποίηση, όλα τα οποία είναι απαραίτητα για τη διατήρηση συνεκτικής ποιότητας των συνδετήρων 2 ακροδεκτών σε μεγάλη κλίμακα.
Πώς βελτιώνει η αυτοματοποιημένη εισαγωγή την ποιότητα της συναρμολόγησης ενός συνδετήρα 2 ακροδεκτών;
Η αυτοματοποιημένη εισαγωγή βελτιώνει την ποιότητα του συνδετήρα 2 ακροδεκτών παρακολουθώντας την καμπύλη δύναμης εισαγωγής για κάθε ακροδέκτη που τοποθετείται στο περίβλημα. Αυτό επιτρέπει στο σύστημα να εντοπίζει σε πραγματικό χρόνο ακροδέκτες που δεν είναι σωστά στοιχισμένοι, περιβλήματα που έχουν υποστεί ζημιά ή συστατικά εκτός προδιαγραφών, απορρίπτοντας αυτόματα οποιονδήποτε συνδετήρα 2 ακροδεκτών που δεν πληροί τα κριτήρια αποδοχής προτού φτάσει στον πελάτη.
Γιατί είναι σημαντική η εντοπισιμότητα στην παραγωγή μεγάλης κλίμακας συνδετήρων 2 ακροδεκτών;
Η εξακολουθησιμότητα επιτρέπει στους κατασκευαστές να παρακολουθούν κάθε συνδετήρα 2 ακροδεκτών μέχρι τα συγκεκριμένα υλικά, τα εργαλεία και τις παραμέτρους διαδικασίας που χρησιμοποιήθηκαν κατά την παραγωγή του. Εάν αναγνωριστεί ένα πρόβλημα ποιότητας στο πεδίο, τα δεδομένα εξακολουθησιμότητας επιτρέπουν στους μηχανικούς να προσδιορίσουν ακριβώς ποιές μονάδες συνδετήρα 2 ακροδεκτών επηρεάζονται, μειώνοντας το εύρος της ανάκλησης και υποστηρίζοντας γρήγορες διορθωτικές ενέργειες.