
 EN

Üreticiler kaliteyi feda etmeden üretim kapasitesini artırmak istediğinde 2 uçlu konektör 2 pimli konnektör, üretim hattında stratejik olarak en önemli bileşenlerden biri haline gelir. 2 pimli konnektör, otomotiv kablo tesisatları, endüstriyel kontrol sistemleri, tüketici elektroniği ve güç dağıtım montajlarında kullanılan, kompakt iki uçlu bir elektrik arayüzüdür. 2 pimli konnektör neredeyse her kablo tesisatı segmentinde yer aldığı için üretim hacmi talepleri sürekli olarak yüksektir; bu da üretim hızlarını ve mali verimliliği korumak açısından otomasyonu kritik bir faktör yapar.
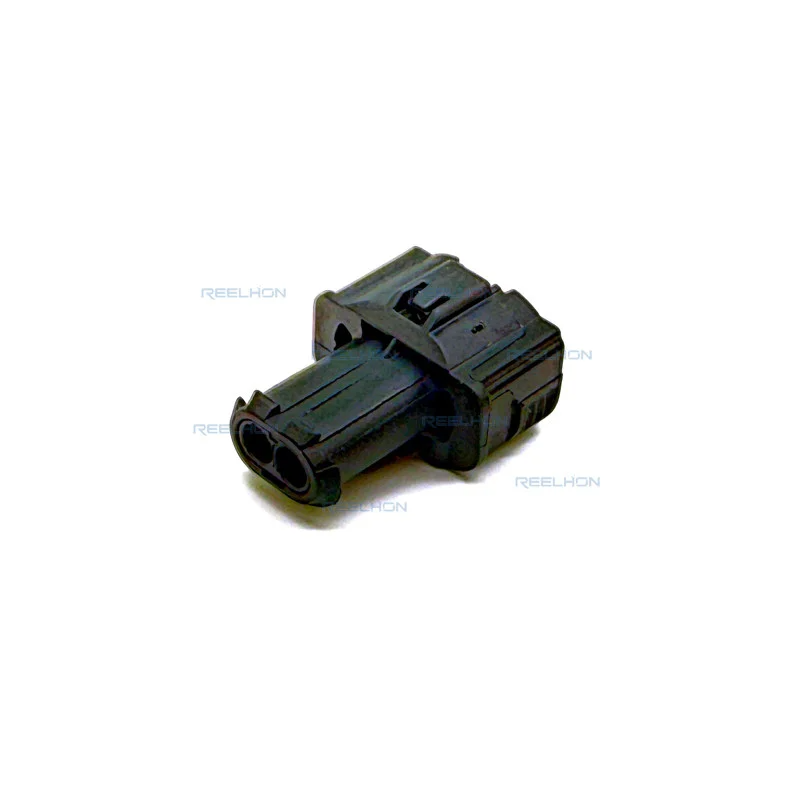
İki pimli konektörün yüksek hacimli üretimiyle ilgili zorluk, sadece daha fazla birim üretmekten ibaret değildir. Bunun yerine, her bir iki pimli konektörün tam olarak belirtildiği gibi üretilmesi, tutucu uçların tutunmasının tutarlı olması, muhafaza kilidinin güvenilir şekilde kilitlenmesi ve milyonlarca çevrim boyunca tekrarlanabilir boyutsal toleransların sağlanması gerekir. Bu makale, bu gereksinimleri karşılamak için üretim sistemlerinin nasıl yapılandırıldığını, hangi otomasyon teknolojilerinin uygulandığını ve kalite kontrolünün iki pimli konektör üretim sürecinin her aşamasına nasıl entegre edildiğini incelemektedir.
İki Pimli Konektör İçin Temel Üretim Aşamaları
Uç Baskısı ve Şekillendirilmesi
Her 2 uçlu konektör, uç noktalarıyla başlar. Uç nokta presleme işlemi, yüksek hızda preslerde ilerleyici kalıplar kullanılarak yapılır ve bu işlem, bakır alaşımlı uç noktaları dakikada birkaç yüz darbeden fazla bir hızda şekillendirip keser. 2 uçlu konektör için uç noktanın, muhafaza içine doğru uygun oturma derinliğini ve elektriksel temas kuvvetini sağlamak amacıyla hassas bir geometriye sahip olması gerekir. Uç noktadaki boyutsal herhangi bir sapma, 2 uçlu konektörün eşleşme güvenilirliğini etkiler; bu özellikle titreşim ve termal çevrimlerin sürekli olduğu otomotiv ve endüstriyel ortamlarda son derece kritik bir faktördür.
Kaplama işleminden sonra uçlar, genellikle 2 pinli konektör uygulamasının gereksinimlerine bağlı olarak kalay veya altın ile yüzey kaplamasına tabi tutulur. Kaplama kalınlığı, 2 pinli konektörün korozyon direnci ve temas direnci özelliklerini karşılamasını sağlamak amacıyla kontrol edilir. Otomatik rulo-rulo kaplama hatları, uçların montaj aşamasına geçmeden önce geometriyi ve kaplama örtüsünü doğrulamak üzere görüntü sistemleriyle donatılmış uç inceleme istasyonlarına doğrudan beslenir. Bu, presleme ve kaplama süreçleri arasındaki sıkı entegrasyon sayesinde 2 pinli konektör üretim hattının kalite kaybı yaşamadan yüksek hacimli üretim yapabilmesini sağlar.
Gövde Kalıplama ve Boyutsal Kontrol
2 uçlu bir konektörün muhafazası, mekanik dayanım, ısı direnci ve kimyasal kararlılık dengesi açısından PA66 veya PBT gibi termoplastik reçinelerden enjeksiyonla kalıplanır. Yüksek hacimli üretimde, uçların tedarik hızına uyum sağlamak amacıyla çok boşluklu kalıplar sürekli olarak çalıştırılır. Her muhafaza, 2 uçlu konektör ucunun doğru derinlikte takılmasına izin vermelidir; ayrıca uçları çekme kuvvetlerine karşı güvenilir şekilde sabitleyen bir kilitleme çıkıntısı (kilit mandalı) içermelidir. Kalıp imalatında boşluktan boşluğa değişkenlik önemli bir risktir ve üretim ekipleri, tüm boşluklardaki muhafaza boyutlarını gerçek zamanlı olarak izlemek amacıyla istatistiksel süreç kontrolü kullanır.
2 Uçlu Konektör Montajında Otomasyon Teknolojileri
Otomatik Uç Takma Sistemleri
Manuel uç bağlantı elemanı takma işlemi, yüksek hacimli 2 uçlu konektör üretiminde hız ve tutarlılık gereksinimlerini karşılayamaz. Otomatik takma makineleri, uç bağlantı elemanlarını taşıyıcı şeritler üzerinden alır, bunları keser ve her bir uç bağlantı elemanını 2 uçlu konektör muhafazasına kontrollü takma kuvvetiyle yerleştirir. Makine, monte edilen her 2 uçlu konektör için takma kuvveti eğrilerini kaydeder. Standart kuvvet eğrisinden herhangi bir sapma — bu durum yanlış hizalanmış bir uç bağlantı elemanı veya hasar görmüş bir muhafaza işaret edebilir — ilgili 2 uçlu konektörün aşağı akışa geçmeden önce otomatik olarak reddedilmesini tetikler. Bu kuvvet izleme özelliği, otomatik hatlara 2 uçlu konektör üretiminde manuel montaja kıyasla önemli bir kalite avantajı sağlar.
2 pin’lik konektörler için modern otomatik yerleştirme sistemleri, neredeyse sıfır uç hasarı oranı korurken saatte yüzlerce birimi işleyebilir. Bu sistemler ayrıca yeniden yapılandırılabilir olup, tek bir makinenin yerleştirme takımlarını değiştirerek ve kontrol yazılımındaki kuvvet parametrelerini ayarlayarak farklı 2 pin’lik konektör varyantları arasında geçiş yapmasını sağlar. Bu esneklik, farklı otomotiv veya endüstriyel platformlar için birden fazla 2 pin’lik konektör ailesi üreten tesisler için hayati öneme sahiptir.
Görüş Denetimi ve Satış Sonrası Testleri
İki uçlu bir konektör bir kez monte edildikten sonra, muayene aşamasına geçer. Yüksek çözünürlüklü görsel sistemler, her iki uçlu konektörün terminal oturma derinliğini, muhafaza bütünlüğünü ve kilit mandalının konumunu doğrulamak amacıyla çoklu açıdan fotoğraflarını çeker. Terminali çok yüzeysel oturan, muhafazası çatlamış veya mandalı bozulmuş herhangi bir iki uçlu konektör otomatik olarak reddedilir ve kayıt altına alınır. Görsel muayenenin ötesinde, elektriksel test istasyonları, her iki uçlu konektörün beklenen temas yolunu direnç anormallıkları olmadan sağlayıp sağlamadığını doğrulamak amacıyla süreklilik kontrolleri uygular. Optik ve elektriksel doğrulamanın bu ikili yaklaşımı, yalnızca tam uyumlu iki uçlu konektör birimlerinin ambalaj aşamasına geçmesini sağlar.
Yüksek Hacimli Üretimde Kalite Sistemleri ve İzlenebilirlik
İstatistiksel Süreç Kontrolü ve Gerçek Zamanlı İzleme
Yüksek hacimli 2 pinli konektör üretimi, üretim hattının sonunda yapılan muayeneyi aşar. İstatistiksel süreç kontrolü, uç bağlantı elemanlarının (terminal) preslenmesinden muhafaza (housing) kalıplamasına ve nihai montaja kadar her kritik süreç adımında uygulanır. Operatörler ve süreç mühendisleri, kontrol grafiklerini gerçek zamanlı olarak izler; böylece kusurlu 2 pinli konektör çıktılarının ortaya çıkmasından önce, özellik sınırlarının dışına çıkabilecek eğilimleri tespit ederler. Örneğin, pres makinesindeki kalıp aşınması, uç bağlantı elemanı (terminal) geometrisi ölçümlerinde bir kayma olarak görünür ve bu durum, 2 pinli konektör uç bağlantı elemanı (terminal) boyutlarının tolerans sınırlarının dışına çıkmasından önce bakım planlanmasını sağlar.
Her 2 pin bağlantı elemanı üretim partisi, belirli bir kalıp boşluğu, uç parçası partisi, kaplama partisi ve montaj sırasında kullanılan makine parametreleriyle ilişkilendirilen benzersiz bir izlenebilirlik koduna sahiptir. Belirli bir sevkiyattan gelen bir 2 pin bağlantı elemanında saha sorunu bildirilirse, izlenebilirlik sistemi mühendislerin kök nedeni tespit etmesine ve etkilenen ürün grubunu tam olarak belirlemesine olanak tanır. Bu izlenebilirlik altyapısı artık otomotiv sektöründe 2 pin bağlantı elemanı tedarik sözleşmelerinde standart bir beklentidir.
Paketleme ve Çıktı Yönetimi
Verimli ambalajlama, 2 pin bağlantı elemanının yüksek hacimli üretim sürecinin son aşamasıdır. Otomatik sayma ve bantlama makineleri, her bir 2 pin bağlantı elemanını üretim hattı hızında taşıyıcı rulolara veya tepsiye yerleştirir; her ambalaj, izlenebilirlik koduyla etiketlenir. Çıktı yönetim sistemleri, gerçek zamanlı üretim miktarlarını müşteri sipariş miktarlarıyla karşılaştırır ve eksiklikleri veya fazlalıkları otomatik olarak işaretler. Üretim hattı ile sipariş yönetim sistemi arasındaki bu sıkı koordinasyon, 2 pin bağlantı elemanlarının teslimatlarının doğru, zamanında ve müşteri kalite kayıtları için tam olarak belgelendirilmiş olmasını sağlar.
SSS
Yüksek hacimli üretimde 2 pin bağlantı elemanı muhafazalarında en yaygın olarak hangi malzemeler kullanılır?
Büyük ölçekli üretimde 2 uçlu bir konektörün en yaygın muhafaza malzemeleri PA66 ve PBT termoplastikleridir. Bu reçineler, güvenilir mekanik dayanım, yüksek sıcaklıklara karşı iyi direnç ve enjeksiyon kalıplama sırasında kararlı boyutsal davranış sunar; hepsi de büyük ölçekte tutarlı 2 uçlu konektör kalitesini korumak için gereklidir.
Otomatik yerleştirme, 2 uçlu bir konektör montajının kalitesini nasıl artırır?
Otomatik yerleştirme, her bir terminalin muhafazaya yerleştirilmesi sırasında yerleştirme kuvveti eğrisini izleyerek 2 uçlu konektör kalitesini artırır. Bu sayede sistem, hizalanmamış terminalleri, hasar görmüş muhafazaları veya teknik özelliklere uymayan bileşenleri gerçek zamanlı olarak tespit edebilir ve müşteriye ulaşmadan önce kabul kriterlerini karşılamayan tüm 2 uçlu konektörleri otomatik olarak reddeder.
Neden büyük ölçekli 2 uçlu konektör üretimi için izlenebilirlik önemlidir?
İzlenebilirlik, üreticilerin her bir 2 pinli konektörü üretim sırasında kullanılan özel malzemelere, kalıplamaya ve süreç parametrelerine kadar izlemesini sağlar. Alan da bir kalite sorunu tespit edilirse, izlenebilirlik verileri mühendislerin etkilenen tam olarak hangi 2 pinli konektör birimlerini belirlemesine olanak tanır; bu da ürün geri çağrımı kapsamını daraltır ve hızlı düzeltici eylemleri destekler.