
 EN

وقتی تولیدکنندگان نیاز دارند خروجی خود را بدون قربانی کردن کیفیت افزایش دهند، اتصالدهنده دو پینی به یکی از مؤلفههای استراتژیکترین در خط تولید تبدیل میشود. اتصالدهنده دو پین، رابط الکتریکی فشردهای با دو ترمینال است که در سیستمهای کابلکشی خودرو، سیستمهای کنترل صنعتی، الکترونیک مصرفی و مجموعههای توزیع توان بهکار میرود. از آنجا که اتصالدهنده دو پین تقریباً در همه بخشهای سیستم کابلکشی ظاهر میشود، تقاضای حجم بالای تولید آن همواره زیاد است؛ بنابراین اتوماسیون عاملی کلیدی برای حفظ نرخهای تولید و کارایی هزینهها محسوب میشود.
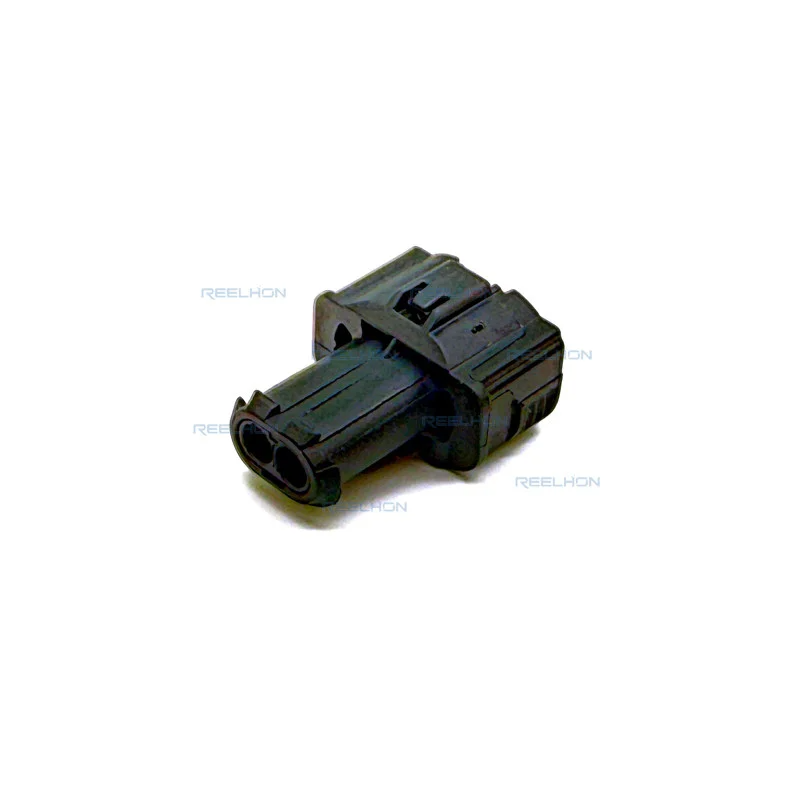
چالش اصلی در تولید اتصالدهندههای دو پین با حجم بالا، صرفاً تولید تعداد بیشتری از این قطعات نیست، بلکه تولید هر اتصالدهنده دو پین با دقت کامل مطابق مشخصات فنی تعیینشده، با قرارگیری دقیق و یکنواخت ترمینالها، اتصال قابل اعتماد قفلهای پوشش و تحمل ابعادی قابل تکرار در طول میلیونها چرخه است. این مقاله به بررسی نحوه سازماندهی سیستمهای تولیدی جهت برآوردن این نیازها، فناوریهای اتوماسیون بهکاررفته و نحوه ادغام کنترل کیفیت در هر مرحله از فرآیند تولید اتصالدهنده دو پین میپردازد.
مراحل اصلی تولید اتصالدهنده دو پینی
تکاندهی و شکلدهی ترمینالها
هر اتصالدهنده دو پینی از ترمینالهای آن آغاز میشود. تکاندهی ترمینالها با استفاده از قالبهای پیشرونده روی دستگاههای فشار بالا انجام میشود که میتوانند ترمینالهای آلیاژ مس را با نرخی بیش از صدها ضربه در دقیقه شکل داده و برش بزنند. برای اتصالدهنده دو پینی، ترمینال باید هندسهای دقیق داشته باشد تا عمق مناسب درج و نیروی تماس الکتریکی مناسب درون پوشش را تضمین کند. هر انحراف ابعادی در ترمینال بر قابلیت اطمینان جفتشدن اتصالدهنده دو پینی تأثیر میگذارد که این امر بهویژه در محیطهای خودرویی و صنعتی که ارتعاش و چرخههای حرارتی عواملی دائمی هستند، حیاتی است.
پس از فریسینگ، ترمینالها تحت پوششدهی سطحی قرار میگیرند که معمولاً با قلع یا طلا انجام میشود و انتخاب جنس پوشش بستگی به نیازهای کاربردی کانکتور دو پین دارد. ضخامت پوشش بهگونهای کنترل میشود که کانکتور دو پین از نظر مقاومت در برابر خوردگی و مقاومت تماسی، مشخصات لازم را برآورده کند. خطوط اتوماتیک پوششدهی از روی رول به رول، مستقیماً به ایستگاههای بازرسی ترمینال هدایت میشوند؛ در این ایستگاهها سیستمهای بینایی، هندسه و پوششدهی ترمینالها را قبل از انتقال آنها به مرحله مونتاژ بررسی میکنند. این یکپارچگی دقیق بین فریسینگ و پوششدهی، عامل اصلی توانایی خط تولید کانکتور دو پین در تولید حجم بالا بدون قربانی کردن کیفیت است.
قالبگیری پوشش و کنترل ابعادی
پوستهٔ اتصالدهندهٔ ۲ پین از رزینهای ترموپلاستیک مانند PA66 یا PBT به روش تزریق تولید میشود که به دلیل تعادل مناسب خود در زمینههای استحکام مکانیکی، مقاومت در برابر حرارت و پایداری شیمیایی انتخاب میگردند. در تولید انبوه، از قالبهای چندحفرهای بهصورت مداوم استفاده میشود تا نرخ تأمین ترمینالها را برآورده سازد. هر پوسته باید امکان قرارگیری دقیق ترمینال اتصالدهندهٔ ۲ پین را در عمق مناسب فراهم کند و از زبانهای قفلکننده برای ثابت نگاه داشتن ترمینال در برابر نیروهای خارجشدن استفاده کند. تغییرات حفرهبهحفره در ابزارهای قالبزنی یکی از مهمترین ریسکهاست و تیمهای تولید از کنترل آماری فرآیند برای نظارت بلادرنگ بر ابعاد پوسته در تمام حفرهها استفاده میکنند.
فناوریهای اتوماسیون در مونتاژ اتصالدهندههای ۲ پین
سیستمهای اتوماتیک درج ترمینال
ورود دستی ترمینالها نمیتواند نیازهای سرعت و یکنواختی تولید حجم بالای اتصالدهندههای دو پینی را برآورده کند. دستگاههای خودکار ورود ترمینال، ترمینالها را روی نوارهای حامل دریافت میکنند، آنها را از نوار جدا کرده و به طول مورد نیاز برش میزنند و سپس هر ترمینال را با نیروی ورود کنترلشده در بدنه اتصالدهنده دو پینی قرار میدهند. این دستگاه منحنیهای نیروی ورود را برای هر اتصالدهنده دو پینی مونتاژشده ثبت میکند. هر انحرافی از منحنی استاندارد نیرو — که ممکن است نشاندهنده عدم تراز بودن ترمینال یا آسیب دیدن بدنه باشد — باعث رد خودکار آن اتصالدهنده دو پینی قبل از انتقال آن به مرحله بعدی میشود. این قابلیت نظارت بر نیروی ورود است که خطوط خودکار را در تولید اتصالدهندههای دو پینی در مقایسه با مونتاژ دستی از لحاظ کیفیت، برتر میسازد.
سیستمهای مدرن اتوماتیک درج برای اتصالدهندههای دوپین میتوانند صدها واحد در ساعت را پردازش کنند، در حالی که نرخ آسیب به ترمینالها تقریباً صفر باقی میماند. این سیستمها قابل تنظیم مجدد نیز هستند و امکان این را فراهم میکنند که یک ماشین منفرد با تغییر ابزار درج و تنظیم پارامترهای نیرو در نرمافزار کنترل، بین انواع مختلف اتصالدهندههای دوپین جابهجا شود. این انعطافپذیری برای واحدهای تولیدی که خانوادههای مختلفی از اتصالدهندههای دوپین را برای پلتفرمهای خودرویی یا صنعتی متفاوت تولید میکنند، ضروری است.
بازرسی بصری و آزمون در انتهای خط تولید
پس از مونتاژ یک کانکتور دو پینی، این قطعه وارد مرحله بازرسی میشود. سیستمهای بینایی با وضوح بالا از هر کانکتور دو پینی از زوایای متعددی عکس میگیرند تا عمق نشست ترمینالها، سلامت پوشش و موقعیت زبانه قفل را بررسی کنند. هر کانکتور دو پینی که ترمینال آن بهطور ناکافی نشسته باشد، پوشش آن ترک خورده باشد یا زبانه قفل آن تغییر شکل یافته باشد، بهصورت خودکار رد شده و در سیستم ثبت میگردد. علاوه بر بازرسی بصری، ایستگاههای آزمون الکتریکی تست پیوستگی را انجام میدهند تا اطمینان حاصل شود که هر کانکتور دو پینی مسیر تماس مورد انتظار را بدون وجود ناهنجاریهای مقاومتی فراهم میکند. این رویکرد دوگانه شامل بازرسی نوری و الکتریکی، تضمین میکند که تنها واحدهای کانکتور دو پینی کاملاً مطابق با استانداردها به مرحله بستهبندی منتقل میشوند.
سیستمهای کیفیت و قابلیت ردیابی در تولید با حجم بالا
کنترل آماری فرآیند و نظارت بلادرنگ
تولید اتصالدهندههای دوپین با حجم بالا نیازمند بیش از بازرسی در انتهای خط تولید است. کنترل آماری فرآیند در هر مرحلهٔ فرآیندی حیاتی — از تراشیدن ترمینالها تا قالبگیری پوشش و سرانجام مونتاژ نهایی — اعمال میشود. اپراتورها و مهندسان فرآیند، نمودارهای کنترلی را بهصورت بلادرنگ پایش میکنند و روندهایی را شناسایی مینمایند که ممکن است منجر به تولید اتصالدهندههای دوپین خارج از مشخصات شوند، حتی پیش از اینکه عیوب واقعی رخ دهند. برای مثال، سایش تدریجی قالب در دستگاه تراشیدن در اندازهگیریهای هندسی ترمینالها مشاهده میشود؛ این امر به تیم اجازه میدهد تا نگهداری را پیش از اینکه ابعاد ترمینال اتصالدهندههای دوپین از محدودهٔ مجاز خارج شوند، برنامهریزی کند.
هر دسته تولیدی از اتصالدهندههای دو پینی با یک کد قابل ردیابی منحصربهفرد مشخص میشود که به حفره خاص قالب، دسته ترمینالها، دسته پوششدهی فلزی و پارامترهای ماشین مورد استفاده در فرآیند مونتاژ مرتبط است. اگر در زمینه میدانی مشکلی در اتصالدهنده دو پینی یک محموله خاص گزارش شود، سیستم قابل ردیابی به مهندسان امکان میدهد تا علت اصلی را دقیقاً شناسایی کرده و جمعیت تحت تأثیر را بهدرستی تعیین کنند. این زیرساخت قابل ردیابی اکنون استانداردی الزامی در توافقنامههای تأمین اتصالدهندههای دو پینی خودرو محسوب میشود.
بستهبندی و مدیریت خروجی
بستهبندی کارآمد، مرحله نهایی تولید حجم بالای اتصالدهندههای دوپین است. دستگاههای خودکار شمارش و نواربندی، هر اتصالدهنده دوپین را با سرعت خط تولید در پیچکها یا جعبههای حامل قرار میدهند و هر بسته با کد ردیابی برچسبگذاری میشود. سیستمهای مدیریت خروجی، تعداد تولیدات را بهصورت بلادرنگ در مقایسه با مقادیر سفارش مشتری پایش میکنند و بهطور خودکار کمبودها یا افزایشهای غیرمجاز را شناسایی مینمایند. این هماهنگی دقیق بین خط تولید و سیستم مدیریت سفارش، اطمینان حاصل میکند که تحویل اتصالدهندههای دوپین دقیق، بهموقع و کاملاً مستندسازیشده برای سوابق کیفیت مشتری انجام میشود.
سوالات متداول
موادی که بیشترین استفاده را در پوششهای اتصالدهندههای دوپین برای تولید حجم بالا دارند، چیستند؟
مواد رایج برای ساخت پوستهی یک اتصالدهنده دوپین در تولید انبوه، پلیآمید ۶۶ (PA66) و پلیبوتیلن ترفتالات (PBT) به عنوان پلاستیکهای ترموپلاستیک هستند. این رزینها استحکام مکانیکی قابل اعتماد، مقاومت خوب در برابر دماهای بالا و رفتار ابعادی پایدار در طول فرآیند قالبگیری تزریقی را فراهم میکنند؛ که همه این ویژگیها برای حفظ کیفیت سازگانشده و یکنواخت اتصالدهندههای دوپین در مقیاس بالا ضروری هستند.
چگونه نصب خودکار، کیفیت مونتاژ اتصالدهنده دوپین را بهبود میبخشد؟
نصب خودکار با نظارت بر منحنی نیروی نصب برای هر ترمینالی که در پوسته قرار میگیرد، کیفیت اتصالدهنده دوپین را بهبود میبخشد. این امر امکان تشخیص ترمینالهای نامتعامد، پوستههای آسیبدیده یا اجزایی که خارج از مشخصات هستند را در زمان واقعی فراهم میکند و هر اتصالدهنده دوپینی که معیارهای پذیرش را برآورده نکند را بهصورت خودکار رد میکند، پیش از اینکه به مشتری برسد.
چرا قابلیت ردیابی در تولید انبوه اتصالدهندههای دوپین اهمیت دارد؟
قابلیت ردیابی به سازندگان اجازه میدهد تا هر کانکتور ۲ پین را تا مواد خام، ابزارها و پارامترهای فرآیند خاصی که در طول تولید آن استفاده شدهاند، دنبال کنند. اگر در محل (در دنیای واقعی) مشکلی در زمینه کیفیت شناسایی شود، دادههای قابلیت ردیابی به مهندسان امکان میدهد تا دقیقاً مشخص کنند کدام واحدهای کانکتور ۲ پین تحت تأثیر قرار گرفتهاند؛ این امر دامنه بازخواست را کاهش داده و اقدامات اصلاحی سریع را تسهیل میکند.