
 EN

Gdy producenci muszą zwiększyć wydajność bez utraty jakości, złącze z 2 pinami staje się jednym z najważniejszych strategicznie elementów na linii produkcyjnej. Łącznik 2-pinowy to kompaktowy elektryczny interfejs z dwoma zaciskami, stosowany w wiązkach przewodów samochodowych, systemach sterowania przemysłowego, urządzeniach elektronicznych dla konsumentów oraz zespolech rozdziału mocy. Ponieważ łącznik 2-pinowy występuje praktycznie w każdym segmencie wiązek przewodów, zapotrzebowanie na jego produkcję jest stale wysokie, co czyni automatyzację kluczowym czynnikiem utrzymania tempa produkcji oraz efektywności kosztowej.
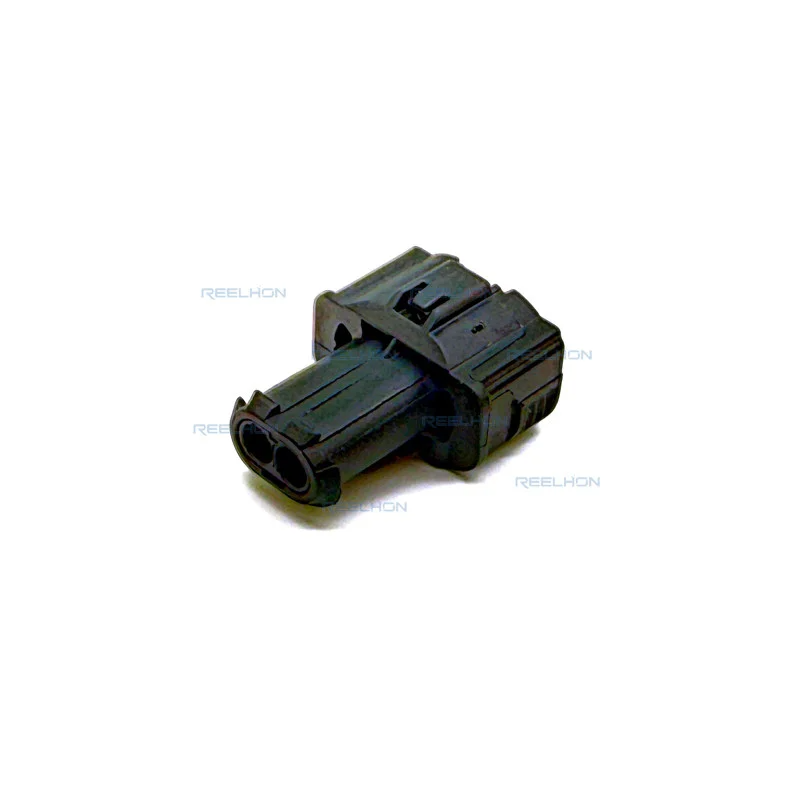
Wyzwaniem w przypadku masowej produkcji 2-pinowych złączy nie jest po prostu wytworzenie większej liczby jednostek. Chodzi o to, aby każde 2-pinowe złącze było wykonane zgodnie z dokładnymi specyfikacjami, z zachowaniem spójnej głębokości osadzenia styków, niezawodnego załączenia zatrzasków obudowy oraz powtarzalnych tolerancji wymiarowych przez miliony cykli. W niniejszym artykule omówiono, jak są zaprojektowane systemy produkcyjne umożliwiające spełnienie tych wymagań, jakie technologie automatyzacji są stosowane oraz jak kontrola jakości jest zintegrowana na każdym etapie procesu produkcyjnego 2-pinowych złączy.
Główne etapy produkcji 2-pinowego złącza
Tłoczenie i kształtowanie styków
Każdy złączy dwupinowy zaczyna się od jego styków. Szczypnięcie styków odbywa się za pomocą matryc postępujących na prasach wysokoprędkościowych, które mogą kształtować i cięć styki ze stopów miedzi z szybkością przekraczającą kilkaset uderzeń na minutę. Dla złącza dwupinowego styk musi osiągnąć precyzyjną geometrię, aby zapewnić odpowiednią głębokość włożenia oraz siłę kontaktu elektrycznego w obudowie. Każde odchylenie wymiarowe styku wpływa na niezawodność połączenia złącza dwupinowego, co jest szczególnie istotne w środowiskach motocyklowych i przemysłowych, gdzie drgania i cykliczne zmiany temperatury występują stale.
Po tłoczeniu zaciski poddawane są powłokowaniu powierzchniowemu, zwykle cyną lub złotem, w zależności od wymagań aplikacji 2-pinowego łącznika. Grubość powłoki kontrolowana jest tak, aby 2-pinowy łącznik spełniał specyfikacje odporności na korozję oraz oporu kontaktowego. Zautomatyzowane linie powłokowania taśmy z rolki na rolkę są bezpośrednio połączone ze stacjami kontroli zacisków, gdzie systemy wizyjne weryfikują geometrię i stopień pokrycia powłoką przed przesłaniem zacisków do montażu. Tak ścisła integracja procesów tłoczenia i powłokowania umożliwia produkcję 2-pinowych łączników w dużych ilościach bez kompromisów dotyczących jakości.
Formowanie obudowy i kontrola wymiarów
Korpus 2-pinowego złącza jest wytwarzany metodą wtrysku z tworzyw termoplastycznych, takich jak PA66 lub PBT, które zostały wybrane ze względu na odpowiednią równowagę wytrzymałości mechanicznej, odporności na wysokie temperatury oraz stabilności chemicznej. W produkcji masowej stosuje się formy wielogniazdowe, działające w sposób ciągły, aby dopasować tempo produkcji do tempa dostawy styków. Każdy korpus musi umożliwiać prawidłowe zaśnięcie styku 2-pinowego złącza na odpowiednią głębokość oraz zawierać zaczep blokujący, który zapewnia bezpieczne utrzymywanie styku pod wpływem sił próbujących go wypchnąć. Zmienność wymiarów między poszczególnymi gniazdami formy stanowi istotne ryzyko; zespoły produkcyjne wykorzystują statystyczną kontrolę procesu (SPC) do monitorowania wymiarów korpusów we wszystkich gniazdach w czasie rzeczywistym.
Technologie automatyzacji w montażu 2-pinowych złączy
Zautomatyzowane systemy wkładania styków
Ręczne wkładanie zacisków nie spełnia wymagań dotyczących prędkości ani spójności w przypadku masowej produkcji 2-pinowych złączy. Automatyczne maszyny do wkładania zacisków otrzymują zaciski na taśmach nośnych, usuwają je z taśmy i cięły do odpowiedniej długości, a następnie wkładają każdy zacisk do obudowy 2-pinowego złącza z kontrolowaną siłą wkładania. Maszyna rejestruje krzywe siły wkładania dla każdego złożonego 2-pinowego złącza. Każde odchylenie od standardowej krzywej siły – które może wskazywać na niepoprawnie umieszczony zacisk lub uszkodzoną obudowę – powoduje automatyczne odrzucenie tego 2-pinowego złącza przed jego przesłaniem dalej w procesie produkcyjnym. To właśnie możliwość monitorowania siły wkładania zapewnia liniom automatycznym istotną przewagę jakościową nad montażem ręcznym w produkcji 2-pinowych złączy.
Współczesne zautomatyzowane systemy wstawiania dla łączników 2-pinowych mogą przetwarzać setki sztuk na godzinę, zachowując prawie zerowy poziom uszkodzeń zacisków. Systemy te są również konfigurowalne, co pozwala jednej maszynie przełączać się między różnymi wariantami łączników 2-pinowych poprzez wymianę narzędzi do wstawiania oraz dostosowanie parametrów siły w oprogramowaniu sterującym. Ta elastyczność jest niezbędna dla zakładów produkujących wiele rodzin łączników 2-pinowych przeznaczonych dla różnych platform motocyklowych lub przemysłowych.
Inspekcja wizyjna i testy końcowe
Po złożeniu łącznika 2-pinowego przechodzi on do etapu kontroli. Systemy wizyjne o wysokiej rozdzielczości wykonują zdjęcia każdego łącznika 2-pinowego z wielu kątów, aby zweryfikować głębokość osadzenia styków, integralność obudowy oraz położenie zaczepu blokującego. Każdy łącznik 2-pinowy, którego styk został osadzony zbyt płytko, obudowa jest pęknięta lub zaczep jest odkształcony, jest automatycznie odrzucany i rejestrowany. Poza kontrolą wizualną stacje testów elektrycznych przeprowadzają pomiary ciągłości, aby upewnić się, że każdy łącznik 2-pinowy zapewnia oczekiwane połączenie stykowe bez anomalii oporu. Taka dwustopniowa weryfikacja – optyczna i elektryczna – gwarantuje, że tylko w pełni zgodne jednostki łączników 2-pinowych przechodzą do etapu pakowania.
Systemy zapewnienia jakości i śledzoność w produkcji masowej
Statystyczna kontrola procesu i monitorowanie w czasie rzeczywistym
Produkcja 2-pinowych złączek w dużych ilościach wymaga czegoś więcej niż kontroli końcowej na linii produkcyjnej. Statystyczna kontrola procesu jest stosowana na każdym kluczowym etapie procesu — od tłoczenia styków po formowanie obudowy i końcową montażową. Operatorzy oraz inżynierowie procesowi monitorują wykresy kontrolne w czasie rzeczywistym, identyfikując trendy, które mogłyby prowadzić do powstania 2-pinowych złączek niezgodnych ze specyfikacją jeszcze przed wystąpieniem jakichkolwiek wad. Na przykład stopniowe zużycie matrycy w prasie tłoczącej objawia się przesunięciem pomiarów geometrii styków, co pozwala zespołowi zaplanować konserwację jeszcze przed tym, jak wymiary styków 2-pinowych złączek wyjdą poza dopuszczalne tolerancje.
Każda partia łączników 2-pin otrzymuje unikalny kod śledzenia, który odnosi się do konkretnej jamy formy, partii zacisków, partii powłoki oraz parametrów maszyny użytych podczas montażu. Jeśli zgłoszony zostanie problem w użytkowaniu łącznika 2-pin z określonej dostawy, system śledzenia umożliwia inżynierom zidentyfikowanie dokładnej przyczyny i precyzyjne określenie zakresu populacji objętej problemem. Infrastruktura śledzenia stała się obecnie standardowym wymaganiem w umowach dostawczych łączników 2-pin do przemysłu motocyklowego.
Opakowanie i zarządzanie wyjściem
Efektywne opakowanie to końcowy etap masowej produkcji 2-pinowych złączy. Zautomatyzowane urządzenia do liczenia i taśmowania umieszczają każde 2-pinowe złącze w taśmach nośnych lub tackach z prędkością linii produkcyjnej, a każde opakowanie jest oznaczone kodem śledzenia. Systemy zarządzania wydajnością śledzą w czasie rzeczywistym ilość wyprodukowanych sztuk w porównaniu do zamówionych przez klienta ilości, automatycznie sygnalizując niedobór lub nadmiar. Tak ścisła koordynacja między linią produkcyjną a systemem zarządzania zamówieniami zapewnia dokładne, terminowe oraz w pełni udokumentowane dostawy 2-pinowych złączy, co jest niezbędne do rejestrów jakościowych klientów.
Często zadawane pytania
Jakie materiały są najczęściej stosowane w obudowach 2-pinowych złączy w masowej produkcji?
Najczęściej stosowanymi materiałami obudowy dla 2-pinowego złącza w produkcji masowej są termoplasty PA66 i PBT. Te żywice zapewniają niezawodną wytrzymałość mechaniczną, dobrą odporność na podwyższone temperatury oraz stabilne zachowanie wymiarowe podczas wtryskiwania, co jest kluczowe dla utrzymania spójnej jakości 2-pinowych złączy w skali przemysłowej.
W jaki sposób automatyczne wkładanie poprawia jakość montażu 2-pinowego złącza?
Automatyczne wkładanie poprawia jakość 2-pinowego złącza poprzez monitorowanie krzywej siły wkładania dla każdego styku umieszczonego w obudowie. Pozwala to systemowi na natychmiastowe wykrywanie niepoprawnie zorientowanych styków, uszkodzonych obudów lub komponentów niezgodnych ze specyfikacją, a także automatyczne odrzucanie każdego 2-pinowego złącza, które nie spełnia kryteriów akceptacji, jeszcze przed jego dostarczeniem do klienta.
Dlaczego śledzoność jest ważna w masowej produkcji 2-pinowych złączy?
Śledzoność umożliwia producentom śledzenie każdego łącznika 2-pinowego z powrotem do konkretnych materiałów, narzędzi i parametrów procesu wykorzystanych podczas jego produkcji. W przypadku wykrycia problemu jakościowego w warunkach eksploatacji dane ze śledzoności pozwalają inżynierom określić dokładnie, które jednostki łączników 2-pinowych są dotknięte, co ogranicza zakres отзwania oraz wspiera szybkie działania korygujące.