
 EN

Kai gamintojams reikia padidinti gamybą, neprarandant kokybės, 2 kontaktų jungiklis tampa vienu iš strategiškai svarbiausių komponentų gamybos linijoje. 2 kontaktų jungiklis – tai kompaktiškas dviejų kontaktų elektros sąsajos elementas, naudojamas automobilių laidų raiščiuose, pramoniniuose valdymo sistemose, vartotojų elektronikoje ir energijos skirstymo surinkimuose. Kadangi 2 kontaktų jungiklis naudojamas beveik kiekviename laidų raiščių segmente, jo gamybos apimtys nuolat yra aukštos, todėl automatizavimas yra būtinas veiksnys, užtikrinantis pageidaujamą gamybos našumą ir sąnaudų efektyvumą.
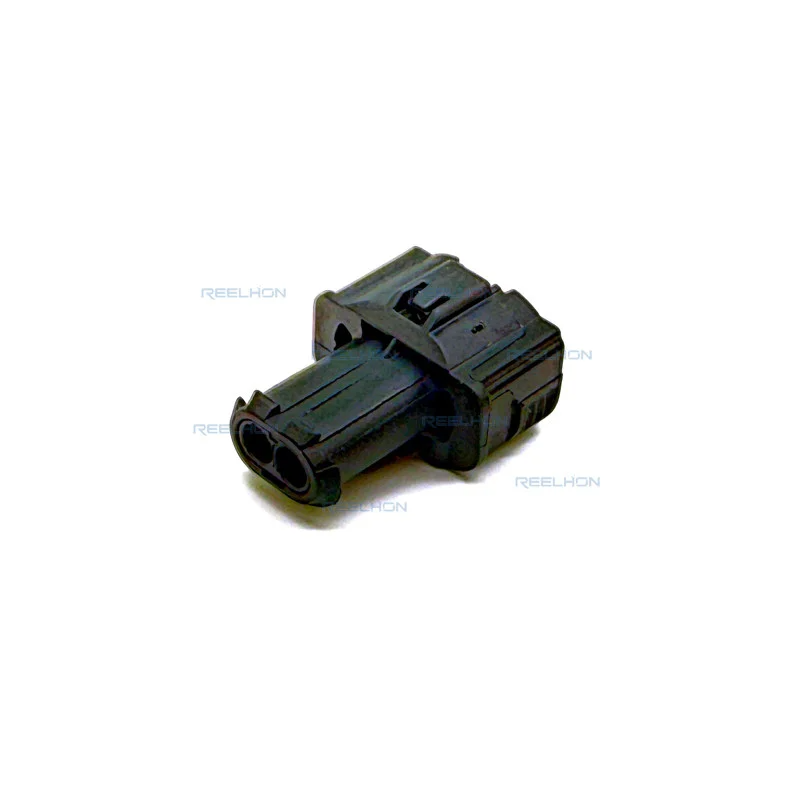
Didelės apimties 2 kontaktų jungtukų gamybos iššūkis yra ne tik gaminti daugiau vienetų. Tai – kiekvieno 2 kontaktų jungtuko gamyba tiksliai pagal nustatytą specifikaciją, nuosekli kontaktų įstatymo kokybė, patikima korpuso užrakto sujungimo veikla ir pakartotinai pasiekiamos matmenų nuokrypių ribos per milijonus ciklų. Šiame straipsnyje nagrinėjama, kaip organizuojamos gamybos sistemos, kad būtų tenkinamos šios reikalavimų sąlygos, kokios automatizavimo technologijos taikomos ir kaip kokybės kontrolė integruojama į kiekvieną 2 kontaktų jungtuko gamybos proceso etapą.
Pagrindiniai 2 kontaktų jungtuko gamybos etapai
Kontaktų štampavimas ir formavimas
Kiekvienas 2 kontaktų jungtis prasideda savo kontaktais. Kontaktų štampavimas atliekamas naudojant progresyviuosius kalapus aukšto greičio presuose, kurie gali formuoti ir pjauti vario lydinių kontaktus dažniu, viršijančiu kelis šimtus smūgių per minutę. Dviem kontaktų jungčiai kontaktai turi pasiekti tikslų geometrinį matmenį, kad būtų užtikrintas tinkamas įstatymo gylis ir elektros kontaktinė jėga korpuso viduje. Bet kokie matmeniniai nuokrypiai kontaktuose veikia 2 kontaktų jungties sujungimo patikimumą, kas ypač svarbu automobilių ir pramonės aplinkoje, kur pastoviai veikia vibracija ir temperatūros ciklai.
Po štampavimo kontaktai padengiami paviršiaus danga, dažniausiai aliuminiu ar aukso sluoksniu, priklausomai nuo 2 kontaktų jungiklio taikymo reikalavimų. Dangos storis kontroliuojamas, kad 2 kontaktų jungiklis atitiktų korozijos atsparumo ir kontaktinės varžos specifikacijas. Automatinės juostos prie juostos dangos linijos tiesiogiai tiekia kontaktus į patikros stotis, kur vaizdo sistemomis tikrinama geometrija ir dangos dengiamumas prieš tai, kai kontaktai patenka į surinkimo etapą. Ši glaudžiai sujungta štampavimo ir dangos procesų grandinė leidžia 2 kontaktų jungiklių gamybos linijai pasiekti didelį gamybos našumą be kokybės kompromisų.
Korpuso liejimas ir matmenų kontrolė
2 kontaktų jungiklio korpusas yra liejamas į formą iš termoplastinių dervų, pvz., PA66 ar PBT, kurios pasirinktos dėl jų mechaninės stiprybės, šilumos atsparumo ir cheminės stabilumo pusiausvyros. Masinėje gamyboje daugiapušės formos veikia nuolat, kad būtų suderinta su kontaktų padavimo tempu. Kiekvienas korpusas turi leisti 2 kontaktų jungiklio kontaktui įsprinti tam tikru gyliais, o užrakinamasis spyruoklinis lankstas turi patikimai laikyti kontaktą prieš ištraukimo jėgas. Formos įrankių kaita tarp skylės ir skylės yra didelė rizika, todėl gamybos komandos naudoja statistinį procesų valdymą, kad realiuoju laiku stebėtų korpusų matmenis visose skylėse.
Automatizavimo technologijos 2 kontaktų jungiklių surinkime
Automatiniai kontaktų įdėjimo sistemos
Rankinis kontaktų įdėjimas negali atitikti didelio apimties 2 kontaktų jungiklių gamybos reikalavimų dėl greičio ar nuoseklumo. Automatiniai įdėjimo įrenginiai gauna kontaktus ant nešiklio juostų, nuima juos nuo juostų ir supjausto į reikiamą ilgį, tada kiekvieną kontaktą įdeda į 2 kontaktų jungiklio korpusą su kontroliuojama įdėjimo jėga. Įrenginys įrašo įdėjimo jėgos kreives kiekvienam surinktam 2 kontaktų jungikliui. Bet koks nuokrypis nuo standartinės jėgos kreivės, kuris gali rodyti neteisingai išdėstytą kontaktą arba pažeistą korpusą, automatiškai sukelia to 2 kontaktų jungiklio atmestį prieš tai, kol jis patenka į kitas gamybos etapus. Būtent ši jėgos stebėjimo galimybė suteikia automatizuotoms linijoms reikšmingą kokybės pranašumą prieš rankinę 2 kontaktų jungiklių surinkimą.
Šiuolaikinės automatinės įdėjimo sistemos dviems kontaktų jungtukams gali per valandą apdoroti šimtus vienetų, išlaikydamos beveik nulinį kontaktų pažeidimų rodiklį. Šios sistemos taip pat yra perkonfigūruojamos, leisdamos vienai mašinai perjungti tarp skirtingų dviejų kontaktų jungtukų variantų keičiant įdėjimo įrankius ir reguliuojant jėgos parametrus valdymo programinėje įrangoje. Ši lankstumas yra būtinas gamybos įmonėms, kurios gamina kelias dviejų kontaktų jungtukų šeimas skirtingoms automobilių ar pramonės platformoms.
Vaizdo tikrinimas ir galutinio produkto bandymas
Kai 2 kontaktų jungtis sumontuojama, ji patenka į kontrolės etapą. Aukštos raiškos vaizdo sistemos nufotografuoja kiekvieną 2 kontaktų jungtį iš kelių kampų, kad patikrintų kontaktų įstatymo gylį, korpuso vientisumą ir užraktinio spyruoklinio lankščiojo elemento padėtį. Bet kuri 2 kontaktų jungtis, kurios kontaktai įstatyti per sekliai, kurio korpusas įtrūkęs arba kurio užraktas deformuotas, automatiškai atmestina ir įrašoma į žurnalą. Be vizualinės kontrolės, elektros bandymo stotys atlieka nuolatinės srovės tikrinimus, kad įsitikintų, jog kiekviena 2 kontaktų jungtis užtikrina tikėtiną laidų jungtį be pasipriešinimo netolygumų. Šis dvigubo patikrinimo – optinio ir elektrinio – metodas užtikrina, kad į pakuotę būtų siunčiamos tik visiškai atitinkančios specifikacijas 2 kontaktų jungtys.
Kokybės valdymo sistemos ir sekamumas didelėse gamybos apimtyse
Statistinis procesų valdymas ir realaus laiko stebėjimas
Didelės apimties 2 kontaktų jungiklių gamybai reikia daugiau nei tik galutinės patikros. Kiekviename kritiniame proceso etape – nuo kontaktų štampavimo iki korpusų liejimo ir galutinės surinkimo – taikoma statistinė proceso kontrolė. Operatoriai ir procesų inžinieriai realiuoju laiku stebi kontrolės diagramas, nustatydami tendencijas, kurios gali sukelti neatitikimų 2 kontaktų jungiklių gamybos rezultatuose dar prieš tai įvykstant defektams. Pavyzdžiui, palaipsniui dėvėjantis štampavimo preso šablonas pasireiškia kontaktų geometrijos matavimų poslinkiu, leidžiant komandai suplanuoti techninę prižiūrą dar prieš tai, kai 2 kontaktų jungiklio kontaktų matmenys išeis už leistinų nuokrypių ribų.
Kiekvienai 2 kontaktų jungiklio gamybos partijai priskiriamas unikalus sekamosios informacijos kodas, kuris susieja su konkrečia formos ertme, kontaktų partija, metalo dengimo partija ir montavimo metu naudotais įrenginio parametrais. Jei pranešama apie problemą lauke su konkrečios siuntos 2 kontaktų jungikliu, sekamosios informacijos sistema leidžia inžinieriams tiksliai nustatyti šakninę problemos priežastį ir tiksliai nustatyti paveiktų gaminių apimtį. Ši sekamosios informacijos infrastruktūra dabar yra standartinė automobilių pramonėje reikalaujama sąlyga, taikoma 2 kontaktų jungiklių tiekimo sutartyse.
Pakavimas ir išvesties valdymas
Efektyvus supakuojimas yra 2 kontaktų jungiklių didelės gamybos apimties galutinis etapas. Automatiniai skaičiavimo ir juostelėjimo įrenginiai kiekvieną 2 kontaktų jungiklį įdeda į nešiklio ritėles arba dėklo dėžutes gamybos linijos greičiu, o kiekvienas paketas žymimas sekamosios kilmės kodu. Išvesties valdymo sistemos realiuoju laiku stebi gamybos kiekius prieš kliento užsakymų kiekius, automatiškai įspėdamos apie trūkumus ar perteklius. Šis tikslus derinimas tarp gamybos linijos ir užsakymų valdymo sistemos užtikrina, kad 2 kontaktų jungikliai būtų pristatomi tiksliai, laiku ir visiškai dokumentuoti kliento kokybės įrašams.
Dažniausiai užduodami klausimai
Kokie medžiagų tipai dažniausiai naudojami 2 kontaktų jungiklių korpusuose didelės gamybos apimties gamyboje?
Dažniausiai naudojamos 2 kontaktų jungiklio korpuso medžiagos didelės apimties gamyboje yra PA66 ir PBT termoplastai. Šios dervos užtikrina patikimą mechaninę stiprumą, gerą atsparumą padidintoms temperatūroms ir stabilų matmenų išlaikymą įliejant į formą, visi šie veiksniai yra būtini, kad būtų išlaikyta nuosekli 2 kontaktų jungiklių kokybė masinėje gamyboje.
Kaip automatinis įdėjimas pagerina 2 kontaktų jungiklio surinkimo kokybę?
Automatinis įdėjimas pagerina 2 kontaktų jungiklio kokybę stebėdamas įdėjimo jėgos kreivę kiekvienam terminalui, įdedamam į korpusą. Tai leidžia sistemai realiuoju laiku aptikti neteisingai orientuotus terminatus, pažeistus korpusus arba nesutinkančius techninių reikalavimų komponentus ir automatiškai atmesti bet kurį 2 kontaktų jungiklį, kuris neatitinka priėmimo kriterijų, dar prieš jį pristatant klientui.
Kodėl sekamumas yra svarbus didelės apimties 2 kontaktų jungiklių gamyboje?
Sekamumas leidžia gamintojams stebėti kiekvieną 2 kontaktų jungtį ir nustatyti tiksliai, iš kokių medžiagų, įrankių ir technologijos parametrų ji buvo pagaminta. Jei lauke aptinkama kokybės problema, sekamumo duomenys leidžia inžinieriams tiksliai nustatyti, kurios 2 kontaktų jungties vienetai yra paveikti, taip sumažinant atšaukimo apimtį ir skatinant greitą taisomąją veiksmų vykdymą.