
 EN

عندما يحتاج المصنعون إلى زيادة الإنتاج دون التفريط في الجودة، فإن موصل ذو دبوسين يصبح أحد المكونات الأكثر أهمية استراتيجيًا في خط الإنتاج. ويعتبر موصل ذو دبوسين واجهة كهربائية مدمجة ذات طرفين، ويُستخدم على نطاق واسع في حزم الأسلاك الخاصة بالسيارات، وأنظمة التحكم الصناعي، والإلكترونيات الاستهلاكية، وتجميعات توزيع الطاقة. وبما أن موصل ذو دبوسين يظهر في كل قطاع تقريبًا من حزم الأسلاك، فإن الطلب على إنتاجه مرتفع باستمرار، ما يجعل الأتمتة عاملًا حاسمًا للحفاظ على معدلات الإنتاج وكفاءة التكلفة.
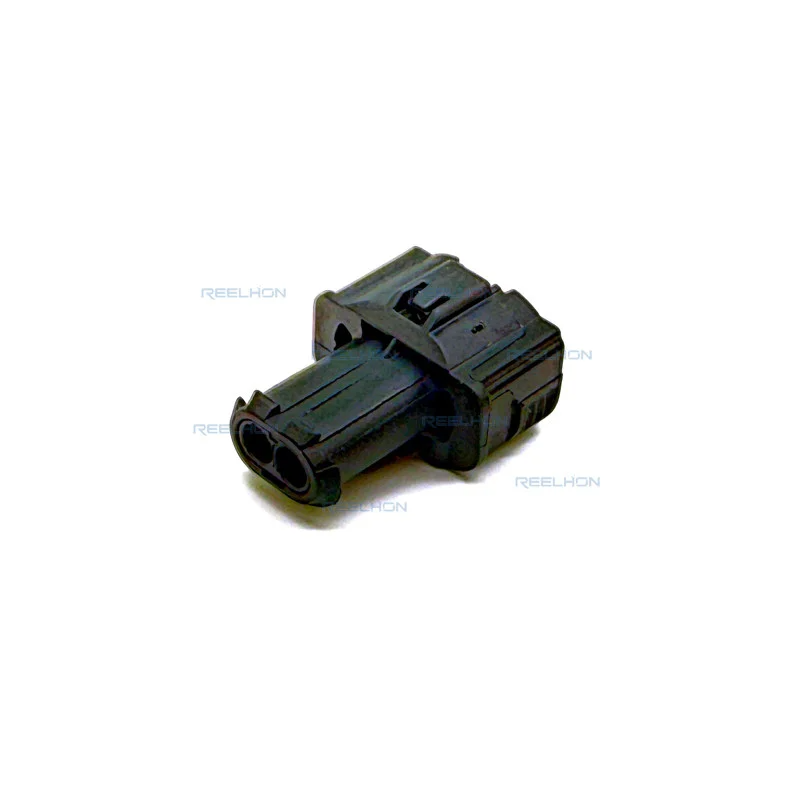
إن التحدي المتعلق بإنتاج موصلات ذات دبوسين بكميات كبيرة لا يقتصر فقط على زيادة عدد الوحدات المنتَجة، بل يشمل أيضًا تصنيع كل موصل ذي دبوسين بدقة متناهية وفق المواصفات المطلوبة، مع ضمان ثبات موقع الطرفين الكهربائيين، وانغلاق موثوق لقفل الغلاف، والمحافظة على تحملات أبعاد قابلة للتكرار عبر ملايين الدورات. ويستعرض هذا المقال كيفية هيكلة أنظمة الإنتاج لتلبية هذه المتطلبات، والتقنيات الآلية المستخدمة، وكيفية دمج ضبط الجودة في كل مرحلة من مراحل سير عمل تصنيع موصلات ذات دبوسين.
المراحل الأساسية لإنتاج موصل الدبوسين
ختم وتشكيل الطرفية
يبدأ كل موصل دبوسين بطرفيته. ويتم ختم الطرفية باستخدام قوالب تدريجية على مكابس عالية السرعة، والتي يمكنها تشكيل وقص طرفيات سبيكة النحاس بمعدل يتجاوز عدة مئات من الضربات في الدقيقة. أما بالنسبة لموصل الدبوسين، فيجب أن تحقق الطرفية هندسة دقيقة لضمان عمق الإدخال المناسب وقوة التلامس الكهربائي داخل الغلاف. وأي انحراف أبعادي في الطرفية يؤثر على موثوقية اقتران موصل الدبوسين، وهي مسألة بالغة الأهمية خاصةً في البيئات automotive والصناعية التي تتعرض باستمرار للاهتزاز والتغيرات الحرارية.
بعد عملية التشكيل بالضغط، تمر الطرفيات بعملية طلاء سطحي، وعادةً ما يكون ذلك بالقصدير أو الذهب حسب متطلبات تطبيق موصل الدبوسين. ويتم التحكم في سماكة الطلاء لضمان أن يلبي موصل الدبوسين مواصفات مقاومة التآكل ومقاومة التوصيل. وتغذّي خطوط الطلاء الأوتوماتيكية ذات النظام المتواصل (من لفافة إلى لفافة) محطات فحص الطرفيات مباشرةً، حيث تتحقق أنظمة الرؤية من الهندسة والغطاء الطلائي قبل انتقال الطرفيات إلى مرحلة التجميع. وهذه التكامل الوثيق بين عمليتي التشكيل بالضغط والطلاء هو ما يجعل خط إنتاج موصل الدبوسين قادرًا على تحقيق إنتاج عالي الحجم دون المساس بالجودة.
صب جسم الموصل والتحكم في الأبعاد
يتم صب غلاف موصل ثنائي الدبوس (2-pin) بالحقن من راتنجات البلاستيك الحراري مثل PA66 أو PBT، والتي تُختار لموازنتها بين القوة الميكانيكية ومقاومة الحرارة والاستقرار الكيميائي. وفي الإنتاج الضخم، تُشغل قوالب متعددة التجاويف باستمرار لتتوافق مع معدل إمداد الموصلات. ويجب أن يسمح كل غلاف بانغراز موصل ثنائي الدبوس في العمق الصحيح، مع مزلاج تثبيت يثبت الموصل بإحكام ضد قوى السحب. ويمثل التباين بين التجاويف في قوالب الصب خطرًا كبيرًا، ولذلك يستخدم فريق الإنتاج ضبط العمليات الإحصائي لمراقبة أبعاد الأغلفة في جميع التجاويف بشكلٍ فوري.
تقنيات الأتمتة في تجميع موصل ثنائي الدبوس
أنظمة إدخال الموصلات الآلية
لا يمكن لعملية إدخال الموصلات يدويًّا أن تلبّي متطلبات السرعة أو الاتساق المفروضة في إنتاج موصلات ذات دبوسين بكميات كبيرة. وتتلقّى آلات الإدخال الآلي الموصلات على شرائط حاملة، ثم تقوم بإزالتها من هذه الشرائط وقصّها إلى الطول المطلوب، وإدخال كل موصل في غلاف موصل ذي دبوسين باستخدام قوة إدخال مضبوطة. كما تسجّل الآلة منحنيات قوة الإدخال لكل موصل ذي دبوسين يتم تركيبه. ويؤدّي أي انحراف عن منحنى القوة القياسي — الذي قد يشير إلى عدم انتظام في وضع الموصل أو تلف في الغلاف — إلى رفض هذا الموصل ذي الدبوسين تلقائيًّا قبل أن ينتقل إلى المرحلة التالية في خط الإنتاج. وهذه القدرة على مراقبة قوة الإدخال هي ما يمنح خطوط التجميع الآلي ميزةً جوهريةً من حيث الجودة مقارنةً بالتجميع اليدوي في إنتاج الموصلات ذات الدبوسين.
أنظمة الإدخال الآلية الحديثة لمُوصِل الدبوسين يمكنها معالجة مئات الوحدات في الساعة مع الحفاظ على معدلات تلف التوصيلات قريبة من الصفر. كما يمكن إعادة تهيئة هذه الأنظمة، ما يسمح لآلة واحدة بالتبديل بين أنواع مختلفة من موصلات الدبوسين عبر تغيير أدوات الإدخال وضبط معايير القوة في برنامج التحكم. وتكتسب هذه المرونة أهميةً بالغةً في المرافق التي تُنتج عائلات متعددة من موصلات الدبوسين لمختلف المنصات automotive أو الصناعية.
الفحص البصري واختبار نهاية الخط
بمجرد تركيب موصل ذي وَصْلَتَيْن، يدخل مرحلة الفحص. وتلتقط أنظمة الرؤية عالية الدقة صورًا لكل موصل ذي وَصْلَتَيْن من زوايا متعددة للتحقق من عمق تثبيت الطرفية، وسلامة غلاف الموصل، وموقع رافعة القفل. ويتم رفض أي موصل ذي وَصْلَتَيْن تُركّب طرفية فيه بشكل سطحي جدًّا، أو يكون غلافه متصدعًا، أو تكون رافعة القفل فيه مشوهة تلقائيًّا، ويُسجَّل في السجل. وبجانب الفحص البصري، تطبّق محطات الاختبار الكهربائي فحوصات التوصيل لضمان أن يوفّر كل موصل ذي وَصْلَتَيْن مسار تلامسٍ متوقعًا دون وجود أي شذوذ في المقاومة. ويضمن هذا النهج المزدوج المكوّن من التحقق البصري والكهربائي أن تنتقل إلى مرحلة التغليف فقط الوحدات الكاملة المطابقة للمواصفات من موصلات ذات وَصْلَتَيْن.
أنظمة الجودة وإمكانية التعقّب في الإنتاج عالي الحجم
الرقابة الإحصائية على العمليات والرصد في الوقت الفعلي
يتطلب إنتاج موصل ثنائي الدبوس بكميات كبيرة أكثر من الفحص في نهاية خط الإنتاج. ويُطبَّق التحكم الإحصائي في العمليات عند كل خطوة عملية حرجة، بدءًا من ختم الطرفية ووصولًا إلى صب الغلاف وتجميعه النهائي. ويقوم المشغلون ومهندسو العمليات برصد مخططات التحكم في الوقت الفعلي، لتحديد الاتجاهات التي قد تؤدي إلى إنتاج موصل ثنائي الدبوس غير المطابق للمواصفات قبل حدوث العيوب فعليًّا. فعلى سبيل المثال، يظهر التآكل التدريجي للقالب في آلة الختم على شكل انزياح في قياسات هندسة الطرفية، ما يمكِّن الفريق من جدولة أعمال الصيانة قبل أن تنحرف أبعاد طرفية الموصل ثنائي الدبوس عن الحدود المسموح بها.
يُخصَّص لكل دفعة إنتاج من موصلات ذات دبوسين رمز تتبع فريد يرتبط بتجويف القالب المحدد، ودفعة الطرفيات، ودفعة الطلاء، ومواصفات الجهاز المستخدمة أثناء التجميع. وإذا أُبلغ عن مشكلة ميدانية تتعلق بموصل ذي دبوسين من شحنة معينة، فإن نظام التتبع يمكِّن المهندسين من عزل السبب الجذري وتحديد نطاق السكان المتأثرين بدقة. وقد أصبحت هذه البنية التحتية للتتبع الآن متطلَّبًا قياسيًّا في اتفاقيات توريد موصلات السيارات ذات الدبوسين.
التغليف وإدارة المخرجات
التغليف الفعّال هو المرحلة النهائية لإنتاج موصل ثنائي الدبوس بكميات كبيرة. وتقوم آلات العد واللف الآلية بتحميل كل موصل ثنائي الدبوس في لفات ناقلة أو أطباق عند سرعة الخط، مع وضع رمز إمكانية التتبع على كل عبوة. وتتولى أنظمة إدارة المخرجات تتبع أعداد الإنتاج في الوقت الفعلي مقارنةً بكميات الطلبات المقدمة من العملاء، وتنبيه الفريق تلقائيًّا في حال وجود نقص أو فائض. ويضمن هذا التنسيق الوثيق بين خط الإنتاج ونظام إدارة الطلبات أن تكون تسليمات موصل ثنائي الدبوس دقيقةً وفي الموعد المحدَّد، ومُوثَّقة بالكامل لسجلات جودة العملاء.
الأسئلة الشائعة
ما المواد الأكثر استخدامًا عادةً في غلاف موصل ثنائي الدبوس لإنتاج الكميات الكبيرة؟
تُعد مواد التغليف الأكثر شيوعًا لموصِل ثنائي الطرف (2 pin) في الإنتاج الضخم هي البولي أميد 66 (PA66) والبولي بوتيلين تيرفثالات (PBT)، وهما من البلاستيكيات الحرارية. وتوفّر هاتان المادتان مقاومة ميكانيكية موثوقة، ومقاومة جيدة لدرجات الحرارة المرتفعة، وسلوكًا بعديًّا مستقرًّا أثناء عملية الحقن، وكلُّ هذه الخصائص ضرورية للحفاظ على جودة متسقة لموصِلات ثنائية الأطراف (2 pin) عند التصنيع بكميات كبيرة.
كيف يحسّن الإدخال الآلي جودة تجميع الموصل ثنائي الأطراف (2 pin)؟
يحسّن الإدخال الآلي جودة الموصل ثنائي الأطراف (2 pin) من خلال رصد منحنى قوة الإدخال لكل طرف يتم إدخاله في الغلاف. ويسمح هذا النظام بالكشف الفوري عن الأطراف غير المحاذاة بشكل صحيح، أو الأغلفة التالفة، أو المكونات الخارجة عن المواصفات، مع رفض أي موصل ثنائي أطراف (2 pin) لا يستوفي معايير القبول تلقائيًّا قبل وصوله إلى العميل.
لماذا تكتسي إمكانية التعقّب أهميةً بالغةً في تصنيع الموصلات ثنائية الأطراف (2 pin) بكميات كبيرة؟
تتيح إمكانية التتبع للمصنّعين تعقُّب كل موصل ثنائي الدبوس حتى المواد المحددة، وأدوات التصنيع، وعناصر عملية الإنتاج التي استُخدمت أثناء تصنيعه. وإذا تم اكتشاف مشكلة في الجودة في الموقع، فإن بيانات التتبع تُمكِّن المهندسين من تحديد الوحدات المحددة من الموصلات ثنائية الدبوس التي تأثرت بهذه المشكلة بدقة، مما يقلل نطاق الاستدعاء ويُسهم في اتخاذ إجراءات تصحيحية سريعة.