
 EN
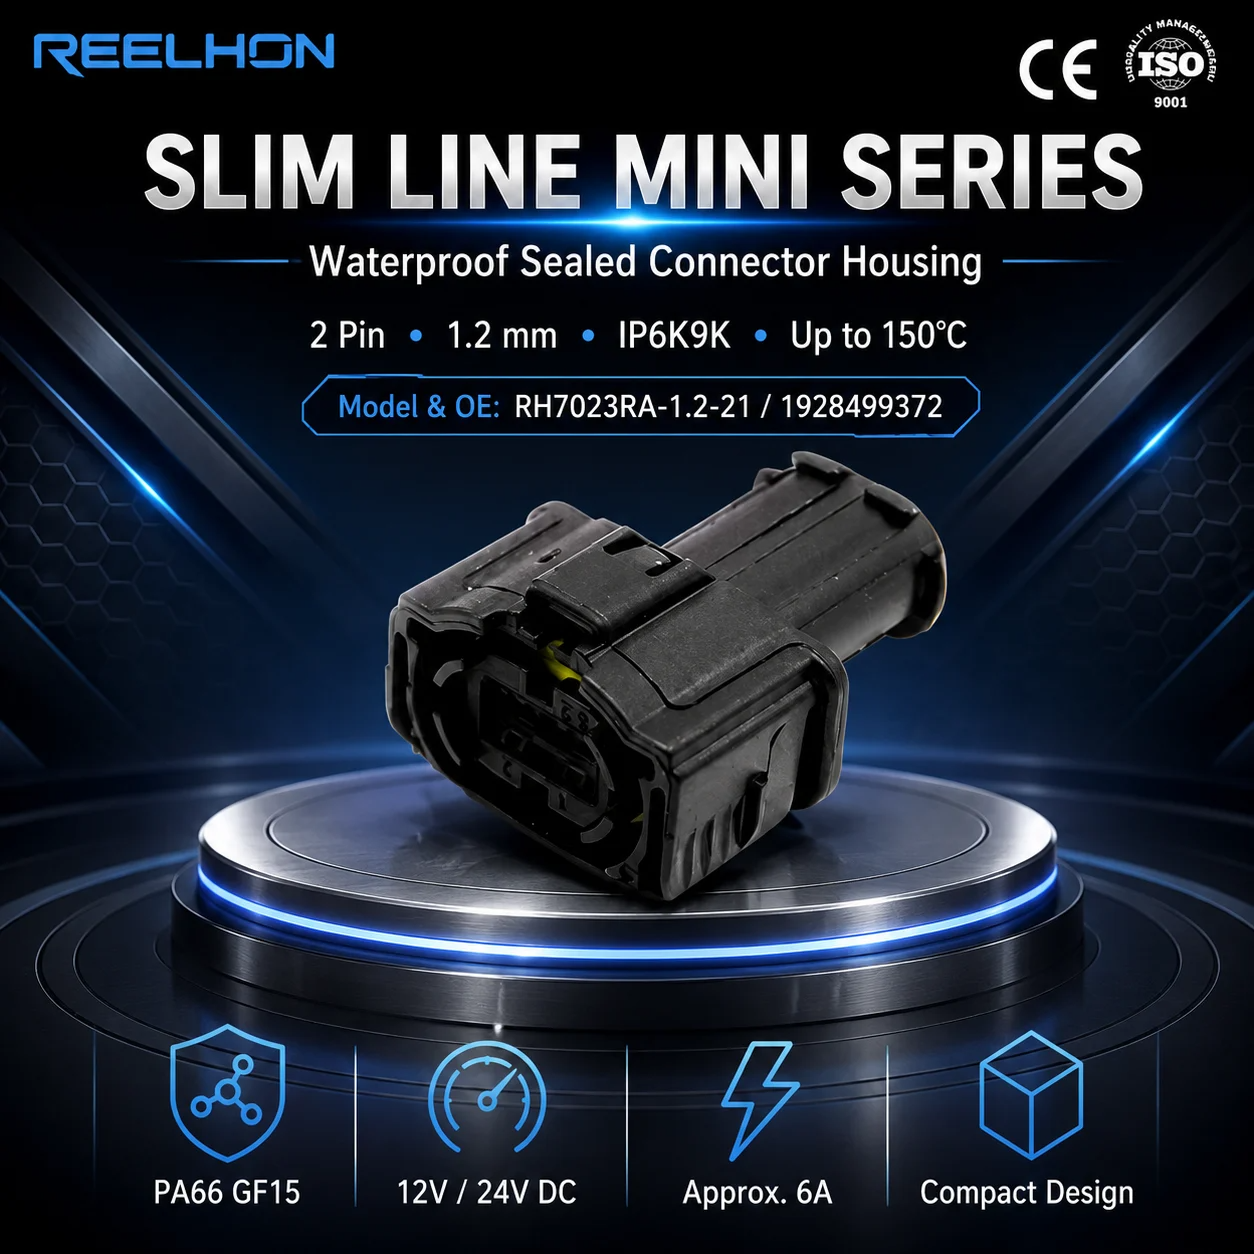
При производството на подсглобяеми компоненти всеки елемент трябва да пристигне готов за монтаж. A съединител с 2 контакта може да изглежда просто, но точността му по размери, цялостността на корпуса и качеството на завършването директно влияят върху производителността на линията. Когато 2-контактен конектор се изработва по поръчка чрез инжекционно формоване, за да съответства точно на специфичната схема на кабелната система на дадена фабрика, това елиминира необходимостта от корекции при монтажа, намалява спиранията на производствената линия и поддържа циклите на сглобяване в рамките на графика. Заводите за предварителна сглобяване в автомобилната, битовата техника и индустриалното оборудване все по-често изискват 2-контактни кабели с конектори, изработени по поръчка чрез инжекционно формоване, вместо готови решения, точно защото при монтажа трябва да са идеално подходящи по форма, функционалност и завършено изпълнение.

Специално проектираните кабелни съединители с 2 контакта са разработени според специфичните изисквания на всяка производствена площадка. Формата на формата за леене, калибърът на жицата, цветовото кодиране на изолацията и общата дължина на кабела се определят по време на етапа на проектиране, така че всеки 2-контактен съединител да се монтира директно в целевата подсборка без необходимост от модификации. Този ниво на прецизност е това, което отличава производствено оптимизирания 2-контактен съединител от обикновен компонент, закупен от каталог. Разбирането на факторите, които определят процеса на спецификация, помага на екипите по набавки и инженеринг в заводите за подсборки да вземат по-добри решения относно източниците за доставка при всеки поръчка на 2-контактен съединител.
Защо заводите за подсборки специфицират специално проектирани модели
Проблемът с монтажа при стандартните части за 2-контактни съединители
Стандартният 2-контактен конектор е проектиран да обслужва широк пазар, което означава, че размерите му, ъгълът на изход на кабела и профилът на корпуса представляват компромис между много приложения. В завод за субсборки с тесни ограничения за опаковане този компромис създава реални проблеми. 2-контактният конектор, който не се поставя плътно до скоба или чийто изход на кабела се сблъсква със съседен компонент, принуждава монтажниците да прилагат импровизации, което внася рискове за качеството и забавя цикъла на производството. Персонализираните формовани конструкции елиминират този недостатък, като произвеждат 2-контактен конектор с форма, специално разработена за инсталационното пространство, дефинирано от инженерите на завода.
Последователност при големи обеми на производството
Подсборните заводи често използват хиляди единици 2-контактни конектори на смяна. При такъв обем дори незначителните отклонения между отделните партиди на стандартен 2-контактен конектор водят до сортиране, преизработване или брак в по-нататъшното производство. Персонализираният формован 2-контактен конектор се произвежда чрез фиксирана инструментална оснастка и контролирани параметри на обвиването, така че всяка единица в една производствена партида е размерно идентична на предходната. Тази последователност е критична, когато 2-контактният конектор захранва автоматизирана станция за вмъкване или клетка за затягане с контролиран въртящ момент, където трябва да се минимизира натрупването на допуски.
Основни проектирани параметри за персонализиран кабел с 2-контактен конектор
Материал на корпуса, спецификация на кабела и начин на завършване
При определяне на специален кабел с 2-контактен конектор инженерните екипи трябва да дефинират няколко взаимозависими параметъра. Материалът за корпуса на 2-контактния конектор трябва да се избере въз основа на работната температура, химичното въздействие и изискванията на UL или автомобилните изисквания за запалимост. Калибърът на жицата и типа й на изолация трябва да отговарят на номиналния ток и изискванията за гъвкавост по маршрута на кабелната система. Вида на завършване на края на 2-контактния конектор трябва да съответства на съединителния гнездов контакт, който вече е инсталиран в подсборката – независимо дали става дума за плосък контакт, пин или контакт за опресване. Правилното вземане на всички три решения по време на фазата на проектиране означава, че готовият кабел с 2-контактен конектор няма да изисква никаква корекция на производственото равнище.
Геометрия на обвивката и разтоварване от напрежение
Тялото с овермолд на персонализирания 2-контактен конектор изпълнява едновременно две функции. Първо, то запечатва зоната на завършване, за да защити контактите на 2-контактния конектор от влага, прах и триене, предизвикано от вибрации. Второ, то осигурява контролирано разтоварване на напрежението, така че повтарящото се огъване на кабела по време на сглобяване или поддръжка да не предизвика умора на проводниците в зоната на опресване. За предприятия за подсглобяване, които прокарват кабели през тесни завои, геометрията на овермолда на 2-контактния конектор може да включва дефиниран ъгъл на изход, който насочва кабела в правилното положение, без да напряга изолацията. Това е детайл, който стандартният готов за употреба 2-контактен конектор не може да осигури, поради което персонализираното овермолд представлява решаващо инженерно предимство.
Съображения относно набавяне и интеграция за екипите по набавяне в заводите
Квалификация и одобрение на пробни образци за програма за 2-контактен конектор
Въвеждането на персонализиран кабел с 2-контактен конектор в линията за субсборка изисква структуриран процес за квалификация. Доставчикът на 2-контактния конектор трябва да произведе пробни образци от първата партида, които се измерват спрямо утвърдената от завода техническа чертежна документация. Електрическата проводимост, силата за задържане на контактите и здравината на обвивката (overmold) се проверяват за всеки нов дизайн на 2-контактен конектор преди да бъде разрешено масовото производство. Заводите, които пропускат официалната инспекция на първата партида за нов 2-контактен конектор, често срещат скрити повреди по време на производството, които са скъпи и трудни за проследяване до нивото на конектора. Дисциплинираната процедура за одобрение на пробните образци защитава завода и дава на доставчика на 2-контактния конектор ясни критерии за приемане, които той може последователно да изпълнява.
Планиране на водещо време и стратегия за запаси за веригата за доставка на 2-контактен конектор
Персонализираните формовани кабели с 2-контактен конектор имат по-дълги водни срокове в сравнение с каталожните части, тъй като преди започване на производството трябва да бъде изработено и валидирано инструментариумът. Екипите за набавяне на подсборки трябва да вземат предвид водния срок за изработка на инструментариум за 2-контактен конектор – няколко седмици – при планирането на графиците за стартиране на програмите си. След като инструментариумът бъде одобрен, доставката на 2-контактни конектори може да се управлява чрез рамкови поръчки с планирани релизи, което помага на доставчика да поддържа стабилно производство, докато предоставя на завода прогнозируеми нива на наличност. Добре управлявана програма за доставка на 2-контактни конектори включва и одобрен алтернативен доставчик, за да се избегне спиране на линията за подсборки при нарушение в доставките от един-единствен доставчик. Планирането на резервни запаси за 2-контактни конектори въз основа на исторически данни за потребление допълнително намалява риска за спиране на производствената линия по време на периоди на връхно търсене.
Често задавани въпроси
Какво прави персонализирания формован 2-контактен конектор различен от стандартния?
Персонализираната формована 2-контактна вилка се изработва според специфичен инженерен чертеж, който определя геометрията на корпуса, спецификацията на жицата и формата на обвивката. Стандартната 2-контактна вилка използва универсален дизайн, предназначен за множество приложения, който може да не отговаря на размерните или експлоатационните изисквания на конкретно производствено подразделение. Персонализираните инструменти гарантират, че всяка 2-контактна вилка в серийното производство е идентична и готова за монтиране без допълнителни модификации.
Как персонализираният кабел с 2-контактна вилка подобрява ефективността на линията за субмонтиране?
Когато 2-контактната вилка е проектирана така, че да съответства на монтажното пространство и интерфейса за съчетаване на целевото субмонтиране, монтажниците нямат нужда да коригират, прилагат принудително усилие или да преработват връзката. Това спестява време за единица, намалява риска от повредени контакти и осигурява непрекъснатата работа на автоматизираното оборудване за монтиране без заклещвания. Прецизно проектираната 2-контактна вилка директно допринася за по-нисък процент на дефектни изделия и по-бъръз цикъл на сглобяване.
Каква документация трябва да поиска една фабрика за субсъборки при набавяне на специален 2-контактен конектор?
Фабриките трябва да поискат пълна инженерна чертежна документация, доклад за първата пробна инспекция, сертификат за материала и резултати от електрическите изпитания за всеки нов проект на специален 2-контактен конектор. Тези документи потвърждават, че 2-контактният конектор отговаря на уговорената спецификация и осигуряват база за текущи аудити на качеството. Запазването на тази документация също подпомага изискванията за проследимост в автомобилните и регулираните промишлени вериги за доставки, където 2-контактният конектор трябва да се свърже с конкретна производствена партида.