
 EN
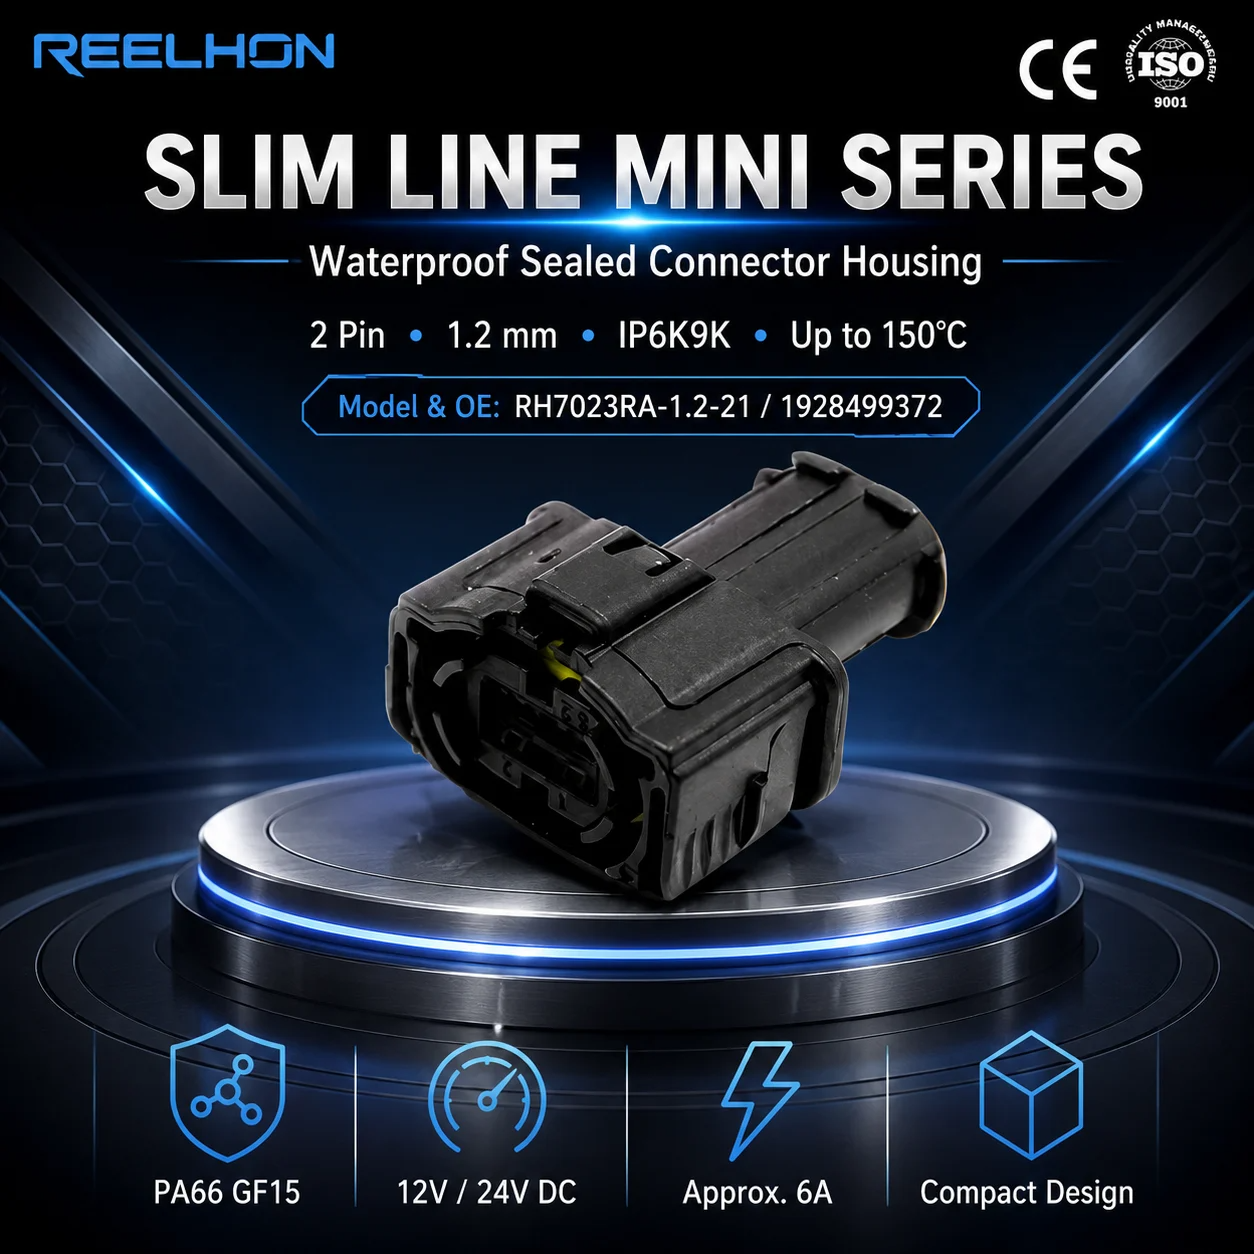
یک قابل اتکا اتصالدهنده دو پینی کانکتور ۲ پین یکی از اساسیترین اجزای هر سیستم سیمکشی برقی است، اما دستیابی به مقاومت تماس پایدار در هر واحد تولیدی نیازمند انضباط سختگیرانه در فرآیند تولید است. چه در هارنسهای سیمکشی خودرو، چه در پنلهای کنترل صنعتی یا دستگاههای الکترونیکی مصرفی، کانکتور ۲ پین باید عملکرد الکتریکی یکنواختی را در طول هزاران چرخه اتصال و در محدوده گستردهای از شرایط محیطی فراهم کند. چالشی که هر کارخانه با آن روبرو است، تنها تولید کانکتور ۲ پینی نیست که کار کند — بلکه تولید کانکتوری است که بهصورت قابلپیشبینی و همواره در مقیاس بالا کار کند.
مقاومت الکتریکی تماس، معیاری برای سنجش میزان مقاومتی است که یک اتصالدهندهٔ دو پینی در نقطهٔ تماس دو سطح هادی ایجاد میکند. وقتی مقاومت تماس بیش از حد بالا یا ناپایدار باشد، مدارها با افت ولتاژ، افزایش گرما و قطع سیگنال مواجه میشوند — همهٔ این موارد خرابیهای جدی در کاربردهای حیاتی محسوب میشوند. درک اینکه کارخانهها چگونه این پارامتر را طراحی و کنترل میکنند، نشان میدهد که کیفیت یک اتصالدهندهٔ دو پینی را نباید بهسادگی پذیرفت و تصمیمات مربوط به فرآیند تولید به اندازهٔ انتخاب مواد اهمیت دارد.
انتخاب مواد و مهندسی ترمینال برای اتصالدهندهٔ دو پینی
گزینههای فلزی هادی که عملکرد را تعیین میکنند
مقاومت الکتریکی تماس هر اتصالدهنده دوپین از فلز پایهای که برای ترمینالهای آن انتخاب میشود، آغاز میگردد. آلیاژهای مس — بهویژه برنج و برنز فسفری — سهم برجستهای دارند، زیرا ترکیب عالی از هدایت الکتریکی، نیروی فنری مکانیکی و قابلیت شکلپذیری را ارائه میدهند. ترمینال اتصالدهنده دوپین ساختهشده از آلیاژ مس با کیفیت بالا، حتی پس از چندین چرخه اتصال و جداسازی مکرر، نیروی قفلکنندگی خود را حفظ میکند که این امر مستقیماً افزایش مقاومت تماس را در طول عمر خدمات محصول جلوگیری میکند. کارخانههایی که از آلیاژهای مس با کیفیت بالا تأمین میکنند، در گواهینامههای ثابت مواد اولیه سرمایهگذاری میکنند تا تغییرات بین دفعات تولیدی را که ممکن است عملکرد هر اتصالدهنده دوپین تولیدشده را تحت تأثیر قرار دهد، از بین ببرند.
فرآیندهای روکشزنی که سطح تماس را محافظت میکنند
پوشش سطحی برای حفظ مقاومت تماس در یک اتصالدهنده دو پینی بسیار حیاتی است. پوشش طلا در کاربردهای حساس به سیگنال استفاده میشود، زیرا طلا بهطور کامل در برابر اکسید شدن مقاومت میکند و تماس فلزی-فلزی بینقصی را حفظ مینماید که عملکرد با مقاومت پایین را تعریف میکند. برای طراحیهای اتصالدهنده دو پینی با جریان بالاتر، پوشش قلع یا قلع-سرب از نظر اقتصادی مقرونبهصرفهتر است و همچنان محافظت مؤثری در برابر اکسید شدن فراهم میکند. کارخانهها ضخامت پوشش را با تolerances دقیق — معمولاً بر حسب میکرواینچ — کنترل میکنند، زیرا ترمینالهای کمپوشش در اتصالدهنده دو پینی زودتر اکسید میشوند، در حالی که پوشش بیشازحد، مواد را هدر میدهد و ممکن است باعث ایجاد مشکلات ابعادی در هنگام جفتشدن شود. یکنواختی لایه پوشش روی تمام ترمینالهای اتصالدهنده دو پینی در فواصل تولیدی تعیینشده با آزمون فلورسانس پرتو ایکس تأیید میشود.
ابزار دقیق و کنترل ابعادی در تولید اتصالدهندههای دو پینی
دقت در فرآیند استamping و هندسه ترمینال
هندسهی رابط تماس مهمترین عامل مکانیکی مستقیم مؤثر بر مقاومت الکتریکی یک اتصالدهندهی دوپین است. در فرآیند نورد، کارخانهها ترمینالهای خام را با تحملهای ابعادی بسیار دقیق تولید میکنند، زیرا حتی تغییرات جزئی در عرض بازوی تماس یا زاویهی تیر فنر، نیروی عمودی اعمالشده بین ترمینالهای متصلشده را تغییر میدهد. یک اتصالدهندهی دوپین با نیروی عمودی ناکافی، مقاومت تماسی بالا یا ناپایداری نشان میدهد، بهویژه در شرایط لرزش. قالبهای نورد پیشروندهی با دقت بالا که طبق برنامههای سختگیرانهای نگهداری و بازتنظیم میشوند، اطمینان حاصل میکنند که هر ترمینال اتصالدهندهی دوپین در محدودهی تحمل طراحیشده از خط تولید خارج میشود. کارخانهها ابعاد حیاتی ترمینالها را با استفاده از مقایسهگرهای نوری و دستگاههای اندازهگیری مختصاتی اندازهگیری میکنند تا سایش ابزار را پیش از آنکه کیفیت اتصالدهندهی دوپین را تحت تأثیر قرار دهد، شناسایی کنند.
ابعاد پوشش و ترازسازی اتصال
حتی یک ترمینال کاملاً مهندسیشده نیز در صورتی که پوشش اتصالدهنده دوپین بهدرستی آن را در حین قرارگیری ( mating ) موقعیتدهی نکند، عملکردی ضعیف خواهد داشت. پوششهای تزریقی باید ترمینالها را با تراز دقیق محوری نگه دارند تا سطوح تماس بهصورت عمودی و نه تحت زاویهای با یکدیگر در تماس قرار گیرند. عدم ترازبندی در پوشش اتصالدهنده دوپین، تنش تماسی محلی را افزایش داده، سطوح روکشدار را آسیب میزند و مقاومت الکتریکی را بهصورت غیرقابل پیشبینی افزایش میدهد. کارخانهها از پروتکلهای بازرسی نمونه اولیه و کنترل آماری فرآیند مستمر برای تأیید اینکه هر پوشش اتصالدهنده دوپین مشخصات ابعادی مورد نیاز را برآورده میکند، استفاده میکنند. نمودار نیروی قرارگیری (mating force profile) یک اتصالدهنده دوپین در مرحله توسعه آزمون میشود تا اطمینان حاصل شود که نیروهای درج و خارجکردن در محدودهای قرار دارند که اطمینان از درج کامل ترمینالها را فراهم میکند، بدون اینکه ساختار پوشش را بیش از حد تحت تنش قرار دهد.
پروتکلهای آزمون و اعتبارسنجی کیفیت برای اتصالدهنده دوپین
روشهای آزمون مقاومت تماس الکتریکی
کارخانهها مقاومت تماسی اتصالدهندههای دوپین را با استفاده از روش اندازهگیری کلوین چهارسیمه اعتبارسنجی میکنند که در آن مقاومت سیمهای اتصال از خوانش حذف شده و تصویر دقیقی از تنها اینترفیس تماس ارائه میشود. انتظار میرود یک اتصالدهندهٔ دوپین سطح تولید، مقاومت تماسی زیر آستانهای تعریفشده به میلیاهم (معمولاً زیر ۱۰ میلیاهم برای طراحیهای خودرویی) ارائه دهد که این مقدار هم در ابتدا و هم پس از آزمونهای تنش محیطی اندازهگیری میشود. تمام اتصالدهندههای دوپینی که قرار است در کاربردهای حیاتی به کار روند، تحت آزمونهای چرخهزنی حرارتی، قرارگیری در معرض رطوبت و لرزش قرار میگیرند و مقاومت تماسی آنها قبل و بعد از هر دنبالهٔ شرایطدهی اندازهگیری میشود. کارخانههایی که در سیستمهای خودکار آزمون سرمایهگذاری میکنند، میتوانند هر اتصالدهندهٔ دوپین را بهصورت جداگانه بررسی کنند نه اینکه صرفاً به بازرسی مبتنی بر نمونه اکتفا کنند؛ این امر خطر رسیدن یک واحد مرزی به مشتری را بهطور چشمگیری کاهش میدهد.
اعتبارسنجی دوام محیطی و مکانیکی
یک اتصالدهنده دو پینه در کاربردهای خودرویی باید مقاومت تماسی پایداری را پس از قرار گرفتن در معرض دمای موتور، ارتعاشات جاده و پاشش نمک حفظ کند. کارخانهها آزمونهای استاندارد استقامت را اجرا میکنند — از جمله هزاران چرخه اتصال و جدا شدن — تا اطمینان حاصل شود که مقاومت تماسی اتصالدهنده دو پینه در طول عمر طراحیشده آن از حد مجاز کاهش نیابد. آزمون ضربه حرارتی اتصالدهنده دو پینه را از طریق تغییرات سریع دما در محدودههای شدید به کار میبرد تا هرگونه ضعف پنهان در اتصال ترمینال به بدنه یا چسبندگی روکش آشکار شود. تنها اتصالدهنده دو پینهای که تمام این مجموعه آزمونها را با موفقیت پشت سر بگذارد، برای تحویل تولید آماده میشود؛ این امر تضمین میکند که هر واحدی که ارسال میشود، در برابر شرایط واقعیای که در عمل با آن مواجه خواهد شد، مورد ارزیابی و تأیید قرار گرفته است.
سوالات متداول
چه عاملی باعث افزایش مقاومت تماسی در یک اتصالدهنده دو پینه در طول زمان میشود؟
مقاومت تماس در یک اتصالدهنده دو پینه معمولاً به دلیل اکسید شدن سطح ترمینال، کاهش نیروی عمودی ناشی از خستگی فلزی یا آلودگی در سطح تماس افزایش مییابد. حرکت ریز ناشی از لرزش میتواند روکش اتصالدهنده دو پینه را ساییده و فلز پایه را در معرض اکسید شدن قرار دهد و مقاومت را بهطور چشمگیری افزایش دهد. انتخاب مناسب روکش و نیروی کافی فنر ترمینال، اصلیترین راهکارهای مقابله با افزایش بلندمدت مقاومت در هر طراحی اتصالدهنده دو پینه هستند.
کارخانهها چگونه تأیید میکنند که هر اتصالدهنده دو پینه مشخصات مقاومت تماس را برآورده میکند؟
بیشتر کارخانهها از روش اندازهگیری مقاومت کلوین چهارسیمه برای آزمایش هر اتصالدهنده دوپینه در مراحل مشخصی از تولید استفاده میکنند. ابزارهای آزمایش خودکار به کارخانهها امکان میدهند تا مقاومت تماس را روی هر اتصالدهنده دوپینه با ظرفیت بالا و بدون وابستگی به متغیرهای اپراتور اندازهگیری کنند. همچنین گروههای نمونهای از هر لات تولیدی تحت شرایط محیطی خاص قرار گرفته و سپس مجدداً اندازهگیری میشوند تا اطمینان حاصل شود که اتصالدهنده دوپینه در شرایط تنش، مشخصات تعیینشده خود را حفظ میکند.
آیا تعداد چرخههای جفتشدن بر مقاومت تماس یک اتصالدهنده دوپینه تأثیر میگذارد؟
بله، چرخههای مکرر اتصال و قطع اتصال به تدریج سطح رویهدار شدهی ترمینال اتصالدهندهی دوپین را فرسوده میکند که میتواند پس از تعداد زیادی چرخه، مقاومت تماس را افزایش دهد. کارخانهها برای هر طراحی اتصالدهندهی دوپین، حداکثر تعداد چرخههای اتصال مشخصشده را تعیین کرده و آن را از طریق آزمونهای استقامت تأیید میکنند. انتخاب اتصالدهندهی دوپین با سطح تماس رویهدارشده با طلا، تعداد چرخههای اتصال قابلاطمینان را افزایش میدهد و این اتصالدهنده گزینهی ترجیحی برای کاربردهایی است که در آنها اتصال مکرر مورد انتظار است.